单元化生产:中小制造企业降本提效的破局路径

去年跑了二十多家珠三角的制造工厂,一半以上老板都在愁同一件事:订单越拆越小,换线越来越频繁,原来跑顺的流水线,现在动不动停线,赚的钱全给浪费吞了。 真的亏到心疼。很多工厂做了十几年,习惯了传送带拉着走,一个人钉一个工序,换一次品种要重新调所有工位,挪所有物料,少则两三个小时,多则大半天,这大半天工人闲着,房租水电一分钱不少交,接个几千块的小订单,光换线成本就吃掉了大半利润。

别被传统流水线捆死,单元化生产改的到底是什么

传统流水线是“劳动分工”的产物,一百多年前福特那套,放在大规模标准化生产里没问题,放到现在多品种小批量的市场里,就是捆住你的绳子。
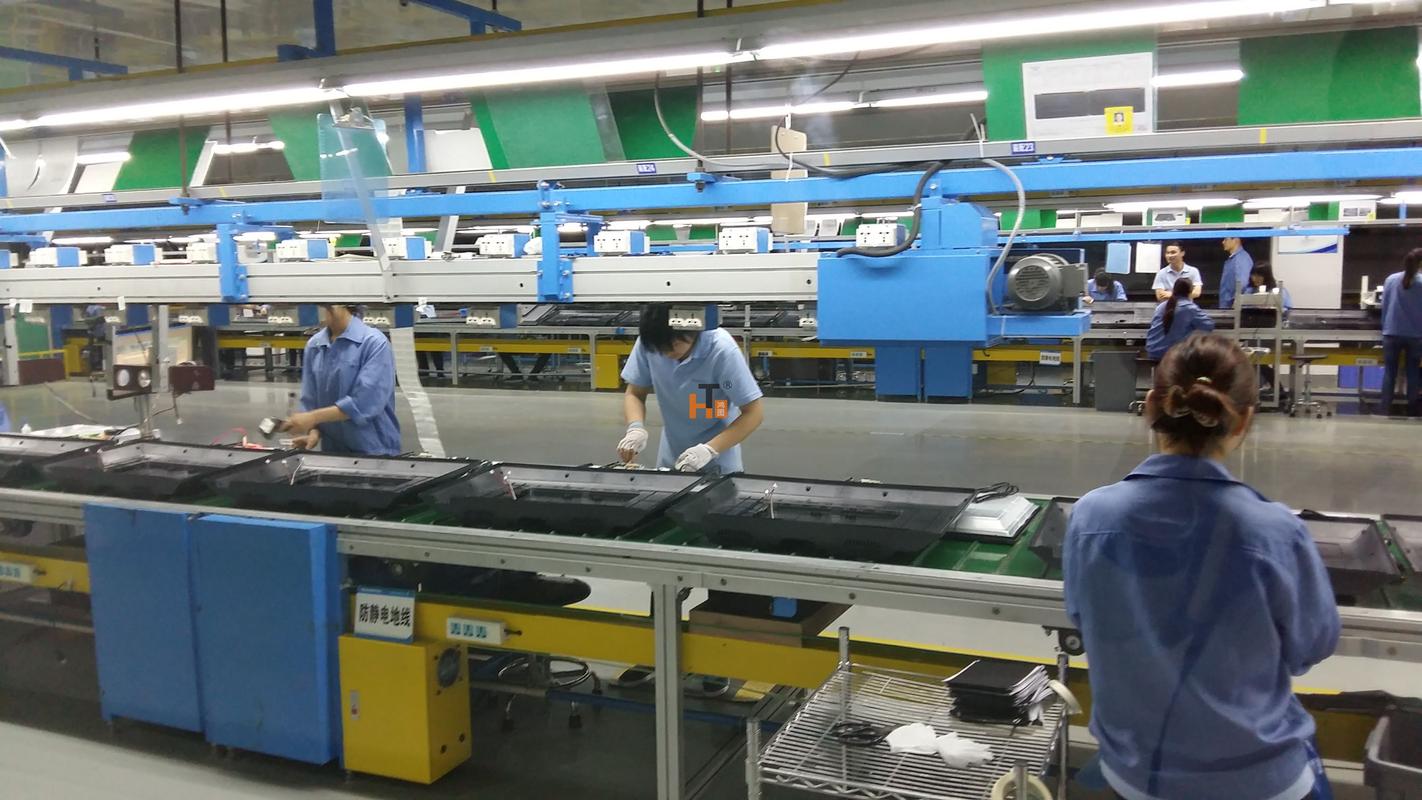
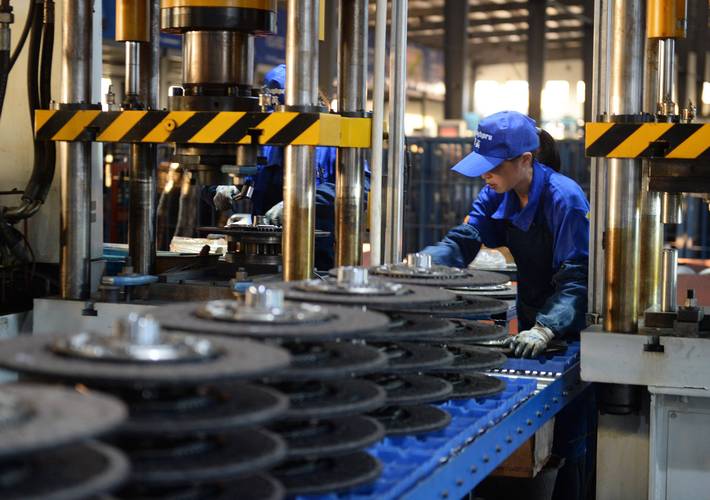
传统汽车零配件装配流水线生产场景
传统汽车零配件装配流水线生产场景
单元化生产的核心,其实就是把一长条流水线,拆成一个个独立的生产单元岛,每个单元由几个多能工组成,从原料到成品,整个流程全在单元里完成。 问:单元化生产不就是把设备挪到一起凑个岛吗?很多工厂都这么干过,没见效果啊? 答:还真不是凑堆。很多人改不对,就是只改了布局,没改逻辑。单元化生产里,人必须是多能工,一个人能搞定三四个工序;设备布局要按工艺流程走,不是按设备类型摆,常用的U型布局就是让工人少走路;物料配送直接送到单元工位边,不是让工人自己去仓库拉;更重要的是,每个单元自己管节拍自己控质量,出了问题单元自己就能调,不用等整条线停。

落地单元化生产,我见过最多的三个坑

说实话,我辅导过的工厂里,十个改单元化的,有三个改到一半就放弃,全踩了坑。 第一个坑:死磕全工位改造,上来就动整条线。上来就把所有流水线全拆了,工人适应不了,订单交不出来,老板慌了,又改回去,白扔钱。正确的做法是先挑一个多品种的产品线,试跑一两个单元,跑顺了再扩,风险几乎为零。 第二个坑:找不到多能工就停步。很多工厂老工人干了十几年一个工位,打死不愿意学新活,怎么办?我去年碰过东莞一家做五金锁具的厂,老工人集体抵触,老板改了个规则:学会一个新工位,每个月加300块岗补,干得好额外发单元绩效,第一个月就有八成工人学会了两个以上工位,对吧?重赏之下哪有那么多抵触。 第三个坑:硬抄大厂丰田那套,完全不贴合自己的规模。人家万人规模的整车厂那套体系,你百八十人的小厂拿来直接用,最后就是搞一堆没用的表单,工人嫌麻烦偷偷扔,最后不了了之。
中小五金厂U型单元化生产车间实拍
中小五金厂U型单元化生产车间实拍
问:我们厂就是做定制化零配件的,想改单元化生产,大概要投多少钱?多久能看到效果? 答:真没你想的那么贵。大部分情况下,改布局只需要挪设备,重新做工位架和物料架,原有设备大部分都能用,一百人规模的工厂,十万八万就能改完试点,全改也不过几十万。我们见过最快的,3天就试跑第一个单元,换线时间从原来的2小时压缩到12分钟,第一个月生产效率就涨了18%,两三个月就能靠省下的浪费回本。

2024年单元化生产的新实践,别抱着老经验不放

现在跟十年前推单元化不一样了,有了数字化小工具的辅助,门槛低了太多。 💡 第一个新玩法:数字单元看板。不用上几十万的MES,每个单元配个几百块的平板,装个轻量的小程序,就能实时记产量、记不良、统计节拍,老板掏出手机就能看每个单元的运行情况,比原来天天跑车间盯高效太多,成本才几千块,小厂也用得起。 💡 第二个新玩法:柔性共享单元。接了一堆几十件的小订单?不用每个订单开一次线,把工艺相近的订单放到同一个共享单元里,多能工换活只调一下夹具,10多分钟就能换完,原来接不下的小订单现在能接,利润直接多了一块。 ✅ 哪些厂适合推单元化生产? – 多品种小批量的装备制造、五金零配件 – 消费电子组装、定制家具 – 新产品打样频繁的研发型工厂 ❗ 哪些别瞎碰? – 年产百万件以上的标准化快消品 – 工艺固定、节拍要求极高的连续化生产,改了反而降效率 不过话说回来,所有的生产方式改革,核心都是跟着订单走。现在市场早就不是原来那种大规模走量的时代了,你能搞定小订单、快交付,就能抢到别人抢不到的生意。上个月跟浙江一个做定制机械手的老板喝茶,他说改完单元化之后,交付周期从原来的15天缩到7天,价格比同行高10%客户还愿意找他,就这一点,改的钱早就赚回来了。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:单元化生产:中小制造企业降本提效的破局路径 https://www.dachanpin.com/a/tg/67677.html

赞 (0)
生产线平衡:制造企业降本提效的隐形抓手
上一篇 2026-08-20 06:30:45
为什么说单件流是中小制造企业降本的最优解?
下一篇 2026-08-20 07:13:41

相关推荐

  • 工业师徒传承:被低估的制造业隐形护城河

    💡 去年跑珠三角工业带,在佛山一个做新能源汽车结构件的工厂蹲了三天,见识了什么叫真的工业师徒传承。老板跟我算过一笔账,同样花三百万买的进口CNC机床,老师傅带出来的徒弟开,比校招招进来自己摸索的,产能高17%,成品合格率高9%,一年多赚出两个师傅的年薪还不止。 为什么自动化时代还离不开工业师徒传承 现在打开工业新闻,十个有九个在讲数字化、无人车间、工业4.0…

    投稿 2026-09-13
  • 铸造工艺:当数字孪生遇上千年金属液态成型艺术

    前阵子去一家泵阀厂,车间主任老方拍着刚试模的叶轮,一脸懊恼:“缩松又缩松!这帮工艺员,改了七八次方案,还不如我当年凭手感砸几锤子!” 我听了一愣。说实话,铸造这行当,手艺人的经验确实金贵,但把一切归给“手感”——这背后藏着的,其实是行业几十年的无奈。铸造,说白了就是把熔化的金属液浇进型腔,冷却后得到毛坯。看似简单,可一炉钢水、一箱砂型,里面发生的物理化学变化…

    2026-06-11
  • RPA:重塑工作流程的智能助手

    RPA,即机器人流程自动化,是一种通过软件机器人模拟人类在计算机上的操作行为,来完成重复性、规则明确且高频率任务的技术。它并非传统意义上的实体机器人,而是一套运行在计算机系统中的程序,能够像人类一样点击鼠标、输入数据、打开文件、访问网页,甚至进行数据比对和简单判断。这种技术的核心价值在于将人类从繁琐的机械劳动中解放出来,让员工有更多精力投入到需要创造力、判断…

    2025-09-06
  • 车削加工“啃硬骨头”的艺术:耐热合金高效切削实记

    去年帮一家航空零部件厂解决叶片车削问题,报废率一度飙到40%,真不是闹着玩的。车间里全是Inconel 718——这玩意儿,大家都懂,导热性差得离谱,切削区温度瞬间能上800℃,刀具跟被嚼过的口香糖一样黏糊。可订单等着呢,整夜睡不着。 先干说结论:单纯靠“高级机床”应对难加工材料,就是往坑里滚。见过太多厂家一上来就买五轴,结果连粗车轮毂都颤。老张的厂子,20…

    2026-06-28
  • 工业仪表选型避坑指南:一位老法师的吐血总结

    我昨天差点被一个温度变送器搞疯。真事儿。现场显示不准,DCS那边波动得像心电图,查了半天——居然是接线盒里进了一滴水。一滴水!你说这找谁说理去。做仪表十年,什么妖魔鬼怪没见过。今天就敞开了聊聊工业仪表选型的那些门道,别信供应商的PPT,信我的血泪经验。 工业现场的环境,嘿,远比实验室恶劣得多。高温、高湿、粉尘、震动……还有那些奇葩的工艺介质,腐蚀性堪比王水。…

    2026-06-23

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息