生产线平衡:制造企业降本提效的隐形抓手

我跑过不下三十家不同规模的制造工厂车间。见过堆得半人高的在制品堵得通道都走不动。也见过头道工位工人闲得靠在墙上擦指甲,末道工位组长带着所有人加班赶货。说白了,这都是生产线平衡没做好。

为什么说生产线平衡是被低估的利润密码

现在很多老板一提到提效,第一反应就是砸钱上自动化,换工业机器人,盖新车间。结果线开了半个月,一算产能,涨幅连预期的一半都不到,在制品库存还翻了一倍。为啥?瓶颈工位卡住了整个线的产出啊。生产线平衡没捋顺,再贵的设备都是摆设。 生产线平衡的核心,说白了就是把所有工位的负荷扯平,让每个工位的作业时间尽量接近,不让人等活,也不让活等人。线平衡率上去了,产能自然涨,浪费的人力、设备时间都能变成利润。 问:线平衡率要达到多少才算合格? 答:不同行业要求不一样,服装组装这类劳动密集型产线,一般做到85%以上就算合格,汽车零部件精密组装这种对产出要求高的,能做到90%以上才够打。要是你的线平衡率低于70%,那真的是每天开门都在扔钱,浪费的都是实打实的成本。
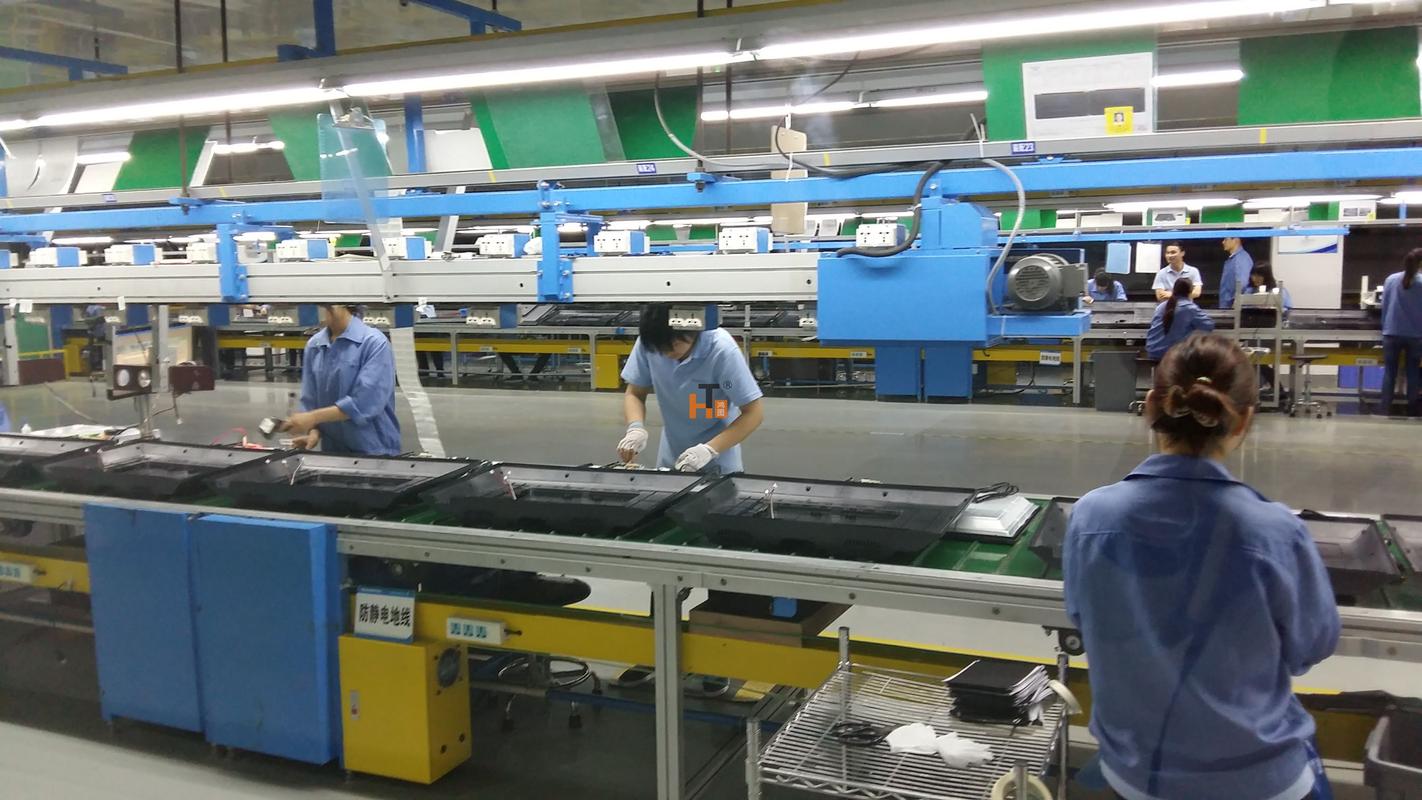
离散组装车间生产线平衡瓶颈工位标识图
离散组装车间生产线平衡瓶颈工位标识图

做生产线平衡,十个工厂有八个踩过这些坑

我接触过很多工厂的IE工程师,说起来头头是道,做出来的方案落地就拉胯,大多是踩了坑。 💡 第一个坑:只测标准工时,不考虑实际波动 很多人掐工时,站在工人旁边掐三次,取个平均就完事。工人换班的适应时间、原料微小公差、工具摆放偏个半米,这些日常波动根本没算进去。一到实际量产,分分钟就转移了瓶颈,白做方案。 ❗ 第二个坑:为了平衡牺牲柔性 现在都是多品种小批量接单,有些工程师为了一款爆品把工位切得特别细,每个工人只做十几秒的工序,平衡率确实做到92%,好看是好看,换款的时候光调工位、重新培训就要大半天,换产损失的产能比平衡赚回来的还多,亏到姥姥家。 ✅ 第三个坑:做完一次就一劳永逸 生产线平衡不是画完流程图就完事了。产品改了设计、原料换了供应商、工人做久了熟练了,甚至连天气变了工人手速都会变,平衡都要跟着调。上个月在东莞一家五金厂,老板说三年前请人做过生产线平衡,之后就没动过,我一算现在的平衡率才61%,等于这三年白扔了快三成产能,想想都肉疼。 问:中小工厂没有专业IE团队,怎么做生产线平衡? 答:别慌,不用非要招好几个IE才能做。先从最堵的那条线开始,挨个工位掐一个小时的实际产出时间,把最长的那个瓶颈工位找出来,拆分点活儿给空闲的工位,先改了试一天,立马就能看到变化。先见效拿了结果,再慢慢推全工厂,比上来就搞大动作靠谱多了。
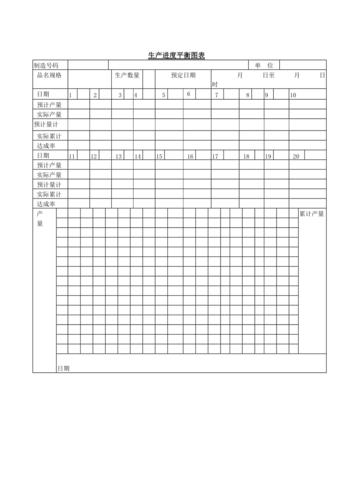
中小工厂生产线平衡手工测算记录表
中小工厂生产线平衡手工测算记录表

现在做生产线平衡,有哪些新玩法

现在做生产线平衡,有哪些新玩法
现在做生产线平衡,有哪些新玩法
这两年数字化起来,做生产线平衡早就不是人工掐表算了。很多工厂现在直接在工位装低成本的红外感应或者视觉采集模块,直接从PLC抓每个工位的实际作业时间,自动算线平衡率,还能实时标红瓶颈,不用IE天天泡在车间掐表,省太多事。 佛山那家做小家电的工厂我去年去过,他们换新品之前,先在数字孪生模型里模拟排布工位,直接算出不同方案的线平衡率,不用开线试错,一次就能调到满意的状态,换产时间直接降了40%多,太惊喜了。 不过话说回来,不是只有大厂才能玩新方法。现在市面上很多轻量的SaaS工具,几千块钱一年就能用,导入你的工位工时,自动给你出最优排布方案,比老班长凭经验排准多了。 我一直觉得,很多工厂现在都迷信黑科技,觉得不搞个大数据人工智能就不算升级,殊不知把生产线平衡这种基础管理做好,投入产出比比什么都高。一条10个人的组装线,平衡率从75%提到88%,等于每天多出来快两个工人的产出,一年十几万纯利润就出来了,根本不用投几百万换设备。 别看不起这种小事。制造行业的利润,不就是从这种一点一滴的浪费里抠出来的吗。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:生产线平衡:制造企业降本提效的隐形抓手 https://www.dachanpin.com/a/tg/67676.html
赞 (0)
时间测定(MTM):离散制造降本增效的隐形抓手
上一篇 2026-08-20 06:09:35
单元化生产:中小制造企业降本提效的破局路径
下一篇 2026-08-20 06:51:42

相关推荐

  • 沙溪古镇的月光与铜铃

    青石板路被百年间的脚步磨出温润的弧度,我踩着晨雾走进这座藏在滇西群山中的古镇时,第一缕阳光正掠过玉津桥的石栏。桥洞下的流水带着雪山融雪的清冽,将岸边老槐树的影子揉碎在涟漪里,恍惚间竟分不清是现实还是茶马古道上的旧梦。沿街的土坯房还沉在浅眠中,只有转角的杂货铺亮起昏黄的灯,竹编簸箕里的核桃散发着油脂的香气。 店主是位扎蓝布头巾的阿婆,见我驻足便掀开棉布门帘招手…

    2025-09-19
  • 可编程逻辑控制器(PLC)编程语言进化论:梯形图之外的世界

    说实话,每次走进一些老厂的配电室,看到那些嗡嗡作响的PLC柜里还在运行着一眼望不到头的梯形图——我就有点头皮发麻。不是梯形图不好,它曾经是电气工程师的通用语言,继电器逻辑的数字化身,直观、易懂。但时代变了啊,朋友们。我们控制的早就不只是电机的启停,而是整个产线的协同、视觉检测、机器人轨迹……你还在用触点串联并联的思路写几百行的逻辑?那感觉就像用螺丝刀拧所有的…

    2026-06-04
  • 工业集散控制:从车间孤岛到全厂协同的进化之路

    十年前跑现场,蹲在化纤厂的操作间里,连看三个班组换班。那时候操作工手里攥着三个本子,一个记反应器温度,一个记泵出口压力,还有一个专门填中控室要的报表——错一个数就得整张重抄。 工业集散控制,到底解决了什么老问题? 早年间工业控制要么是全集中控制,一台主控机管全厂,崩一块就全停,一窝蜂都歇着。要么就是各自为战,每条生产线自己管自己,数据不通,调度全靠腿跑,报表…

    投稿 2026-09-25
  • PCBA 加工厂:电子产业的隐形基石与品质战场

    PCBA 加工厂是电子产业链中承上启下的核心枢纽,每一块精密的印制电路板组件都诞生于这里的流水线。从智能手机的主板到工业设备的控制模块,从医疗仪器的核心电路到新能源汽车的电控系统,几乎所有电子终端产品的 “心脏” 都需要经过 PCBA 加工厂的精细化加工与组装。这些工厂不仅承载着元器件焊接、电路集成的基础职能,更在技术迭代与品质管控中扮演着决定产品寿命与性能…

    投稿 2025-09-16
  • 3D 打印:重塑制造逻辑的创新力量

    3D 打印技术,又称增材制造技术,通过逐层堆积材料的方式构建实体物品,打破了传统减材制造对模具的依赖,为各类产品的设计与生产提供了全新路径。这项技术并非近年才出现的全新概念,其核心原理的雏形可追溯至 20 世纪 80 年代,但随着材料科学、计算机辅助设计(CAD)与自动化控制技术的深度融合,它在精度、效率与应用范围上实现了质的飞跃,如今已从实验室走向工业生产…

    2025-09-08

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息