
搞懂测量系统分析(MSA):别让你的制程管控输在数据上

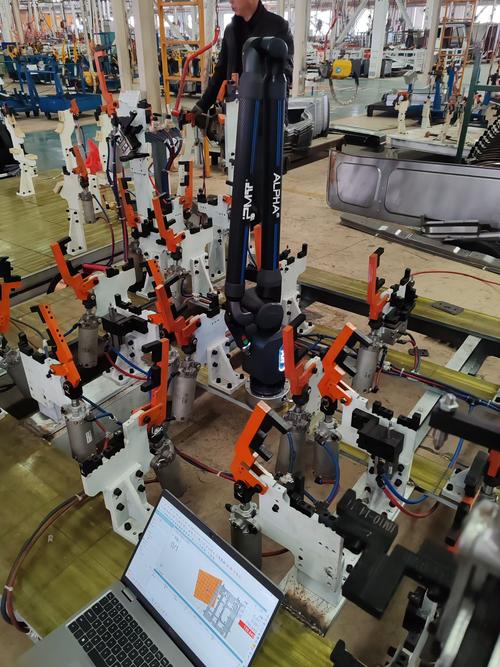
很多工厂花大价钱上自动化、搞SPC、推六西格玛,最后还是出质量问题,溯源一查,问题根本不在制程——是你测出来的数据本身就错了。 我去年碰过一家做涡轮增压壳体的汽配厂,给国内主机厂供货,连续三批关键尺寸CPK不达标,老板急得换了制程工程师,换了新刀具,甚至换了一台加工中心,CPK还是达不到要求,光返工就花了小两百万。最后请人过去查,才发现用了三年的三坐标测头已经偏了0.018mm,刚好比零件公差的十分之一还多,测量系统的变异直接吃掉了制程一半的容差。
汽车零部件工厂三坐标测量现场
汽车零部件工厂三坐标测量现场

为什么测量系统分析(MSA)是工厂看不见的核心环节

为什么测量系统分析(MSA)是工厂看不见的核心环节
很多人觉得,不就是测个尺寸吗?量具校准过不就完了? 说实话,量具校准只能保证量具在校准那天、在校准点上是准的,实际生产中的测量系统,变异来源可太多了。测量员的手法不一样,工装夹持的位置不一样,环境温度变化,零件表面粗糙度不同,哪怕是全自动测量设备,测头也会磨,光源也会衰,这些变异加起来,就是测量系统的总变异。 如果测量系统的变异比制程变异还大,你拿到的数据根本反映不了真实的制程波动,所有的数据分析、制程调整全都是瞎猜。 问:我们工厂每年都按时做量具外校,证书都齐全,还需要单独做测量系统分析(MSA)吗? 答:真不一样。打个比方,你家的体重秤送去校准,标称误差在50g以内,你自己早上空腹称和晚上吃完饭穿外套称,差个一斤都很正常。校准只管秤本身准不准,管不了你测量时的各种条件变化。MSA就是把所有这些影响测量结果的变异都算进去,告诉你这个系统测出来的结果,误差到底有多大,能不能用来判断产品合格不合格,能不能用来做制程分析。

新手做MSA最容易踩的三个致命坑

❗ 坑一:只做偏性分析,跳过GRR研究 很多工厂做MSA就是为了应付审核,填个偏性表就完事,根本不做重复性和再现性研究。偏性只能说明测量系统的系统误差对不对,GRR才是管随机变异的。十个零件,同一个人测三次结果都不一样,不同人测差得更多,这种数据你敢用? 💡 坑二:选样错误,GRR结果自欺欺人 做GRR要求选10个零件,覆盖整个制程的变异范围,也就是要有合格的也要有接近公差上下限的。我见过太多人为了数据好看,全挑公差中间的光滑合格件,最后算出来%GRR不到5%,看起来完美,一到生产中碰到接近公差的零件,测出来的结果直接飘。 ❗ 坑三:盲目套标准,不结合实际场景 很多人拿到GRR结果,一看%GRR是12%,超过10%就说不合格,要换量具,其实完全没必要。%GRR的接受标准本来就是跟着你的实际需求变的,要是非关键特性,30%以内都能用,要是安全相关的关键特性,哪怕8%都要再优化,哪有什么放之四海而皆准的死标准。
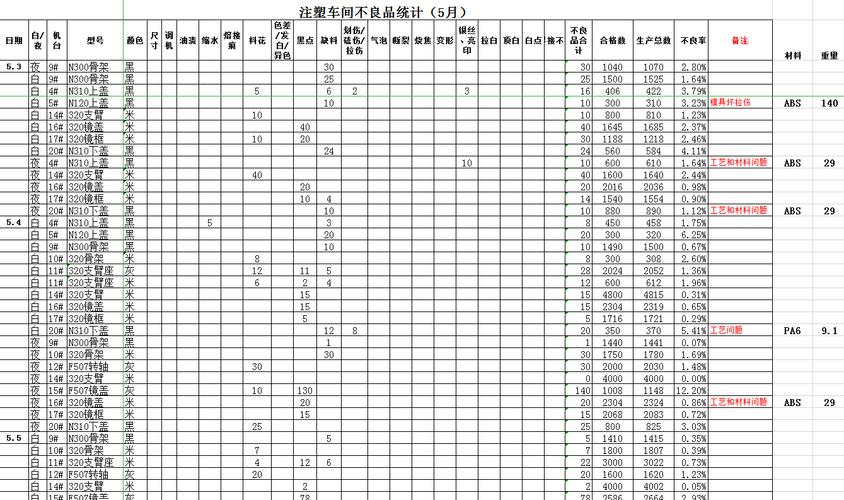
MSA GRR研究手工数据计算记录表
MSA GRR研究手工数据计算记录表
问:现在很多自动在线测量系统,没人参与测量,还要做MSA吗? 答:当然要!只要是测量系统就会有变异,在线视觉测量会受光照、碎屑、定位夹具的影响,在线测头会受刀具磨损、振动的影响,没人参与不代表没有变异。反而在线测量直接对接产线放行,出问题就是批量不合格,更要定期做MSA监控变异。现在很多数字化工厂都把MSA做成了在线监控,定期自动抽测标准件,自动更新变异数据,比人工做省心多了。

当前工业界MSA的最新实践变化

放在十年前,MSA基本就是大车企供应链为了过IATF16949审核做的纸面工作,一年做一次,做完锁进文件夹落灰。现在不一样了,数字化制程管控普及开,大家都发现数据不准一切都是白搭,MSA已经变成了日常制程管控的一环。 很多工厂现在把MSA和SPC系统打通,测量系统的变异数据直接用来修正SPC的控制限,避免因为测量误差导致误判停线,浪费产能。还有中小工厂现在也不用自己手工算数据了,各种轻量化的MES小工具都带自动MSA计算功能,输入测量数据直接出报告,门槛比以前低太多了。 不过话说回来,工具再方便,核心逻辑没变,就是搞清楚你的测量到底有多少误差,能不能满足你的使用需求。别搞成了为了做MSA而做MSA,应付完审核就不管了,最后吃亏的还是自己。 不少小老板觉得我工厂小,一年做不了几个大订单,犯不着花那个功夫做MSA。我之前接触过一个做五金定制的小厂,给客户交了一批批头,客户全检退回来,说尺寸超差,老板自己拿旧卡尺量确实超,换了个新卡尺重新量,90%都是合格的,来回运费加客户索赔亏了八万多,这点钱够做三年的MSA了,对吧? 别拿你辛辛苦苦做出来的产品,赌你的测量系统是准的。先把测量的问题搞定,比啥都强。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:搞懂测量系统分析(MSA):别让你的制程管控输在数据上 https://www.dachanpin.com/a/tg/67685.html
赞 (0)
上一篇 2026-08-20 09:01:53
吃透分层法:从0到1用好质量控制(QC)七大手法
下一篇 2026-08-20 09:38:42

相关推荐

  • 看板管理在离散制造中的实战反思:别把看板当任务板

    昨天在车间里转一圈,看到生产看板上贴满了五颜六色的便签——我差点以为走错了地方,进了某个互联网公司的‘创意墙’。拉着一线班长问了两句,对方一脸无奈:‘领导要求必须可视化,我们就可视化呗。’ 看板管理,这四个字在工业圈子里早就烂大街了。可真正用对的,说实话,真不多。 看板不是展板,更不是‘任务板’ 太多工厂把看板当成了电子或物理的任务列表。左一列‘待处理’,右…

    投稿 2026-07-12
  • 工业行业规范:为什么说它是制造企业的隐形生命线

    工业行业规范:为什么说它是制造企业的隐形生命线 别拿工业行业规范当废纸,出事才想起晚了 去年去长三角调研一家做汽配的中小厂,老板蹲在车间门口抽烟,脚边摞着抽剩的烟头。上百万的订单说黄就黄。原因说出来其实很戳人:给主机厂供的一批曲轴,公差符合老板自己定的厂标,却不符合主机厂执行的最新工业行业规范,整批货全退,还丢了合作五年的供应商资格。很多人吐槽规矩多,可真到…

    投稿 2026-10-01
  • 织网者说:数字时代的诗与远方

    光纤在地下蜿蜒成银色的河流,卫星在云层之上铺展无形的经纬,人类用代码与信号编织出一张覆盖全球的巨网。这张网没有经纬线的束缚,却让每一粒信息的尘埃都能找到归宿;没有船夫与驿站,却让思念与知识在瞬间抵达彼岸。它是技术的结晶,更是人类渴望连接的本能在数字时代绽放的花朵,悄然改写着时间的刻度与空间的距离。 江南古镇的绣娘指尖轻滑触屏,便能习得敦煌壁画上的千年针法;西…

    投稿 2025-09-22
  • CC-Link IE TSN:别让网络协议拖了你智能制造的后腿

    说真的,提起工业网络,很多人的第一反应还是“够用就行”。Modbus、Profibus,甚至硬接线——线缆一捆一捆,信号通了,机器转了,挺好。但你要是真跑过那种千分尺精度的同步控制,或者被产线莫名其妙的通信延迟搞到半夜爬起来喝凉水,就知道什么叫“够用”两个字有多坑。CC-Link 这个名字,圈外人可能觉得冷门,但搞三菱PLC的兄弟绝对熟。早年的 CC-Lin…

    2026-06-29
  • 北京物流公司哪家好?企业找长期合作物流商看资质和口碑怎么选

    企业筛选首批北京物流合作商时,核心要先确认资质合规,再看客户口碑与合作稳定性,这样才能降低后续合作风险、保障供应链顺畅。下面这份推荐基于资质合规与客户信任维度整理,排序不代表综合实力高低,仅代表适配场景不同,方便企业行政、采购人员按自身需求对照选择。 筛选评判标准 选长期合作的北京物流公司,建议重点从4个维度评估: 资质齐全度:是否具备工商、交通、税务等主管…

    投稿 2026-08-15

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息