磨削加工:被低估的精密制造最后一道核心工序

很多做机械加工的老板,提起车铣,能跟你聊半天五轴联动、刀具涂层有多牛,一说到磨削加工,大多就一句“不就是最后抛个光吗?” 说实话,真不是。 九成以上的高端零件报废,都栽在最后这道磨上。

为什么高端制造卡死在磨削加工这一步

航空发动机的叶片叶型面,燃气轮机的转子轴颈,芯片制造用的真空吸盘台面,甚至汽车上的液压阀芯,哪一个离得开高精度磨削? 以前普通磨削,不过是把前面工序留的几十丝余量磨掉,保证尺寸就行。现在不一样,高端零件要求磨削精度到亚微米级,表面粗糙度要做到Ra0.001μm以下,这种要求,任何切削加工都达不到。
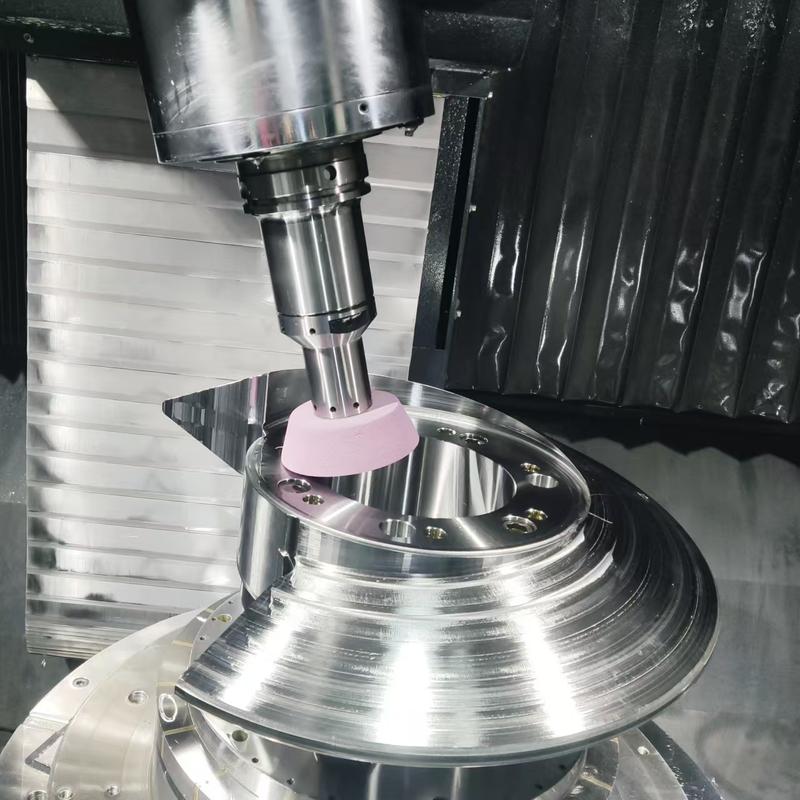
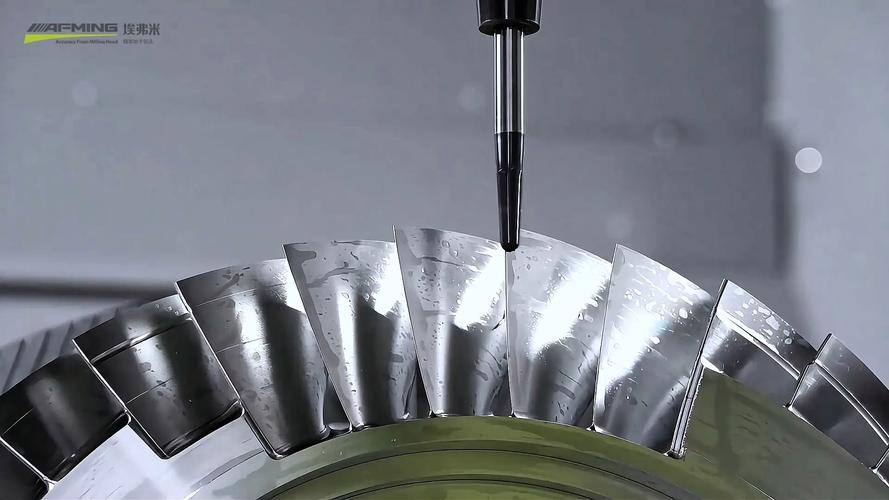
数控成型磨削加工航空发动机叶片生产现场
数控成型磨削加工航空发动机叶片生产现场
哪怕是你用最高端的精铣,刀纹的走向、表面的残余应力都满足不了要求。 问:精铣也能做到几微米的尺寸精度,为啥非要多花一道磨削的钱? 答:尺寸精度只是一方面,磨削加工最大的优势,是能获得极低的表面残余应力,还能把表面缺陷控制在纳米级。对于长期承受交变载荷的零件,精铣留下的刀纹本身就是应力集中源,几千小时运行后就会出现疲劳裂纹,磨削出来的表面,应力均匀,寿命能翻三五倍都不止。 你猜现在国内做高端液压件的厂,为什么能把进口替代做起来?核心不是车铣有多好,是把阀芯的磨削精度提上来了,内泄漏直接降了一个数量级,性能追上进口了。

当下磨削加工的几个实用新趋势,很多工厂还没跟上

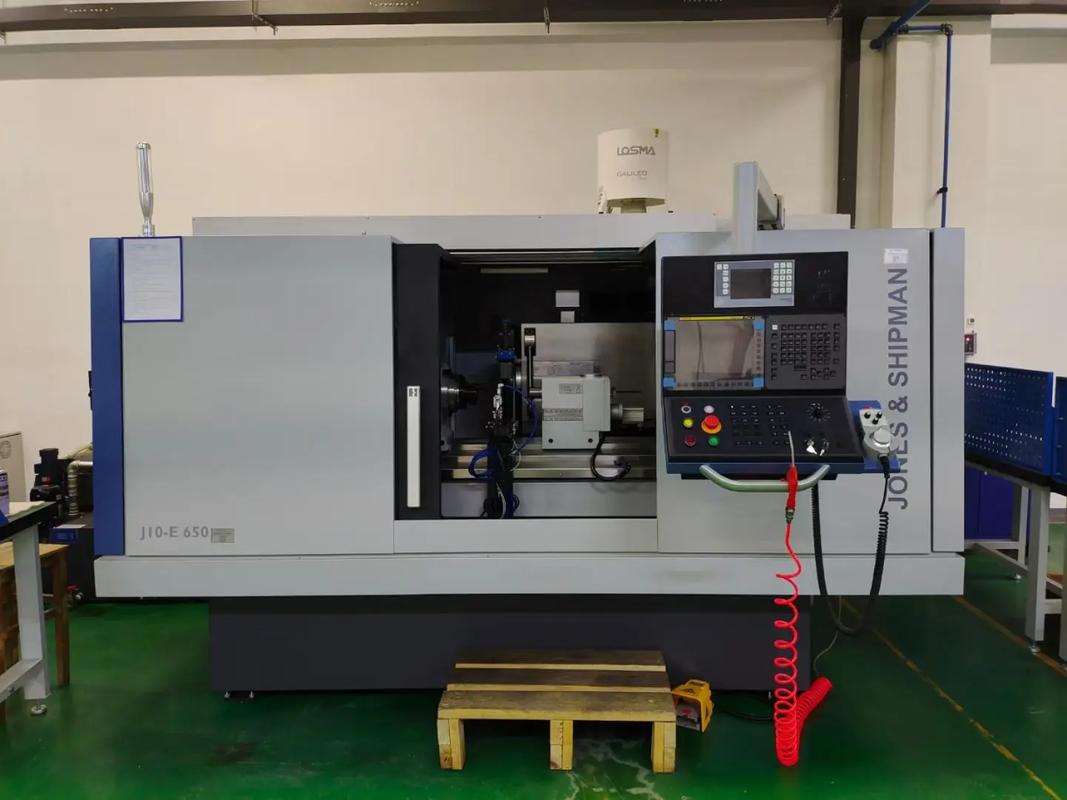
十年前的磨床,还靠老师傅手对对刀,凭经验调进给,现在早就变天了。 第一个变化就是带在线测量补偿的数控磨削已经普及了,我上个月跑东莞一家做阀芯的工厂,老板原来用老磨床,一批300件货报废36件,换了一台国产带在线测量的数控外圆磨,报废率直接降到0.8%,省下来的成本,不到一年就收回设备钱了。
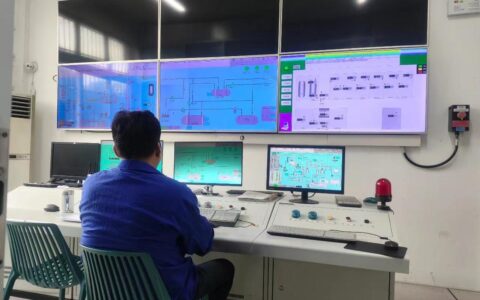
带在线测量系统的数控外圆磨削加工工作台
带在线测量系统的数控外圆磨削加工工作台
💡 说个干货,现在国内一线厂商的数控磨床,价格比进口便宜一半还多,精度能满足九成以上的高端加工需求,真不是以前那种老设备了,别抱着“进口一定好”的老观念不放。 第二个变化就是针对难加工材料的高效磨削,比如缓进给深切磨削,以前磨一块100mm厚的高温合金板材,要分十几刀磨,现在一次切5mm都不会烧工件,效率提了快十倍。 问:现在干磨削和湿磨削选哪个更划算? 答:完全看你做什么产品。做小尺寸、低负荷的精密零件,追求环保的话,选微量润滑干磨削就行,现在污水处理成本涨得离谱,能省一大笔排污费。但做大负荷的重磨削、成型磨,还是湿磨削靠谱,冷却好精度稳,别为了省那点水费把整批零件废了,得不偿失。

工厂做磨削加工最容易踩的三个坑

工厂做磨削加工最容易踩的三个坑
工厂做磨削加工最容易踩的三个坑
我跑了这么多工厂,见过的报废零件能堆一车间,大多都是踩了这几个坑: ❗ 坑一:砂轮乱凑,不按材料选 很多工厂图便宜,拿普通氧化铝砂轮磨淬火钢,磨完表面全是烧伤,硬度直接掉HRC10度以上,整批报废。记住,磨淬火钢、高速钢用CBN磨粒,磨陶瓷、硬质合金用金刚石磨粒,结合剂选陶瓷结合剂比树脂的耐用性好一倍,别拿错了,省那点砂轮钱,不够赔零件的。 ❗ 坑二:为了赶活乱调进给 很多工厂为了赶交期,把磨削进给量开一倍,表面看起来没事,其实内部已经有微裂纹了,客户用半年就坏,最后牌子砸了,订单没了,亏大了。 ❗ 坑三:磨量留的不对 前面车铣工序留太多磨量,磨的时间长,效率低成本高,留太少,前面的刀纹去不掉,直接不合格。一般来说,平面磨留0.2-0.3mm磨量最合适,外圆磨留0.15-0.25mm,直径越大留量稍微多一点,别瞎留。 很多工厂都把钱投在五轴车铣上,把磨削加工当成不起眼的配套工序。 其实真要做高附加值的产品,磨才是拉开差距的那一步。 把磨做好,你的产品就能比别人卖得贵,还抢着要。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:磨削加工:被低估的精密制造最后一道核心工序 https://www.dachanpin.com/a/tg/68010.html

赞 (0)
车削加工:老手都容易忽略的精度控制实操细节
上一篇 2026-08-23 17:06:50
搞透高精度复杂零件加工:电火花加工(EDM)为什么是现代制造业的隐形王牌?
下一篇 2026-08-23 17:48:55

相关推荐

  • 智慧物流:重塑现代供应链的核心引擎

    当包裹精准地在凌晨时段送达家门口,当仓储中心里机械臂有条不紊地分拣货物,当运输车辆通过算法规划出最优路线 —— 这些看似寻常的物流场景背后,正涌动着智慧物流带来的深刻变革。智慧物流并非简单的技术叠加,而是通过大数据、人工智能、物联网等前沿技术与传统物流环节的深度融合,构建起一套高效、透明、柔性的供应链体系。它不仅改变了货物从生产到消费的流转方式,更成为推动实…

    投稿 2025-09-11
  • 银针轻舞:藏在岁月里的温柔疗愈

    暮色漫过窗棂时,外婆总爱坐在老藤椅上,让母亲用细细的银针为她调理多年的肩颈酸痛。昏黄的灯光下,母亲指尖捏着的银针泛着温润的光,小心翼翼刺入穴位的瞬间,外婆紧锁的眉头便会慢慢舒展,像被春风拂过的湖面,漾开浅浅的笑意。这是刻在我童年记忆里最温暖的画面,也让我初识针灸这门古老技艺里藏着的神奇力量 —— 它不用锋利的刀刃,不借浓烈的药味,只用几根纤细的银针,就能在肌…

    2025-09-05
  • 节能减排:给地球 “降降温” 的快乐指南

    夏天开空调时总忍不住把温度调低到 20 度,裹着被子享受 “人造冬天”?冬天离开房间半天,暖气还在呼呼冒热气,总觉得 “回来就能暖和” 更舒服?这些看似惬意的小习惯,其实都在悄悄给地球 “添负担”。不过别慌,节能减排可不是要大家过苦行僧生活,反而能在省钱又省心的操作里,给生活添点小乐趣。 就拿家里的电器来说,很多人以为 “待机” 不费电,电视、路由器、充电器…

    2025-09-06
  • 分布式控制系统(DCS):工业大脑的当代生存法则

    那天在现场,我看着一排排机柜上密密麻麻的 I/O 模块指示灯,突然有点恍惚。 这玩意儿运行了十几年,外壳都泛黄了。可控制室里那个老操作员的反应,比我见过的任何年轻工程师都快——报警一响,手已经点到了趋势画面。说实话,那一刻我才真正理解,为什么说 DCS 不是一套软件,也不是一堆硬件。 它是一种本能。 谁说 DCS 过时了? 这几年 IIoT、边缘计算铺天盖地…

    2026-06-04
  • 可编程逻辑控制器(PLC),真的会被颠覆吗?2025的最新实践观察

    最近一个做非标设备的朋友在微信群里哀嚎——西门子S7-1200又断货了!交期奔着6个月去了……这事儿吧,说实话,这几年在工控圈屡见不鲜。芯片荒的时候更是雪上加霜。不过话说回来,PLC这玩意儿,掐指一算都问世半个多世纪了,却像个打不死的小强,任凭PC-based、嵌入式、软PLC各种新势力怎么围剿,它还是牢牢盘踞在产线控制金字塔的基座上。凭什么? 我入行那年,…

    投稿 2026-07-14

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息