车削加工:老手都容易忽略的精度控制实操细节

干机加工这行十八年,车削加工的活我接了没有一万也有八千。什么奇奇怪怪的变形、公差飘移都见过。前阵子给一个航天外协厂做批薄壁铝套,差点翻船。差了0.012mm。整批20件差点全废。真的坑。

为什么你干车削加工,精度总是飘?

很多人干车削,一遇到精度超差第一反应就是换刀片、调程序,很少有人去查主轴的间隙。我见过太多工厂,设备买回去五六年,从来没调过主轴轴承的预紧力,干粗活没事,一干精度到IT6级的活,立马露馅。

主轴间隙大了之后,径向跳动会偷偷涨,你车外圆的时候,这一刀走下来,端面圆度差个两三丝太正常,你卡尺量直径还对,一拿圆度仪测直接不合格,找半天找不到原因。
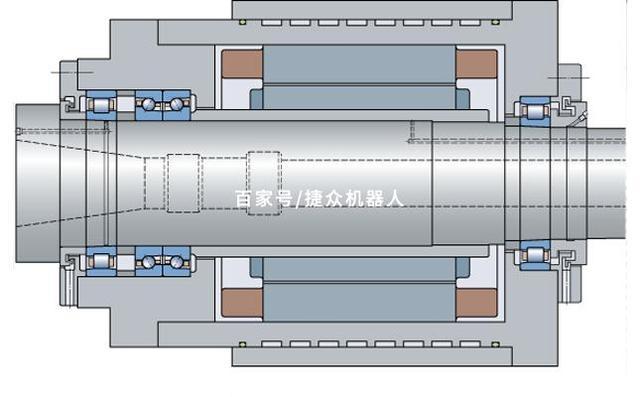
数控车削加工主轴间隙调整示意图
数控车削加工主轴间隙调整示意图

说到这,刚好有人上次微信问我个问题,放在这说:

问:是不是只有旧数控车才会出现主轴间隙导致精度超差? 答:肯定不是啊。新设备开箱就有问题的我都见过,去年给一家新厂调试设备,主轴箱装配的时候工人轴承预紧力没调对,偏松了2个丝,干第一根45钢调质轴,圆度直接差了0.02mm,比要求超了一倍。最后拆解重新调轴承才搞定,耽误了整整三天工期。
还有一个常见的原因,就是刀具悬伸太长。很多人图省事,刀杆伸出来比直径大三倍,切削的时候刀杆抖,你说精度能稳吗?

薄壁件车削加工的精度控制,我攒了十几年的实操经验

薄壁件绝对是车削加工里的重灾区,十个干薄壁九个喊变形,我刚入行的时候干过一批壁厚0.8mm的铜套,废了一半才摸出点门道。

很多新手一上来就用三爪硬夹,夹紧了变形,夹松了掉件,进退两难。说实话,软爪不是万能的,软爪修不好反而变形更大,我干直径50mm以下、壁厚1mm以内的铝件或者铜件,一般会留一圈工艺筋,装夹的时候夹工艺筋,内孔外圆都车完了,最后再把工艺筋车掉,变形量直接从0.05mm降到0.01mm以内,太管用。
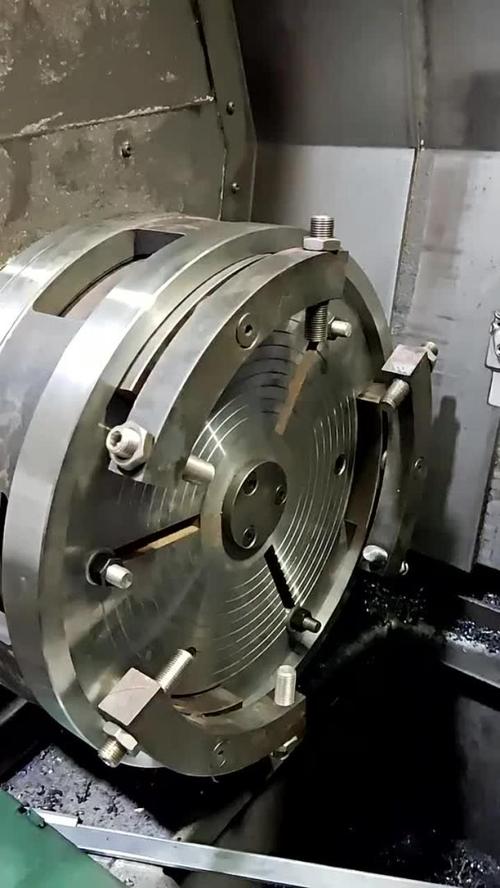
薄壁铝件车削加工带工艺筋装夹实景图
薄壁铝件车削加工带工艺筋装夹实景图

这里再答一个很多人问的问题:

问:干薄壁车削加工,除了装夹,刀具参数还要调整吗? 答:当然要!我一般把主偏角调到75°到80°,径向切削力比90°偏刀小三分之一,工件被挤压变形的量直接下来了。而且很多新手有个误区,怕崩刀就把进给量开得特别小,动不动0.05mm每转,那吃刀太浅,全是挤压摩擦,反而变形更大,我一般精车进给开0.1到0.15mm每转,只要刀具不崩,出来的粗糙度和精度都比小进给好太多。

还有,精车之前别着急下刀,让主轴空转个十分钟,热稳定了再干,这一步很多人嫌麻烦跳过,结果干到第五件温度上来了,尺寸直接飘了。

2024年车削加工的新玩法,该尝鲜的别犹豫
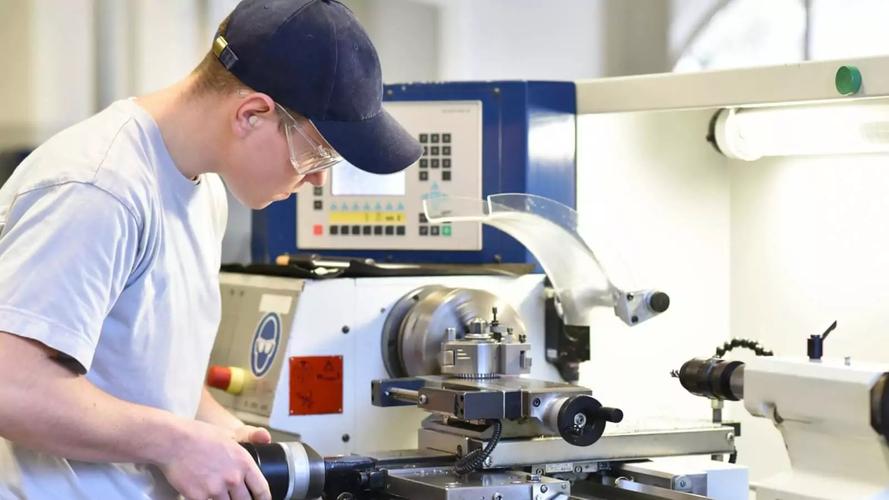
2024年车削加工的新玩法,该尝鲜的别犹豫

别觉得车削加工是老工艺,没什么新东西,这两年变化真不小。我上个月刚换了一批国产高压内冷车刀杆,试干Inconel718的轴,原来普通刀杆一把刀片只能干5件,现在能干12件,刀具寿命直接翻了一倍还多,省下来的刀钱三个月就把刀杆的钱赚回来了。

💡 给大家整理几个亲测有用的小细节: ✅ 干淬火钢车削,用CBN刀片比硬质合金耐磨十倍,别省那点刀片钱,算工时成本划算太多 ✅ 精车外圆之后留0.2mm的余量,放半小时等工件完全降温再精车,公差稳得一批 ❗ 千万别为了省时间,同一把刀既干粗车又干精车,粗车完刀片已经有微磨损了,精车肯定出问题 不过话说回来,也别盲目跟风换设备,你要是天天干普通45钢的传动轴,精度要求也就IT8级,犯不上花几万块上高压冷却,那钱扔进去连响都听不到。适合自己的才对。 干车削这么多年,最大的感受就是,差一丝就是废品,没什么模糊空间。多琢磨每个活的细节,多试错,比啃多少本理论书都有用。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:车削加工:老手都容易忽略的精度控制实操细节 https://www.dachanpin.com/a/tg/68009.html
赞 (0)
铣削加工:老师傅都容易踩的隐形精度坑与最新实践指南
上一篇 2026-08-23 16:45:48
磨削加工:被低估的精密制造最后一道核心工序
下一篇 2026-08-23 17:27:47

相关推荐

  • 自主移动机器人(AMR):工厂物流升级下的真需求还是伪风口?

    上个月去东莞跑了三家中小五金加工厂,最大的感受是——招搬运工真难。开六千月薪,包吃住,招了三个月,只来了两个五十多的大叔,干了一周就说腰受不了走了。老板蹲在仓库门口抽烟,跟我吐槽,说再不找办法,订单都接不了。这时候自主移动机器人(AMR)就被推到跟前了。 别再把AGV和AMR混为一谈了 很多工厂采购一开口就问,不都是拉货的机器人吗?有啥区别。差远了。传统AG…

    投稿 6天前
  • 别让换模偷走你的产能:快速换模(SMED)实战揭秘

    上午10点,冲压车间里,模具切换又卡壳了。操作工满头大汗,班长在骂娘,设备停了整整45分钟——这种场景你是不是也天天见?说实话,很多工厂的换模效率低得让人心塞。但有些人,比如丰田,早在50多年前就把换模时间从几个小时干到了3分钟。怎么做到的?不是魔法,是SMED。 快速换模(SMED)到底是个啥? SMED,全称Single-Minute Exchange …

    投稿 2026-07-23
  • 留学培训:帮你避开那些年踩过的 “坑”,轻松拿捏海外求学路

    说起留学,不少同学脑子里可能先蹦出 “高大上” 的画面:在异国街头喝着咖啡,课堂上和来自世界各地的同学畅聊学术,毕业就能手握闪闪发光的 offer 开启人生新篇章。可真等自己开始准备,才发现现实和想象之间差着不止一个太平洋的距离 —— 雅思托福考了三次还卡在分数线边缘,文书改到第 N 版依然被导师说 “没灵魂”,选专业时对着一堆陌生的课程名称发呆,连签证材料…

    2025-09-08
  • 科技:重塑生活肌理的无形力量

    科技早已不再是实验室里冰冷的仪器与公式,而是渗透进人类生活每个角落的无形网络。它改变着人们获取信息的方式,重构着社交互动的模式,甚至重新定义了生命延续的边界。从清晨唤醒人的智能闹钟,到夜晚保障居家安全的监控系统,科技元素如同空气般融入日常,却少有人真正审视其对生活肌理的深度重塑。这种重塑并非简单的工具升级,而是对人类行为习惯、思维模式乃至社会结构的系统性改变…

    2025-09-09
  • 锻造工艺:从捶打到精密,这几个坑你踩过吗?

    说实话,干锻造这行十几年了,到现在看见那些红通通的钢坯在液压机下变形,还是有点激动。那感觉——怎么说呢,既古老又现代。锤子砸下去,哐当一声,零件就出来了。但别以为这活儿简单。我见过太多设计图纸写得漂漂亮亮,一到锻造车间就傻眼的案例。 自由锻还是模锻?选错真是要命 有一次,客户非要用自由锻做一批小齿轮轴。我说你傻啊?自由锻做这个,材料利用率低到哭,加工余量大得…

    2026-06-22

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息