CC-Link:为什么它成了汽车焊装车间的隐形顶流?

去年在上海宝钢的一个配套焊装厂待了三周,蹲在生产线边看了整轮调试。老班长指着主控柜里那排绿色端子排骂:之前换了某国产总线,三天两头丢信号,换了CC-Link IE,稳了大半年没动过。 很多人对CC-Link的印象还停留在“三菱专属进口总线”,早过时了。

CC-Link为什么能在离散制造业站稳脚?

很多人觉得工业总线不都是传数据吗?差不了多少对吧? 说实话,真差很多。我见过太多为了省十几万总线成本,最后多花几十万停线整改的例子。 CC-Link最早由三菱电机开发,现在已经是开放的国际工业总线标准了,全球几万种设备兼容。现在最新的 CC-Link IE Field Basic,甚至能走通用以太网,成本降了一大截,性能还没砍。
汽车焊装车间CC-Link总线接线实物图
问:CC-Link和普通Profinet比,安装调试成本差很多吗? 答:差得真不是一点。普通Profinet要做地址映射、拓扑优化,稍微复杂点的生产线,新手工程师调一周都搞不定。CC-Link自带的 自动识别功能,只要接线对,上电就能自动扫出所有从站,参数都不用一个个敲。我上次见一个刚毕业的小孩,半天就接完了30多台焊钳的从站,换Profinet怎么也要两三天。而且 抗干扰能力拉满,焊装车间弧焊那么多电磁干扰,CC-Link的冗余校验做的狠,丢包率比普通以太网总线低一个数量级。 现在不少国内的设备厂商都过了CC-Link协会的认证,汇川、台达都有价格友好的从站模块,比进口件便宜一半还多,门槛早就下来了。

最新落地实践:CC-Link在柔性焊装线的玩法

现在汽车行业都搞柔性生产,一条线混造好几款车型,对总线的同步性和响应速度要求拉满。 广州某新势力车企去年投产的新焊装车间,一条线混生产5款车型,换型时间不到2分钟,全靠CC-Link IE把所有机器人、工装夹具、输送线的IO数据同步起来。循环周期能做到1ms,同步精度满足需求,别说换车型,就算临时加一款车型的参数,也不用重新调整个总线网络,改个主站参数就行。 你想想,要是换个响应慢的总线,换型的时候卡个三五秒钟,一天下来少出十好几台车,全年下来损失几十万都不止。 问:中小企业改生产线用CC-Link,成本会不会太高? 答:完全不会。早年用CC-Link,都是进口模块,一块从站就要大几千,那是很早之前的事了。现在CC-Link IE Field Basic走普通千兆网线,用普通以太网芯片就能实现协议,很多国产认证模块一百多块钱就能拿下,甚至不少小型PLC直接集成了CC-Link主站功能,不用额外加扩展模块。只要你不是搞上百个节点的超大生产线,几千块钱就能搞定整个总线改造,比你换一堆旧通讯模块花的钱还少。
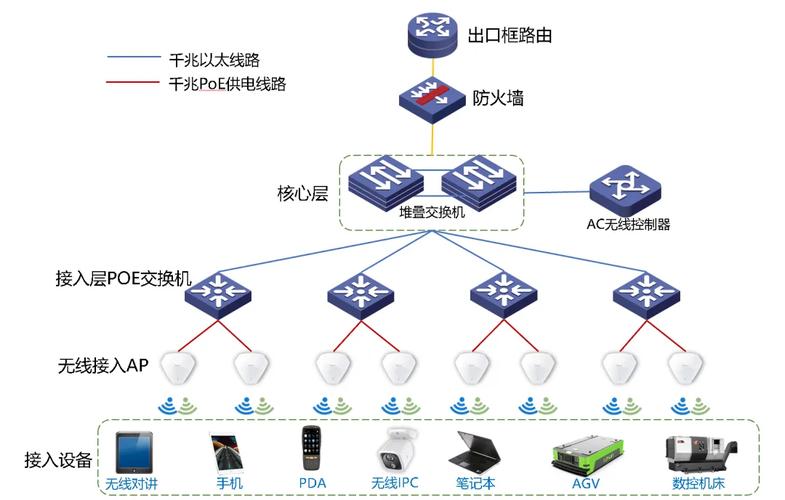
柔性生产线CC-Link网络拓扑结构图
柔性生产线CC-Link网络拓扑结构图

踩过的坑:用CC-Link必须避开这些雷

踩过的坑:用CC-Link必须避开这些雷
✅ 第一个坑:接线不规范。很多工人图省事,把CC-Link的通讯线和动力高压线槽在一起,电磁干扰上来,动不动就掉线,找半天都找不到问题在哪。❗通讯线必须单独走屏蔽线槽,屏蔽层单端接地,这个钱真的不能省。 ✅ 第二个坑:乱用非认证模块。说实话,很多小厂出的兼容模块,便宜是真便宜,但是协议没做全,兼容性差,用着用着就会出现从站丢站、参数乱跳的问题,别贪那几十上百块的便宜。💡一定要选过CC-Link协会官方认证的模块,出问题有技术支持,现在认证模块价格也早就下来了,犯不着冒险。 ✅ 第三个坑:超长度布线。不少项目为了省中继器的钱,把总线拉得远超规范要求。CC-Link不同版本对总长度都有要求,比如CC-Link IE Field百兆版本,整个总线长度不能超过100米,超过一定要加中继器,别硬撑,出了问题停线一天,损失够买十个中继器。 不过话说回来,这些都是很小的细节问题,只要按规范来,CC-Link的稳定性真的没得说。去年帮珠三角一个五金加工厂改旧生产线,原来的老总线停产了找不到配件,换了CC-Link IE Field Basic,全套下来花了不到八千,用到现在快一年半,没出过一次通讯故障,老板开心得非要给我寄他们厂产的五金件。 工业现场混,稳就是赚。你去跑一圈国内新建的离散制造生产线,十个里面六个都能看到CC-Link的标签,不是没有道理的。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:CC-Link:为什么它成了汽车焊装车间的隐形顶流? https://www.dachanpin.com/a/tg/68086.html
赞 (0)
Profibus/Profinet选型入坑指南:老工程师踩过的那些坑
上一篇 2026-08-24 11:35:48
下一篇 2026-08-24 12:05:09

相关推荐

  • 工业碳交易:中小制造企业赚额外收入的实操指南

    我前两个月跑长三角的工业园区,见了七八个机械加工厂老板,十个里面有八个听见“工业碳交易”四个字就摇头。说那是央企、大型钢厂玩的东西,我们小作坊凑什么热闹。真的是这样吗?去年珠三角有个做五金冲压的小厂,三百多平的厂房,靠卖富余碳额度赚了五万块,刚好抵了半年的物业费和网费。这可不是编的。 为什么说工业碳交易现在是中小厂的新红利 最早全国碳市场只开放给电力行业,动…

    投稿 1天前
  • 工业大数据:给制造车间装上心算大脑

    很多人以为工业大数据就是工厂攒一堆传感器数据往云里一扔完事。错得离谱。 工业大数据不是IT部门的展示品,是车间师傅赚钱的工具 去年跑珠三角调研,接触到一家做汽配的中型冲压厂,厂长跟我倒了半小时苦水。三年前花三百万上线了工业大数据平台,整了个超大展厅大屏,各种动态曲线转得眼花缭乱,客户来参观面子给足了。转头回到车间,调机师傅该怎么猜参数还是怎么猜,该出废品还是…

    投稿 2026-09-20
  • 等离子切割:中厚碳钢板下料为什么都选它?

    我干工业下料快二十年,见过太多工艺迭代了。原来剪板、火焰切垄断场子,现在中厚碳钢板下料,十个项目有七八个点名要用等离子切割。 谁用谁知道。 为什么火焰切割慢慢被等离子切割替代了? 火焰切割的那点毛病,干过下料的都能吐三箩筐。只能切低碳钢,碰到不锈钢、铝合金直接歇菜,切口挂渣厚得离谱,清渣清一天,工人攥着角磨机都骂娘。薄一点的钢板,火焰温度一烤,直接翘成波浪,…

    投稿 2026-08-23
  • 可编程逻辑控制器(PLC)实战:从选型到排故的那些坑

    上个月厂里一台老旧的胶装机又趴窝了,查了半天——PLC的输入点莫名其妙烧了六个。拆开柜子一闻,那焦糊味……得,又是端子排松动惹的祸。说实话,搞工控二十多年,这种小毛病能让你半夜三点从被窝里爬起来骂娘,但可编程逻辑控制器(PLC)这东西,就是让你又恨又离不开。 很多新手以为PLC就是个铁盒子,写写梯形图扔进去就完事儿。哈!天真。一个PLC系统从选型到程序架构,…

    2026-06-27
  • 表面处理:决定零件寿命的“隐形盔甲”

    刚入行那会儿,我压根儿没把表面处理当回事。不就是洗洗刷刷再喷层漆嘛——还能翻出多大浪花。直到有次给船用发动机做配套,出厂的连杆亮得能照镜子,结果在盐雾仓待了不到48小时就爬满了红锈……客户当场摔了样件。那滋味,真跟被人往脸上碾烟头似的。表面处理绝不是面子工程。它是金属零件的皮肤,更是命门。 锈与不锈,差的不只是一层膜 很多人以为镀锌、发黑、磷化这些词是同一件…

    2026-06-25

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息