铣削加工:老师傅私藏的避坑经验与最新实操技巧

铣削加工:老师傅私藏的避坑经验与最新实操技巧 去年跟几个年轻铣工聊天,一半人说铣削不就是编好程按启动就行?没什么技术含量。 我听完笑了笑。 想起刚入行那年,第一次独立干一批模具镶件,为了赶进度,参数调大了一倍,干废了整整八件。那时候一个月工资才三百八,赔了一半,心疼得整整三天没吃好饭。
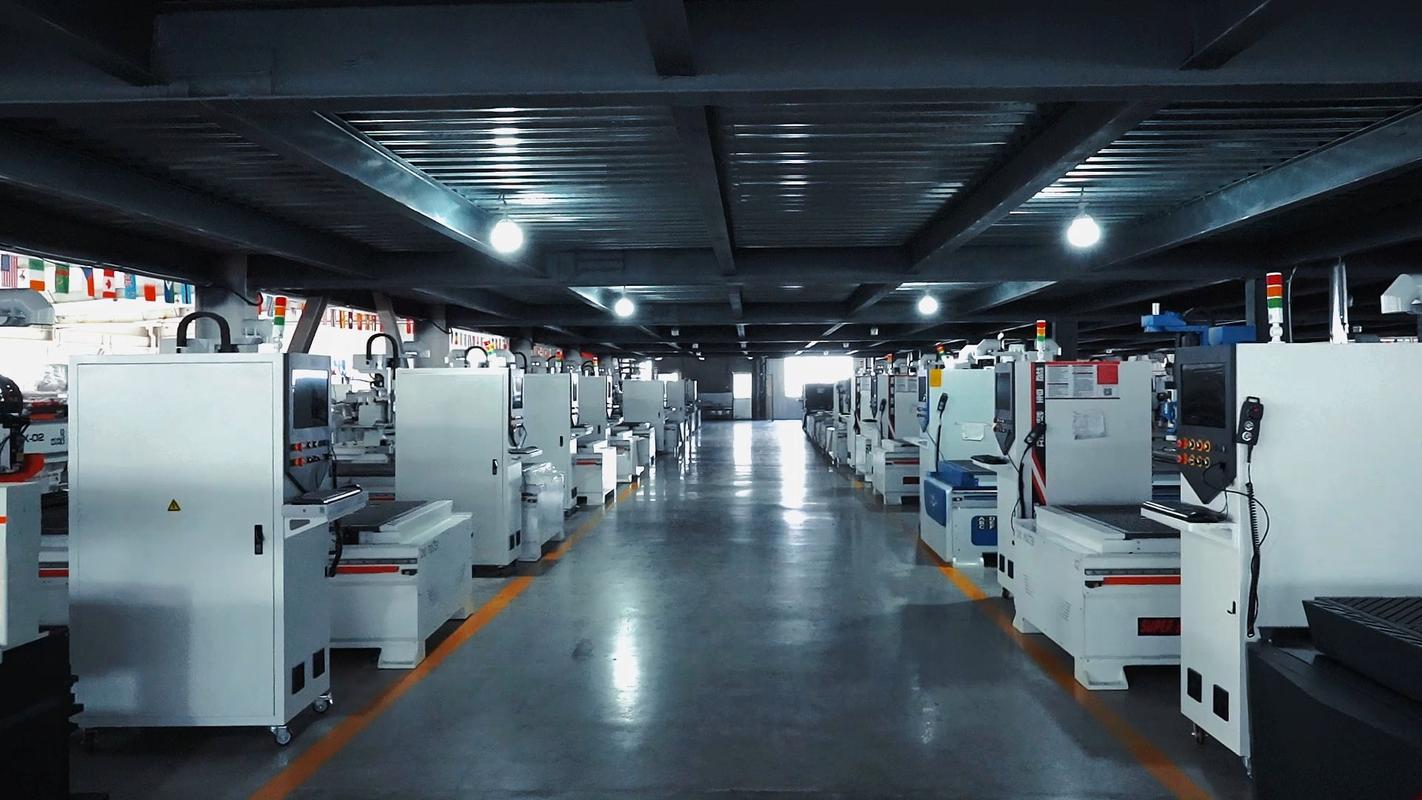
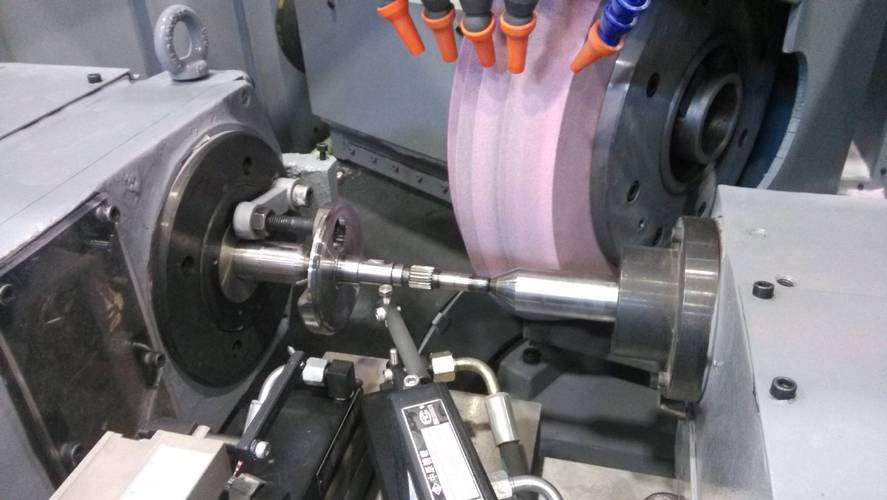
数控铣床铣削加工车间现场图
数控铣床铣削加工车间现场图

为什么现在很多年轻工干不好高精度铣削加工?
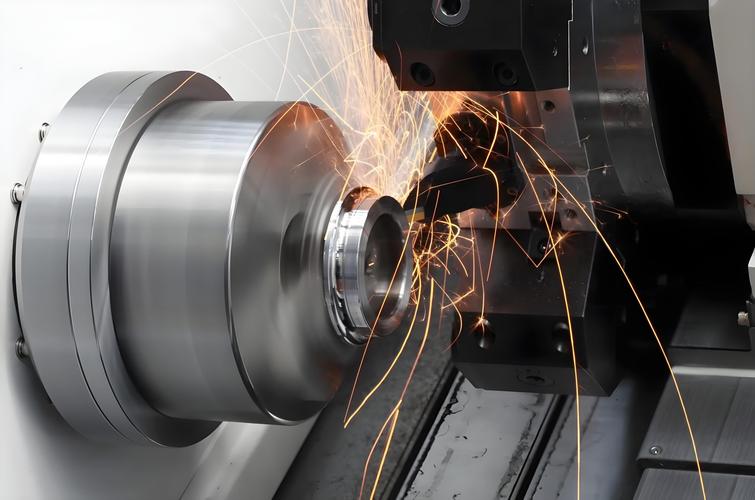
为什么现在很多年轻工干不好高精度铣削加工?
现在设备越来越先进,五轴铣普及得快,自动编程点两下就出刀路,反而很多人丢了最基础的感知。 什么感知?就是你开机器的时候,能从声音、振动里听出来刀是不是磨了,余量留得对不对。很多年轻人编程完就玩手机,等加工完拿出来才发现振刀了,晚了。 问:现在全是数控铣了,还要练手动对刀、手动走刀这种基础活吗? 答:当然要。我见过不少本科毕业的程序员,G代码背得滚瓜烂熟,换一把新刀对刀差了八个丝,整批活直接报废。手动操作练的不是手劲,是对切削过程的敏感度,数控只是帮你重复动作,判断得靠人自己。 说实话,现在招人,我宁可招一个手动铣干过三年再转数控的,也不要直接上来就学编程没碰过机床的。差的不是技术,是对铣削加工的手感。

2024年铣削加工的几个落地新玩法

当然,老经验也要接新东西,我这两年跟着厂里试了不少新工艺,确实好用。 第一个就是摆线铣削,以前粗加工型腔,都是一层层走刀,吃刀大了振刀,刀磨损得快。摆线铣是走小圆弧渐进,每一刀的切削接触长度都控制得很短,刀具寿命能翻一倍,切削速度还能提三成。
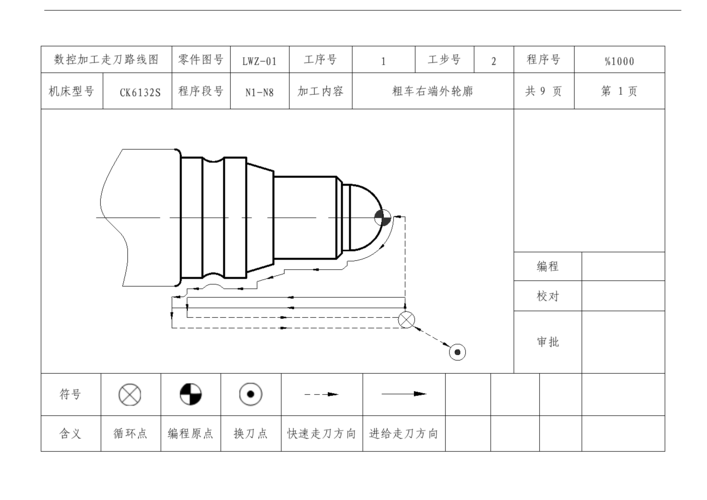
模具型腔摆线铣削加工走刀路径图
模具型腔摆线铣削加工走刀路径图
还有现在新的刀具涂层,加工钛合金、高温合金这些难啃的材料,用新的AlTiSiN涂层,比以前老的AlTiN涂层寿命高至少35%,加工出来的光洁度也好很多,不用后续抛半天光。 问:小加工厂做散单,要不要跟风换这些新工艺新刀具? 答:得看活。你要是天天做汽车模具、航空结构件这种高精度活,上摆线铣用好刀,省下来的时间和返修钱很快就能回本。要是就是给附近加工厂铣个法兰、垫块,用普通高速钢刀都能干,犯不着花那个钱升级,对吧?适合自己的才是对的。 不过话说回来,现在很多新的数控系统都自带摆线铣刀路生成,不用自己手动编,花半天时间学一下,以后干粗加工真的省好多事。

铣削加工最容易踩的三个致命坑

干了快三十年,见过的废活没有一千也有八百,绝大多数都是低级错误,根本不是设备的问题。 💡 坑一:顺逆铣随便选 很多人听了顺铣光洁度好,不管什么活都用顺铣。要是加工表面没有硬皮的钢材没问题,你要是加工铸件、锻件,表面那层硬皮,顺铣会让刀尖在硬皮上打滑摩擦,刀磨得快不说,还容易扎刀。这种活就得用逆铣,稳得多。 ❗ 坑二:生搬硬套网上的切削参数 我见过不少年轻人,搜个’45钢铣削参数’,直接把网上的1000转2mm切深用到自己的老机床上。你的机床主轴刚性跟别人新机床能一样吗?小机床开这么大参数,不出十分钟就振刀,刀断了都是轻的,主轴撞坏了修几十万。参数一定要自己试,从低往高调,听声音不对就降,别懒。 ✅ 坑三:装刀只图方便,伸得太长 很多人换刀,为了不用加接杆,直接把刀伸出来老长,够得到工件就行。你知道吗?刀具的刚性跟伸出长度的三次方成反比,伸出来长一倍,刚性降到原来的八分之一。不震刀才怪。哪怕多换一个接杆,多花两分钟,也要尽量缩短伸出长度,这能解决九成的振刀问题。 其实铣削加工说难不难,说容易也不容易。就是个手熟加走心的活。你对它上心,它就给你出好活。你糊弄它,它就给你出废活。就这么简单。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:铣削加工:老师傅私藏的避坑经验与最新实操技巧 https://www.dachanpin.com/a/tg/68342.html
赞 (0)
机械加工(切削):老师傅藏着的高精度加工实操干货
上一篇 2026-08-28 03:18:45
车削加工:老师傅私藏的高精度加工避坑技巧与2024最新实践
下一篇 2026-08-28 03:58:49

相关推荐

  • 藏在生活缝隙里的化学魔法

    说起化学,不少人脑子里会蹦出试管、烧杯和写满公式的黑板,总觉得这是实验室里的高冷学问。可实际上,化学就像个调皮的魔术师,每天都在我们眼皮子底下变戏法 —— 早上煮咖啡的香气,中午炒菜的滋滋声响,甚至晚上敷面膜时的清凉感,背后都藏着它的小秘密。这些藏在生活缝隙里的化学反应,没有课本里的严肃模样,反而带着几分烟火气的可爱。 厨房绝对是化学反应最密集的 “民间实验…

    2025-09-19
  • 智能制造落地实录:从车间数据到决策链,那些坑与光

    那台‘哑设备’差点让我在客户面前出糗 上个月去佛山一家做精密铸件的厂,老板拍胸脯说他们数字化做得不错。进了车间,我瞟了一眼那台老式数控车床——指示灯都没连上,操作工还在手写产量单。我心里咯噔一下,完了,又是一个面子工程。但等我拐到注塑区,几十台机器全在自动报工,工单进度、工艺参数齐刷刷跃进大屏,那反差像坐过山车。这其实才是智能制造的真相:它不是一步到位的科幻…

    2026-06-03
  • 看板管理:别再让信息滞后拖垮你的工厂了

    那天,车间主任老李给我看他的生产日报——数据漂亮,产量达标。可当我转到装配线,却看见三台机床在等料,工人们干脆坐着抽烟。 “怎么回事?”我问。 他愣住了。原来,报表显示“在制品充足”,但那批零件实际卡在上周的热处理工序,整整晚了三天。没人通知。看板管理的缺失让整个车间像蒙着眼睛拉磨的驴。 这里没有高大上的理论,只有血泪教训。说实话,如果你们的工厂还在靠吼、靠…

    投稿 2026-07-23
  • 预防性维护已死?——从振动传感器到AI诊断,一个老工程师的肺腑之言

    前两天去一家化工厂,车间主任老李拉着我诉苦。‘你说这预防性维护,到底有啥用?我们照着手册,每三个月换一次轴承,结果上半年还崩了两台泵!’我瞅了一眼他桌上的检修记录——嚯,密密麻麻全是按时更换。但问题恰恰出在这‘按时’上。 实话告诉你,预防性维护这词,搁二十年前还算新鲜,现在早变味了。如今一提,多数人脑子里蹦出的就是‘定期保养’‘计划检修’。可这俩压根不是一回…

    投稿 2026-07-26
  • 烟火里的牵手:那些关于婚恋的细碎时光

    李娟第一次见到张磊时,是在朋友组织的周末烘焙课上。她拿着裱花袋的手总在发抖,奶油顺着蛋糕边缘往下淌,急得鼻尖都冒了汗。旁边的男人突然递过来一张纸巾,声音温和:“慢慢来,先把裱花嘴斜 45 度,力道轻一点就好。” 那天午后的阳光透过玻璃窗,落在张磊骨节分明的手指上,也悄悄落在了李娟的心里。后来他们常常约着一起逛菜市场,李娟喜欢在摊位前挑挑拣拣,对比哪种番茄更沙…

    2025-09-04

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息