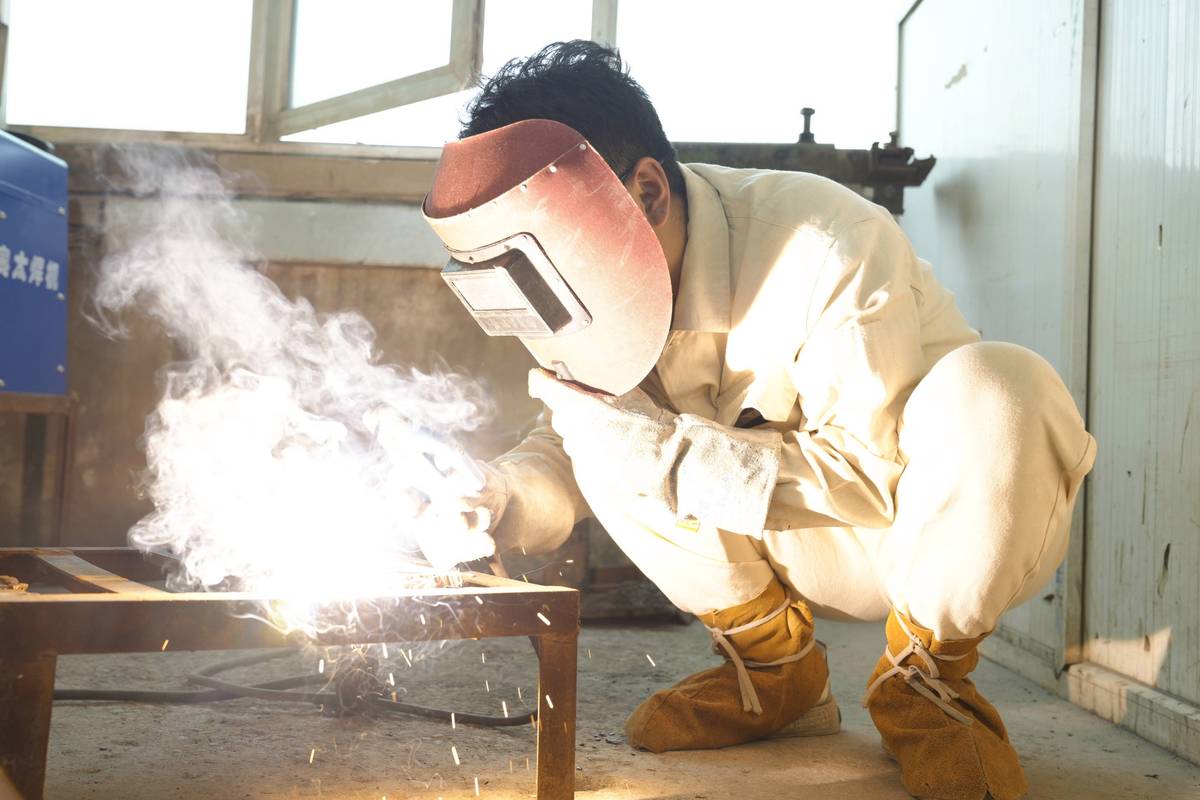
去年在车间盯一个超厚板焊接项目,焊工老王蹲在那里,手持焊枪,护目镜一戴就是俩小时。出来时脸都白了。我递过去一瓶水,他苦笑:“这活儿,吃经验也吃体力。” 当时我心里就一个念头——手工焊这行,太依赖人了。可你知道吗,现在的焊接工艺,早就不是一把焊枪、一双手的事了。
激光焊、搅拌摩擦焊,甚至冷金属过渡……这些名字听起来是不是有点“玄”?其实说白了,就是把两块金属“粘”在一起,只不过用的不是胶水,是能量。✅但别小看这个“粘”,在造船、高铁、航天里,一条焊缝要扛得住上千度高温、几百兆帕压力。出一点瑕疵,可能就是大事故。所以焊接工艺,从来都是工业的命门。
手工焊的黄昏?不,是进化的前夜
手工电弧焊(SMAW)绝对是好东西。便宜、灵活,一个焊机到处跑。但缺陷也扎心:效率低、质量波动大。——全看焊工心情和手感。❗去年有个数据,国内高级焊工缺口几十万。年轻人不愿干,老师傅在退休。怎么办?行业开始“机械化突击”。
焊接机器人开始大量进驻产线。但说实话,初期那批机器人,只能干标准件,路径一偏就抓瞎。💡直到视觉传感和自适应算法成熟,机器人“长眼睛”了。现在它能实时追踪焊缝,自动补偿变形。你给个图纸,它能给你24小时不停歇地焊。老王后来转岗做了机器人调试,工资没降,反倒不用吸焊烟了。他跟我说:“这活儿,早该这么干了!”
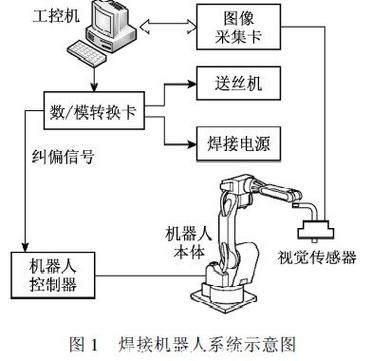
不过话说回来,机器人也不是万能。对于大型结构件、野外施工,还是得靠人。但技术变了:从熔化极气体保护焊(GMAW)到药芯焊丝电弧焊(FCAW),设备越来越智能,工艺参数能实时反馈。焊工更像一个“监督员”,而不是苦力。
搅拌摩擦焊——谁说“焊接”必须有火花?
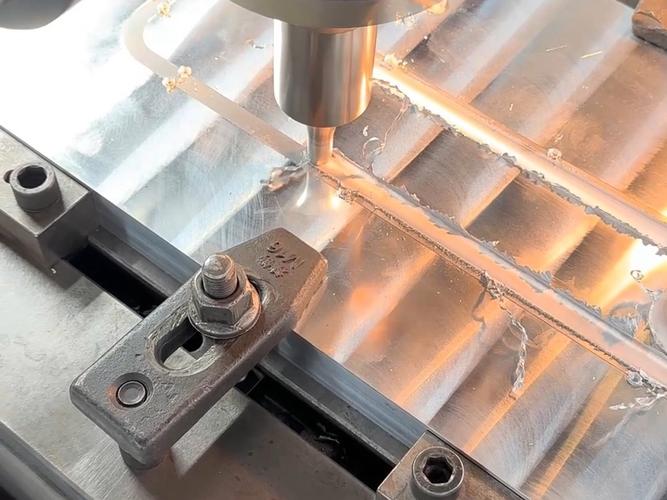
我第一次见搅拌摩擦焊(FSW),是在一家铝制车体工厂。没火花,没烟尘,一个旋转的轴肩压过去,材料就“软”了,然后“揉”在一起。真像揉面团。❗它的厉害之处在于,母材不熔化,所以几乎没有气孔、裂纹。接头强度能到母材的80%以上。对于铝合金、镁合金,这简直是救星。以前要想焊接这些轻质材料,用熔焊的话,缺陷多到让人崩溃。
问:搅拌摩擦焊是不是只适合铝?能焊钢吗?
答:早些年确实主要用在铝合金、铜合金等低熔点金属上。因为搅拌头要承受高温和剧烈摩擦,焊钢的话,搅拌头材料撑不住。不过最近几年,用多晶立方氮化硼(PCBN)或钨铼合金做的搅拌头,已经能焊钢、甚至钛合金了。只是成本高得离谱——一根搅拌头可能上万美元,焊不了几米就报废。所以,目前钢的搅拌摩擦焊还在实验室和极高端领域(比如军工)溜达,大规模应用还得等。但前景绝对值得期待!
还有个冷门但惊艳的技术——爆炸焊。你没看错,用炸药爆炸的冲击力,把两种金属“撞”在一起。比如把钛板焊到钢板上,做化工容器衬里。这工艺,刺激是刺激,但风险也大,一般工厂玩不转。
激光焊:速度与精度的平衡术
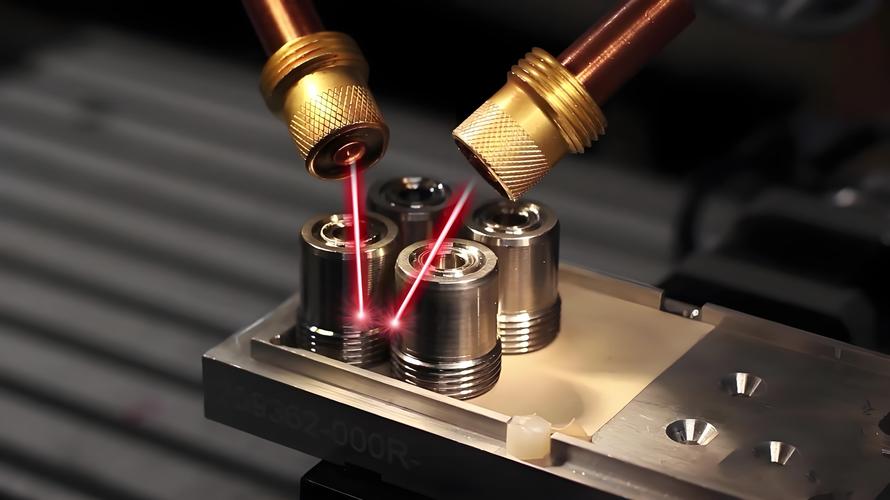
如果说搅拌摩擦焊是“温柔”,那激光焊就是“暴烈”。聚焦的激光束,能量密度比太阳表面还高一大截。唰——一下,金属就熔了。速度快,热影响区小,变形量低。适合超薄件、精密件。比如动力电池的防爆阀、医疗器械。但激光焊有个臭毛病:对装配间隙极度敏感。缝隙超过0.1毫米,就可能焊不牢或者焊穿。以前调这个,能把人逼疯。现在配上在线监测和闭环控制系统,好了不少。系统能实时检测熔池状态,自动调功率、送丝速度。焊出来像艺术品,光滑均匀。
问:激光焊接成本高吗?小厂子用得起不?
答:高,真高。一台稍微像样的光纤激光焊接机,少说几十万,配上冷水机、机器人,轻松破百万。但别被总价吓到。算笔账:它的良品率极高,几乎不用后续打磨,省人工,而且能焊复杂形状。如果你的产品附加值高、批量大,一年多就能回本。小厂子如果只是零散接活,那还是用传统氩弧焊更划算。现在也有国产激光器,价格在往下走。我的话,建议先找代工,等单子稳了再上设备。
激光焊还有个兄弟:激光-电弧复合焊。把激光和熔化极气体保护焊(MIG)结合起来,既有激光的穿透力,又有电弧的桥接能力,对于厚板、高反材料,效果一绝。造船厂用它焊大厚度甲板板,效率比单纯电弧提高好几倍。💡这就是“复合”的智慧。
焊接工艺的未来:从“经验”到“数据”

我最近参观了一个全新的智能焊接示范车间。每个焊枪都连着传感器,电流、电压、送丝速度、保护气流量……全部实时上传到MES系统。焊前,系统自动调出工艺包;焊中,AI监测熔池图像,预测缺陷;焊后,自动喷码追溯。以前一个焊接工程师凭经验调参数,现在靠数据驱动。说不上哪个更好,但显然,后者让质量更一致。
还有件让我兴奋的事:增材制造,也就是3D打印。用焊接工艺一层层“堆”出零件。电弧增材(WAAM)特别适合大型金属构件,比如飞机框肋。省材料省时间,传统锻造要几个月,它可能几周搞定。不过挑战也明显:残余应力、变形控制、表面粗糙度……都得一一攻克。但我觉得,不出十年,它会颠覆很大一部分传统毛坯制造。
写完这些,其实还挺感慨。焊接这行,从火烤铁片,到电弧、激光,再到现在AI介入,越来越不像“手艺”,更像“科学”。但无论如何变,核心还是那一条:可靠地连接。工业的连接,容不得半点虚的。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:焊接工艺:从手工焊到智能激光,一场工业“缝合术”的进化 https://www.dachanpin.com/a/tg/66946.html