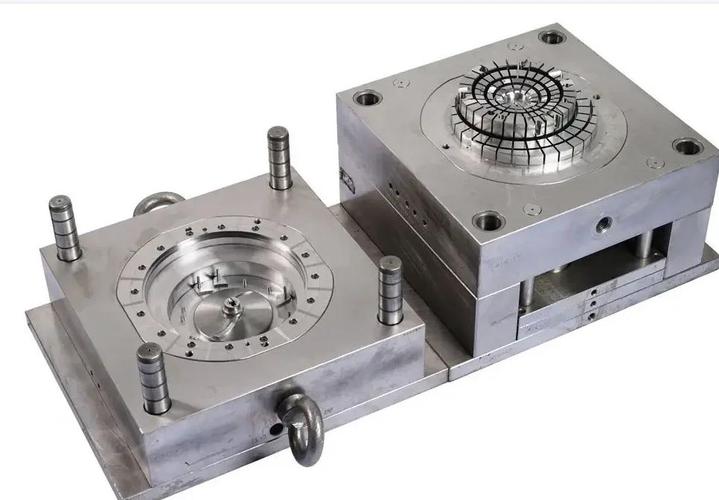
模具设计:为什么排气系统是精密注塑的隐形核心

做了十八年模具,见过太多栽在小问题上的案子。很多设计团队拿到产品图,先啃分型面,算钢料强度,调浇口位置,忙得热火朝天。最后拍板开模,试模一出来,全是问题。短射、烧焦、银纹,修来修去花了十几万,最后发现就是排气没做好。
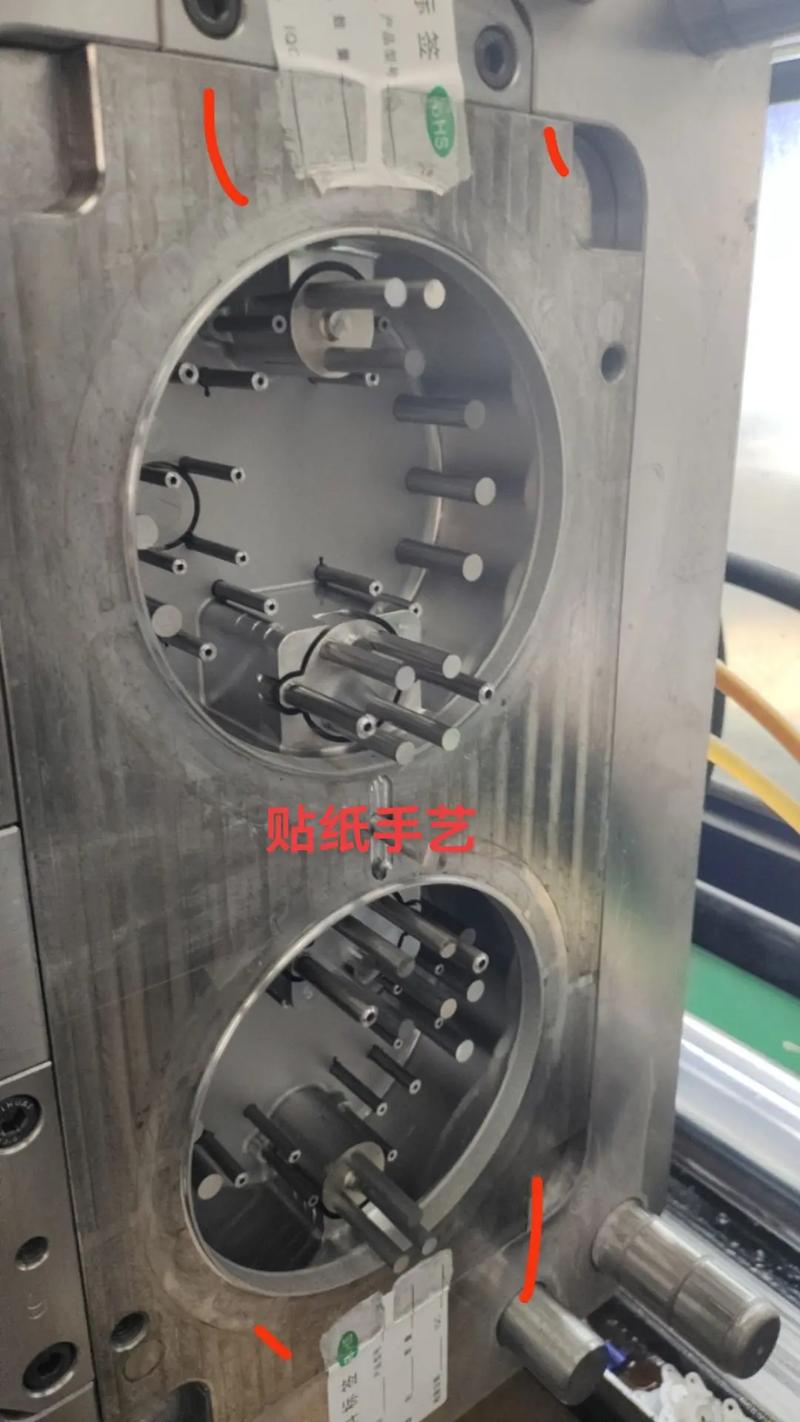
注塑模具分型面排气槽加工实物图
注塑模具分型面排气槽加工实物图

为什么90%的试模失败都和排气有关

为什么90%的试模失败都和排气有关
为什么90%的试模失败都和排气有关

现在注塑产品往哪里走?高精密、超薄壁。新能源汽车的高速接插件,壁厚做到0.8mm,医疗注射器的推杆,公差要求控制在0.02mm以内。融料要在零点几秒内充满整个型腔,原本型腔里的空气排不出去,就会被高速流动的融料压缩,困在死角里。困气的温度能升到融料分解的地步,直接把型腔壁烧出焦痕,更别说融料挤不进去就是短射,带出来的气痕就是整批产品报废。

问:我之前已经在分型面加了排气槽,试模还是出问题,是什么原因? 答:绝大多数新手都会踩这个坑——只给分型面做排气,忘了型腔里的镶件、顶针、滑块都是排气通道。顶针和顶针孔的间隙如果设计得太小,排不出去气,太大又会飞边,得根据材料调。比如普通PP可以给到0.03mm,加玻纤的PA就得控制在0.015到0.02mm之间,错半丝,结果就天差地别。还有死角位置的困气,分型面根本排不到,必须单独开排气。 问:现在模具设计有没有什么新方案解决死角困气的问题? 答:当然有。近几年国产多孔透气钢的精度上来了,直接把困气死角的镶件换成透气钢,空气能排出去,融料流不出来,不用开排气槽,也不会堵。我上个月给一个做TWS蓝牙充电盒的客户改模,角落一直有银纹,换了一块20x25mm的国产透气钢,一千多块钱,试模一次就过,比拆开来开排气槽划算太多。以前透气钢全靠进口,一块小料大几千,现在国产做出来,成本砍了一半还多,中小厂也用得起了。

模具设计排气优化的几个实操踩坑总结

我整理了最近三年经手的四十多个改模案例,总结出来几个必看的要点,给大家参考:

  • 💡 不要把排气槽开在浇口正对面。很多新手为了方便,直接顺着融料流向开在浇口对面,结果融料流速最快的地方直接把排气槽堵死,等于没开。
  • ❗ 一定要结合模流分析找困气点,别靠经验拍脑袋。以前我也不信模流,觉得老师傅经验准,现在试过几次就服了。大尺寸的汽车零件,融料流动方向比你想的复杂太多,经验找错一个困气点,十几万就打水漂。
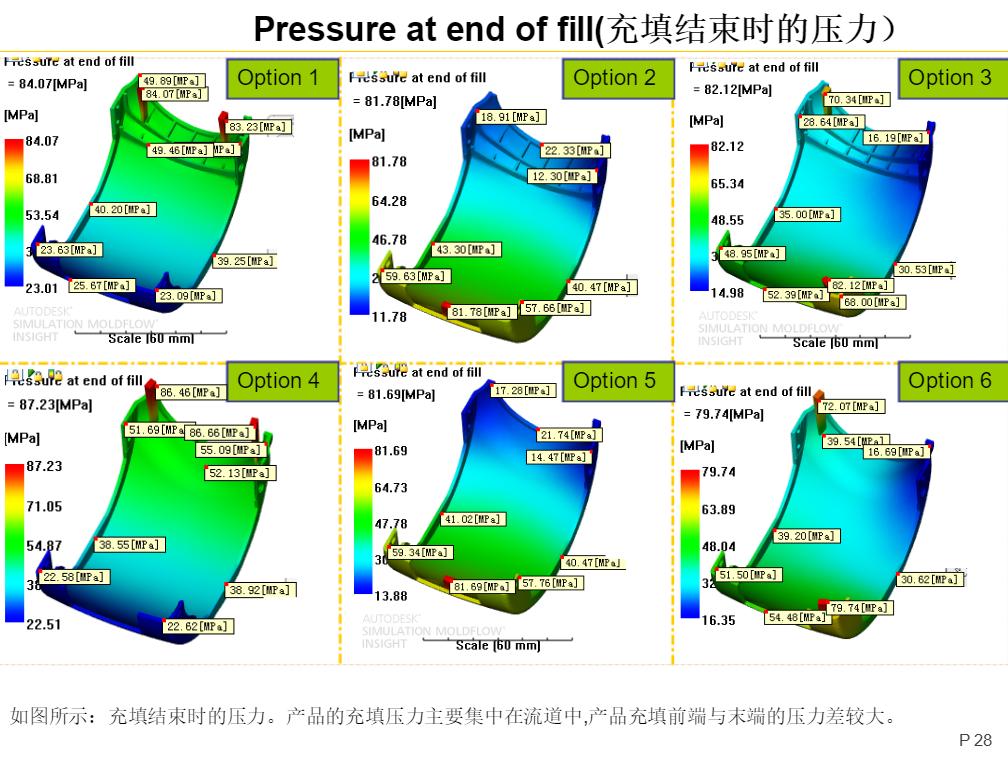
注塑模具模流分析气体压力分布图
注塑模具模流分析气体压力分布图
  • 💡 排气槽的出口一定要开到模具外面。很多工厂图省事,排气槽只开一半,出口留在模具内部,空气排不出去,照样困气。这点小事,加工的时候多走一刀的事,别省。

别把排气当“收尾活”,要放在设计第一步
别把排气当“收尾活”,要放在设计第一步
别把排气当“收尾活”,要放在设计第一步

说实话,现在很多模具设计的流程还是错的。排气一直是最后补的环节,设计完所有结构才想到加排气,很多位置根本改不了。现在的产品精度要求越来越高,模具设计的时候就得把排气和浇口位置、分型面放在一起考虑。

比如今年接的一个新能源电池缓冲垫的单子,产品是420x180mm的大尺寸薄壁件,一开始我们就把排气位置和浇口一起模拟,浇口放在中间,四个最远处的困气点直接做了透气钢镶件,开模试模一次合格,客户本来做好了改两次的准备,结果连改模费都没出。

不过话说回来,也不用什么模具都上透气钢,都开高精度排气。普通的周转箱、日用品模具,对外观要求没那么高,分型面开个槽就够用,别瞎加成本,反而把自己的报价做高了拿不到单子。对吧?

做模具这行,拼到最后就是拼细节。很多人觉得模具设计比的是谁能搞出复杂结构,其实能把这些不起眼的小细节做到位,试模一次过,客户才会一直找你。毕竟,省时间就是省钱,对谁都一样。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:模具设计:为什么排气系统是精密注塑的隐形核心 https://www.dachanpin.com/a/tg/68597.html
赞 (0)
工装夹具:被中小工厂忽略的降本核武器
上一篇 2026-09-03 19:53:06
聊聊大重型高端装备的铸造工艺:核心部件全靠它
下一篇 2026-09-03 20:45:11

相关推荐

  • 车轮上的时光印记:二手车交易里的温度与故事

    阳光透过二手车行的落地玻璃窗,在一辆银灰色轿车的引擎盖上洒下细碎的光斑。车身上几道浅浅的划痕,像是时光留下的温柔吻痕,诉说着它曾载着主人穿梭过的街巷、见证过的晨昏。很多人提起二手车交易,最先想到的或许是价格的博弈、车况的核验,却忽略了每一辆旧车背后,都藏着一段独一无二的人生片段,而交易的过程,更像是一场关于传承与告别的温柔对话。 在城市的某个角落,总有这样的…

    2025-09-09
  • 数字微光里的课堂新章

    晨光透过教学楼的玻璃窗,在五年级(3)班的课桌上投下细碎的光斑。讲台上,李老师没有像往常一样翻开课本,而是轻点了一下面前的电子屏,屏幕上立刻跳出一片动态的星空 —— 深蓝色的背景里,行星沿着轨道缓缓转动,小行星带闪烁着细碎的光点,连土星环的纹理都清晰可见。孩子们的目光瞬间被吸引,原本有些困倦的脸庞泛起兴奋的红晕,前排的男孩忍不住伸出手,仿佛想触摸那片近在咫尺…

    投稿 2025-09-10
  • 5G专网(工业):离散制造业柔性升级的核心底座

    上个月跑了珠三角三家汽配离散制造工厂,实打实看了5G专网(工业)的落地。有人靠它降了三成停线损失,赚得盆满钵满。有人被厂家忽悠花了冤枉钱,用到一半扔那落灰。差别在哪?今天就掏点跑现场攒出来的干货。 工业场景的痛点,不是换个快网就能解决的 很多人觉得,不就是个无线网吗?我家里千兆wifi都够用,工厂换个快的不就行了? 错得离谱。工业车间的环境,和你家里完全不是…

    投稿 2026-09-07
  • 为什么国产数控机床能啃动航空航天的硬骨头了?

    上次去珠三角的一个精密加工厂,蹲了三天看新上的五轴数控机床干活。那噪音比我十年前见的进口机小一半,切钛合金的时候,端面粗糙度直接到Ra0.8,不用打磨直接下工序。我当时盯着走刀轨迹看了快半小时,说真的,差点掉眼泪。 五轴数控机床,卡脖子卡在哪? 很多人一提到数控机床,第一反应就是“高端制造的母机”,听起来玄乎,其实说穿了就是给其他零件做加工的机器,你要做精度…

    投稿 2026-10-09
  • 工厂设施布局优化:制造企业降本提效的隐形密码

    我见过太多制造工厂,地皮面积够大,订单也排得满,就是抠不出利润。把流程扒开揉碎了看,十个里面有九个,问题出在设施布局上。 别不信,设施布局错了,你每天都在烧钱 去年给东莞一家做新能源汽车结构件的工厂做诊断,刚进车间我就愣了。加工好的铸件要从东头的加工中心,搬到120米外西头的氧化车间做表面处理,叉车一天跑七八十趟,高峰期还堵在通道动不了。光算油钱、人工损耗和…

    投稿 2026-09-04

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息