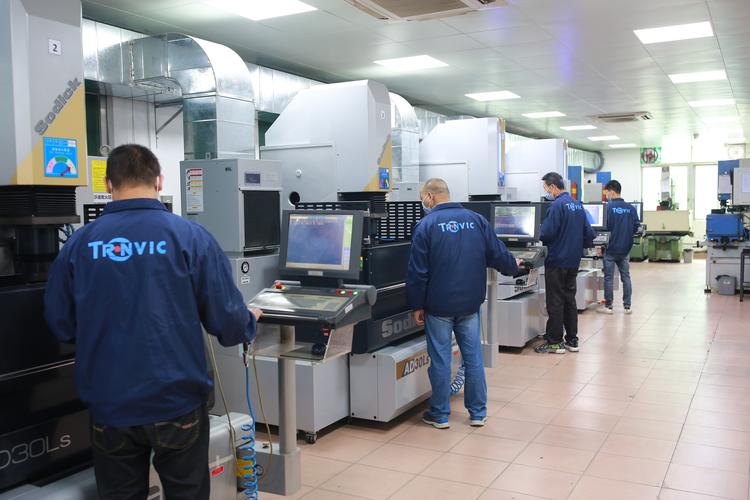
上个月跑东莞,蹲了三天精密模具厂的车间。角落里三台掉了点漆的电火花加工机,老师傅换石墨电极的手,稳得像装了导轨。
现在到处都是五轴CNC、金属3D打印的新闻,好多人说电火花加工(EDM)要被淘汰了?
扯。
没有EDM,好多高端精密零件根本做不出来。
说白了,电火花加工的核心逻辑,就是靠脉冲放电的高温蚀除材料,全程工具电极和工件不接触。
就这一点,干死了多少高难度活。
刚入行的小孩总说,CNC能搞定一切。真碰到淬火后HRC65以上的硬质合金、航空用的高温合金,CNC刀头刚伸进去,没走几刀就崩了,刀钱都赚不回来。更别说那些伸不进刀的窄缝、盲槽、几十微米的微孔,还有一碰就变形的超薄壁零件,切削力一上来直接废了。
EDM根本没这问题。
没有切削力,所以不管多薄的零件,加工完都不会变形。不管多硬的材料,只要能导电就能加工,硬度再高也不影响。
现在新能源汽车动力电池的极片切割模具,芯片封装用的引线框架模具,哪个不是硬度拉满,公差要求到微米级?全靠EDM撑着。
问:EDM加工精度真的比CNC高吗?
答:分场景说死。要是加工高硬度、复杂形状的细微型腔或者窄槽,EDM能稳定做到±0.001mm的精度,比绝大多数普通CNC表现好太多。但要是加工大尺寸平面或者简单外形,CNC的效率和精度都碾压EDM,不存在谁代替谁,只是各干各的活。
问:现在涂层刀具这么强,还是不能代替EDM吗?
答:真代替不了。哪怕是金刚石涂层刀具,加工HRC65以上的硬质合金,切削速度慢到一小时走不了几厘米,成本是EDM的三倍以上,碰到复杂型腔还是下不去刀,白搭。
说实话,我见过不少干了十几年加工的老师傅,都以为EDM还是几十年前靠手调参数、慢得要死的老设备。
早就变天了。
现在混粉电火花加工,往工作液里加适量的硅铝纳米粉,加工出来的表面粗糙度能到Ra0.1μm以下,直接就是镜面效果,省了后面两三道抛光工序,好多做光学模具的厂现在全换这个工艺了。
微细电火花加工更狠,现在国内主流设备都能稳定加工直径0.01mm的微孔,医疗采血针的针孔、航空发动机涡轮叶片的冷却微孔,除了EDM,别的工艺根本做不到这么低成本又稳定。
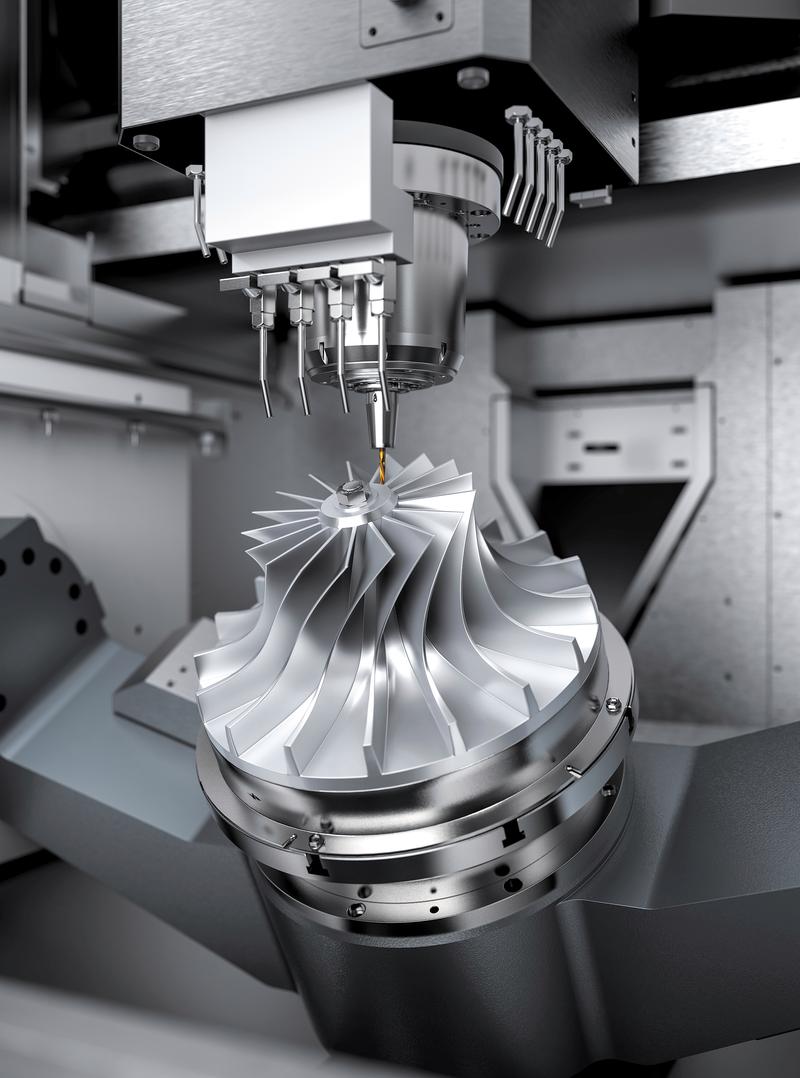
更别说五轴联动电火花加工,这几年国内厂商都玩成熟了。原来加工航空发动机的整体叶盘,EDM要分四五次装夹,误差堆起来都超差,现在一次装夹就能加工完所有叶身流道,精度直接提了一倍,效率还涨了40%。
💡 还有个新东西你肯定不知道,现在不少新出EDM机都内置了AI参数优化模型,碰到不同材料不同形状,开机几秒就能自动匹配最优放电参数,原来老师傅要调半个钟头,现在新手都能开出合格的活,次品率降了快一半,这都是最近三五年才普及的新变化。
:加工浅腔小零件,紫铜电极够用。要是加工深度超过50mm的大型腔,或者要求高精度的镜面,紫铜受热容易变形,一定要上铜钨合金或者高品质石墨,哪怕材料贵一倍,总比整只工件废了强。
❗
:好多厂为了省成本,工作液大半年不换,里面全是蚀除下来的碳渣和金属屑,加工的时候很容易积碳拉弧,工件表面出一堆麻点,精度直接废了,省那点工作液钱,不够赔工件的。
💡
:加工深型腔的时候,蚀除的废料排不出来,很容易发生二次放电,把侧壁过切。新设备一般有自动排屑和防二次放电的功能,老设备一定要调大冲液压力,分段抬刀排屑,别嫌麻烦。
不过话说回来,EDM也不是万能的。它加工速度确实比CNC慢,慢走丝一小时也就走几十毫米,急单赶工真急不来。而且只能加工导电材料,绝缘材料碰都碰不了,这点局限性也要认。
现在精密制造越卷,对精度要求越高,越复杂的形状越需要EDM。这个诞生快一百年的工艺,从来没被淘汰过,反而跟着新需求玩出了新花样。真到了你拿CNC搞不定的时候,去找EDM师傅,多半能给你救回来。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:电火花加工(EDM):精密制造里被低估的隐形功臣 https://www.dachanpin.com/a/tg/68859.html