干机加工快三十年了,见过太多零件。
前面车铣刨都顺,最后磨削一步翻了车。对吧?就是这么邪门。很多入行没几年的年轻人,总觉得磨削就是最后抛抛光,没什么技术含量,这话我听一次反驳一次。
现在新能源汽车的减速器齿轮、航空发动机的叶片、光伏产业的切片辊,哪个最后精度要求不是落到微米级?普通车铣加工最多也就做到十几个微米的精度,要做到亚微米级的精度,还有Ra0.1以下的表面粗糙度,不靠磨削加工根本出不来。
去年我去江苏一家做风电主轴的工厂,他们给国内主机厂供货,前两年一直卡就在主轴轴径的磨削精度上,磨出来的圆度差0.003毫米,就这三微米,主轴装上去,轴承寿命直接少三分之一。换了几百万的进口磨床还是不行,最后还是调整了磨削顺序和进给量,才解决问题。
问:普通加工和磨削加工核心差在哪?
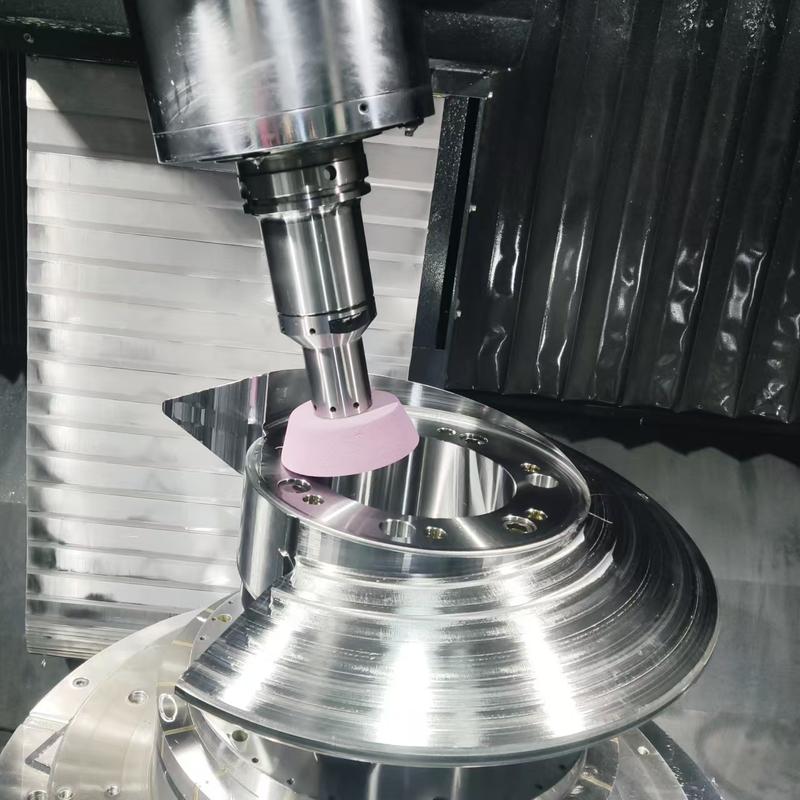
答:核心差在切屑厚度。普通车铣一刀下去削掉几个毫米,磨削加工每次切深最多也就几十微米,说白了就是靠砂轮上无数个细小磨粒刃口,一点点“刮”掉多余的材料,最终修出需要的精度和表面质量。很多新手上来就把进给开太大,直接把工件表面烧出裂纹,直接废了,这种事我见得太多。
问:现在行业提的“高速磨削”到底有多高速?真的是技术升级方向吗?
答:普通外圆磨削的线速度也就30到35米每秒,现在主流的高速磨削已经能做到120到150米每秒,国内不少科研院所已经做到200米每秒以上的工业化试验了。高速不是为了赶速度,高速下单个磨粒的切厚更小,工件表面质量更好,切削热还能跟着磨屑快速带走,不容易烧伤,特别适合磨淬火钢、陶瓷、碳化硅这些硬脆难加工材料,绝对是现在高端磨削的核心方向。
❗ 坑一:砂轮选错,全白费劲
很多新人磨高硬度的淬火钢,随便拿个普通棕刚玉砂轮就上去干,磨不了十个工件砂轮就堵了,工件表面直接烧伤发黑。磨硬料得选微晶刚玉或者单晶刚玉,磨硬质合金、工程陶瓷就得用
,基础选型错了,再怎么调参数都救不回来。
❗ 坑二:冷却不到位,留下暗伤
磨削加工的发热比任何切削加工都大,一秒钟几百上千个磨粒同时摩擦工件,温度能瞬间升到上千度。很多厂子图省钱,用过期的乳化液,还不给够流量,喷嘴都不对着磨削区,结果工件表层出隐形微裂纹,出厂几个月就断裂,索赔都赔不起。现在最新的微量纳米流体冷却,比传统冷却液降温效果好三倍还环保,已经在不少高速磨削线上用开了。
❗ 坑三:偷懒不修整,因小失大
砂轮用久了磨粒会钝,还会被磨屑堵死孔隙,不及时修整直接用,磨出来的工件精度肯定差。我见过有家厂子,一个砂轮用到完全磨不动才肯修整,省了几个小时的修整时间,废了两个四十多万的航空叶片,亏到姥姥家。现在好点的数控磨床都带自动修整功能,设定好加工数量自动修整,别省那点时间。
,机床能自己实时检测砂轮的磨损状态,自动调整进给速度和转速,不用老师傅盯着,精度能稳定保持在1微米以内,废品率直接降了一半多。
还有高效深切磨削,能一次切掉几厘米的加工余量,直接代替粗铣工序,加工钛合金零件的时候效率比传统工艺高好几倍,现在很多航天构件加工都在用。
不过话说回来,国内现在愿意深耕磨削工艺的老师傅真的不多了,大部分年轻人都去做编程做设计了,蹲车间调磨削参数的人越来越少。很多核心工艺参数都是老师傅口传心授,没整理成标准化的东西,新手上路真的要交不少学费。
现在3D打印出来的个性化零件,后处理几乎都要靠磨削加工修整表面,把3D打印自带的粉末台阶纹磨掉,才能用到实际工况里,很多3D打印厂商现在都找不到能做复杂型面磨削的加工厂,缺口真的不小。
干制造这行,最后那零点几微米的精度,全靠磨削给你兜着。别小看最后那几刀,里面的学问,够你琢磨一辈子。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:磨削加工:被很多新手低估的高精度制造最后一道关口 https://www.dachanpin.com/a/tg/68858.html