约束理论(TOC):破解制造工厂产能瓶颈的实战指南

干了十几年工业咨询,见过太多离谱的事。 工厂订单接不过来,老板第一反应就是加设备、招新人,砸进去大几百万,结果交付周期还是拖,整体产能涨了不到一成。 钱全打了水漂。

为什么你的工厂改来改去,产能就是上不去?

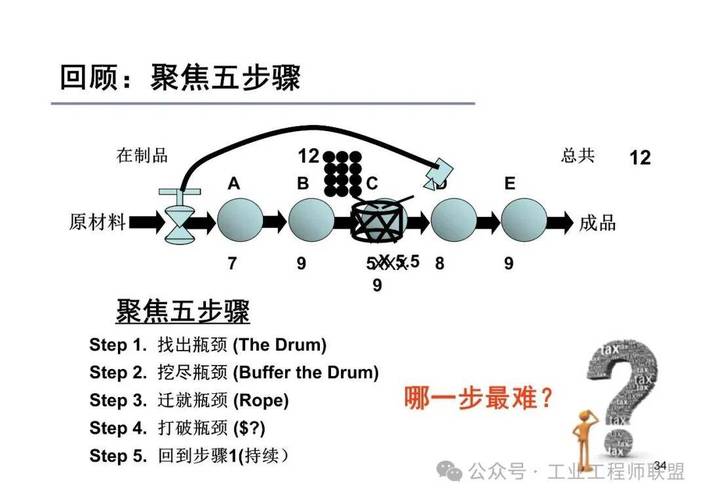
绝大多数工厂提效,都犯了同一个错:每个环节都要提,每个工位都要抠,结果就是盯着局部优化,忘了系统整体的目标是赚钱。 约束理论(TOC)核心逻辑戳破了这层窗户纸:任何一个生产系统,必然存在至少一个约束,也就是瓶颈。系统的整体产能,永远等于瓶颈环节的产能。你把非瓶颈环节的效率提上天,对整体产出没有半毛钱帮助。
制造工厂各工位产能不平衡示意图
制造工厂各工位产能不平衡示意图
问:我怎么区分,哪个才是真正的生产瓶颈?难道不是节拍最慢的工位吗? 答:90%的人都会搞错这件事。表面节拍最慢的工位,不一定就是系统的真实瓶颈。举个例子,我上个月对接的五金加工厂,机加工工位节拍比抛光慢一半,看起来机加工是瓶颈,可实际上上游原材料经常断供,机加工每天有三个多小时在等料,真正的瓶颈在供应链的采购交期控制上。找瓶颈不要看工位节拍,要看哪里在堆积在制品,哪个环节天天拖后腿出不了货,那才是真瓶颈。

约束理论(TOC)五步聚焦法,工厂拿过去就能用

TOC不是什么玄乎的理论,就是一套帮你抓核心的实操方法,核心就是五步,拿来就能套: 💡 第一步:找出系统当前的约束
不管是设备瓶颈、工艺瓶颈、供应链瓶颈还是管理瓶颈,先把那个拖了全系统后腿的家伙抓出来。现在很多工厂都上了MES,拉一周的在制品数据、设备开工率数据,瓶颈直接就出来了,不用瞎猜。 ❗ 第二步:挖尽约束环节的现有潜能
不要一找到瓶颈就想着花钱买新设备,先把现有产能挖干净。热处理瓶颈就优化换炉流程,同材质产品集中排产;设备瓶颈就把换模时间砍半,把维护放在非生产时段,大把潜能都是挖出来的。 ✅ 第三步:所有非约束环节,全部配合约束的节奏
非约束环节不用追求满负荷生产,你做出来一堆产品堆在瓶颈门口,只会占仓库压资金。该停就停,该慢就慢,一切跟着瓶颈的排产走。 💡 第四步:提升约束环节的产能
如果挖完潜能还是不够,再砸钱扩瓶颈,加设备加人手,这个时候钱花出去,每一分都能变成整体产能。 第五步:瓶颈解决了,找下一个新的约束。
不要停,系统变了,瓶颈也会变,持续优化就行。
制造工厂TOC约束五步优化流程图
制造工厂TOC约束五步优化流程图
问:我们工厂已经在推精益生产了,还要用约束理论(TOC)吗?两者会不会冲突? 答:完全不冲突,反而要搭着用。精益是帮你消除各个环节的浪费,TOC是帮你找对该优化的方向。你想想,你花三个月把一个非瓶颈工位的效率提了15%,对工厂整体产出没有任何贡献,这不就是瞎忙活吗?TOC先帮你锁定瓶颈,你再用精益去优化瓶颈环节,钱和时间都花在刀刃上,效果翻几倍都不止。 去年东莞有家做新能源汽车结构件的工厂,原来交期延误率28%,客户天天催货。他们原来想砸两千万上一条新的热处理线,后来用TOC找瓶颈,发现不是热处理产能不够,是排产太乱,不同硬度要求的产品换炉一次要等两个多小时,每天光换炉就浪费四个多小时产能。后来按照TOC的思路调整,同工艺要求的产品集中排产,优化换炉流程,挖出来25%的现有产能,一分钱设备没加,交期延误率直接降到4%。 说实话,这种案例我见得太多了,很多工厂就是喜欢花大钱买心安,不愿意动脑子找核心约束,白扔的钱不计其数。

TOC落地最容易踩的三个坑

TOC落地最容易踩的三个坑
TOC落地最容易踩的三个坑
第一个坑:把瓶颈当成固定不变的。很多工厂找到一个瓶颈,就觉得可以一劳永逸了。不对,订单结构变了,产品换了,产能调整了,瓶颈随时会移。上个月深圳那家做智能穿戴的工厂,原来SMT线是瓶颈,现在订单变成小批量多品种,组装线换线频繁,反而变成了新瓶颈,你还盯着SMT提效,当然没用。 第二个坑:非瓶颈也要追求满产。很多工厂KPI就是按设备开工率算的,非瓶颈工位为了达标,拼命做,结果做出来一堆在制品,堆在瓶颈门口,全变成了呆滞库存,占了几百万的流动资金,亏到姥姥家。TOC的思路就是,非瓶颈工位本来就该有闲置产能,这不是浪费,是合理的。 第三个坑:只有生产部门搞TOC。TOC是整个系统的事,采购为了拿低价批量进原材料,结果该进的没进,不该进的堆一堆,瓶颈工位还是没料做。销售为了冲业绩接一堆奇奇怪怪的订单,打乱整个生产排程,瓶颈直接崩了。全公司都要围绕瓶颈走,不是生产部一个部门的事。 现在全行业都在喊降本增效,很多人忙着上系统、搞数字化,钱花了一堆,没见到效果。其实你回头看看,无非就是没抓住最核心的那根鱼刺。 把卡住你产能的那根约束拔了,一切都顺了。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:约束理论(TOC):破解制造工厂产能瓶颈的实战指南 https://www.dachanpin.com/a/tg/69011.html

赞 (0)
拉动系统:给中小制造企业挤掉库存浪费的手术刀
上一篇 2026-09-08 18:57:06
六西格玛(DMAIC):从证书到落地的制造业实战笔记
下一篇 2026-09-08 19:44:59

相关推荐

  • 车联网:重新定义出行的智能伙伴

    清晨的通勤路上,当你坐进驾驶座,车载屏幕自动同步手机日程,并根据实时路况推荐最优路线;行驶途中,系统突然提醒前方 300 米处有车辆急刹,及时帮你规避潜在风险;抵达目的地后,车辆自主寻找空余车位并完成自动泊车 —— 这些曾经出现在科幻电影里的场景,如今正随着车联网技术的普及,逐步走进普通人的日常生活。车联网并非简单的 “汽车联网”,而是通过新一代信息通信技术…

    2025-09-10
  • 硬件制造:在精度与变革中锚定未来坐标

    硬件制造作为实体经济的核心支柱,承载着从基础元器件到智能终端的全链条生产使命,其发展水平直接映射一个国家的工业实力与创新活力。从电子设备的微型芯片到重型机械的核心部件,从消费级智能硬件到工业级精密仪器,硬件制造的触角已渗透到社会运转的每一个毛细血管,成为连接科技突破与实际应用的关键桥梁。在数字化与智能化浪潮席卷全球的当下,硬件制造正经历着从 “规模扩张” 向…

    2025-09-16
  • 风穿过裙摆时,我们与轻盈撞个满怀

    晨光漫过窗棂时,总爱凝视镜中自己。不是挑剔轮廓的弧度,而是好奇肌肤下每一寸肌理的呼吸 —— 它们曾被厚重的疲惫包裹,像春日里迟迟未醒的花苞,蜷缩着不愿舒展。后来才懂得,减肥从不是与身体的对抗,而是一场温柔的和解,是牵着自己的手,慢慢走向阳光更盛的地方。 春日的晨跑总带着草木的清香,运动鞋踩过沾着露珠的草地,脚步声与鸟鸣撞在一起,碎成满地清脆。不再执着于手机里…

    2025-09-05
  • 汽车底盘工业装配工艺:被低估的产品竞争力护城河

    很多人提起制造,第一反应是设计、加工,眼里全是五轴加工中心、数控车床,谁都不会多瞅装配一眼。仿佛工业装配工艺就是拧几个螺丝,把零件拼起来就行,阿猫阿狗都能干。说白了,这是天大的误区。 别拿传统装配不当工艺:老装配工的压箱底本事 ✅ 绝大多数数字化工业装配工艺的核心逻辑,都来自老装配工的手工经验。我刚入行当实习生的时候,跟着车间老师傅周师傅干重卡底盘装配。那时…

    投稿 2026-09-30
  • 工装夹具:被中小加工厂忽略的产能密码

    很多中小机加厂老板,攒钱换进口机床,涨工资抢熟手师傅,翻来覆去抠材料成本,就是不肯多花半分钱在工装夹具上。这东西太不起眼了,不就是夹工件的架子吗?能固定不就行了?错大发了。 为什么说工装夹具是隐形的产能杠杆 上个月跑东莞大朗的一家汽配加工厂,老板跟我吐槽,订单排到三个月后,机床24小时转还是赶不出来,招人招不到,加设备预算又批不下来。 我去车间转了一圈,一眼…

    投稿 2026-08-23

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息