很多人提起制造,第一反应是设计、加工,眼里全是五轴加工中心、数控车床,谁都不会多瞅装配一眼。
仿佛工业装配工艺就是拧几个螺丝,把零件拼起来就行,阿猫阿狗都能干。
说白了,这是天大的误区。
✅ 绝大多数数字化工业装配工艺的核心逻辑,都来自老装配工的手工经验。
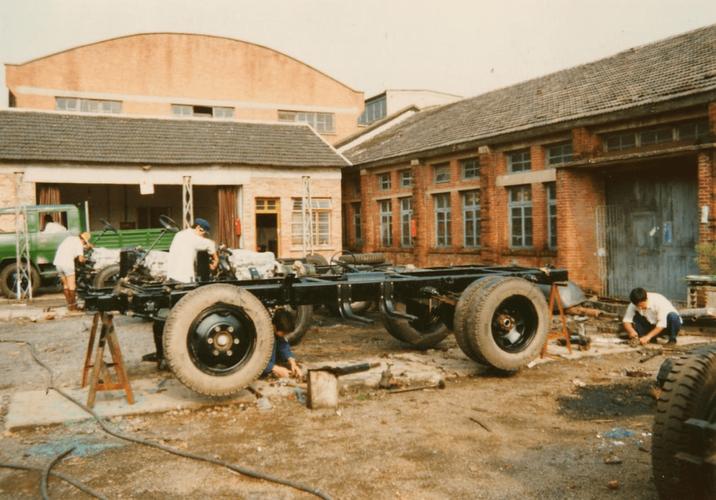
我刚入行当实习生的时候,跟着车间老师傅周师傅干重卡底盘装配。那时候哪有什么自动化拧紧机,全靠人手持扭矩扳手,敲轴承靠木锤。
周师傅敲完轴承,耳朵贴上去晃一下,就能告诉你这个轴承配合间隙差了两丝,要换。那时候我不信,拿千分尺量,真的差两丝。绝了。
那时候用的分组装配法,把加工出来的零件按公差分成不同组,同一组的零件配在一起,就能把精度做到很高,弥补加工精度的不足。这套方法现在还在用,哪怕是高端精密机床的装配,也离不开。
问:现在自动化装配都普及了,传统工业装配工艺的经验还有存在的必要吗?
答:太有必要了。前年我去山东一家商用车厂做工艺优化,他们新上的自动化差速器装配线,刚投产的时候异响率一直卡在8%降不下来,换了三套伺服拧紧机,改了三次程序都没用。最后托人把已经退休六年的老周请过去,老周围着线走了三圈,伸手摸了两个不合格的差速器壳体,说把输入端定位基准往靠近齿圈方向挪十五丝。
厂里面的工程师半信半疑调了,结果你猜怎么着?异响率直接掉到0.2%。你说这经验没用?现在所有的数字化建模,本质上都是把老工人脑子里只可意会的经验,转换成可量化的参数,哪来的空中楼阁?
说实话,这两年跑工厂,见过太多冤大头了。上来就说要搞智能工厂,砸几千万把装配线全换成自动化的,结果用了半年,还不如原来半人工线好用,合格率上不去,节拍也提不起来,钱全打了水漂。
问题出在哪?根本不是设备不好,是工业装配工艺本身没捋顺,就急着上自动化。
我去年接触过长三角一个新势力造车的零部件厂,他们给主机厂供后副车架,花了快两个亿上全自动化装配线,号称无人化,结果错装漏装率比原来的半人工线高了1.7个百分点,主机厂差点把他们的供货资质撤了。
查来查去,原来原来工艺里有一道人工复检密封件的工序,他们为了省工位砍了,自动化线又没加视觉防错,工人不碰产品,错了根本发现不了。可不就这样嘛!
问:我们就是中小规模的零部件厂,没那么多钱上数字化,怎么提升工业装配工艺水平?
答:真没必要追风口瞎砸钱。先把最基础的工艺标准化做好,就足够让合格率涨两三个点,利润涨一截。
我上个月去广东一个做底盘控制臂的小厂,全厂才一百多号人,老板就花了不到三万块,把每个装配工位的作业指导书重新做了,每个工序拧多少扭矩、装什么零件、检查什么项目,都贴在工位上,还做了几十个几块钱一个的防错治具——错了零件根本插不进去。就这点投入,不合格率从4.2%直接降到1.1%,一个月省出十几万的返工成本,不到三个月就回本了。
等你利润起来了,再慢慢上数字化也不迟,饭要一口一口吃对吧?
💡 第一个方向,人机协同装配,不是全盘替换人。
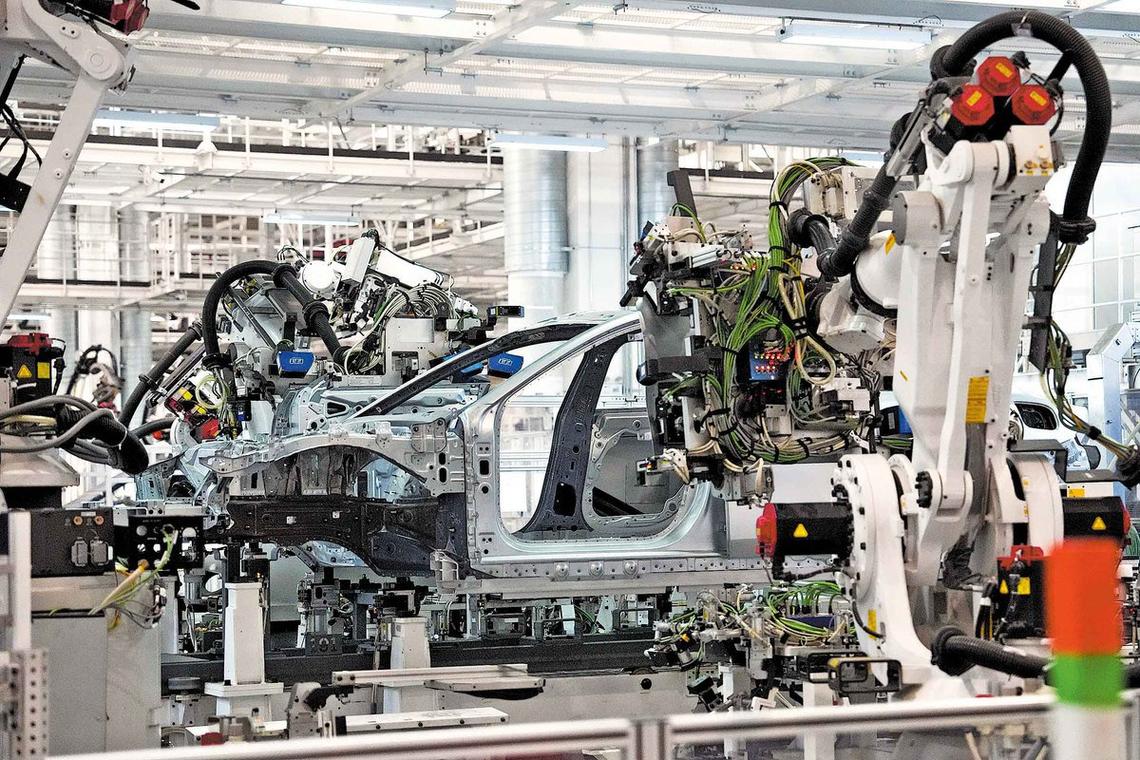
很多厂喊着要无人装配,其实根本没必要。笨重的、重复性的、对精度要求一致的活给机器干,需要人工判断、调整的精细活留给人干,效率和合格率才是最高的。现在大飞机的蒙皮装配,都是机器人做钻铆,人做最后对位调整,效率比全人工高四倍,合格率能到99.9%,这才是正确的路子。
💡 第二个方向,DFA面向装配的同步设计。
原来都是设计部门把图画完,扔给工艺部门,工艺部门发现根本装不上,再打回去改设计,来回折腾三四个月,耽误项目进度。现在头部企业都是设计和工艺同步开发,设计产品的时候就把工业装配工艺路径、工装要求都定好,设计出来的零件天生就好装,省了大把的改模成本。
💡 第三个方向,全链路装配数据追溯。
现在新能源汽车的动力电池、自动驾驶核心部件,都要求每一个装配环节的数据可追溯,小到一个螺丝的拧紧扭矩、角度,大到每个零件的批次号、装配工位、操作工编号,全部存在云端,出了问题直接定位,不用整批召回,能省几个亿的召回成本,这也是为什么现在主机厂都要求供应商必须上装配数据追溯的原因。
说实话,干了快二十年工艺,见过太多企业把大把的钱砸在研发和加工上,就是舍不得在工业装配工艺上投钱。殊不知,装配是产品交到用户手里的最后一步,你前面设计加工做的再好,装配差一点,用户用起来就是到处响、容易坏,口碑全没了。
不过话说回来,这两年能明显感觉到变化,不管是新能源还是航空航天,大家越来越重视装配了。毕竟,真功夫都是藏在别人看不见的地方。
去工厂的时候,别光盯着气派的加工车间看,去装配线站十分钟,你就能摸清楚这家厂的真实水平。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:汽车底盘工业装配工艺:被低估的产品竞争力护城河 https://www.dachanpin.com/a/tg/70312.html