去年跟北方某钢厂的设备科长吃饭,他酒过三巡拍着大腿说,五年前主抽风机轴承断裂停机,整条生产线停了72小时,加上订单赔付,直接亏了小两百万。那滋味,现在想起来还肉疼。
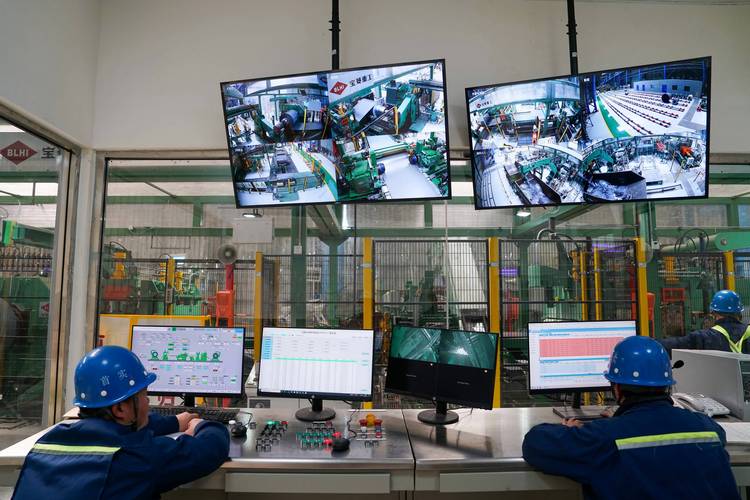
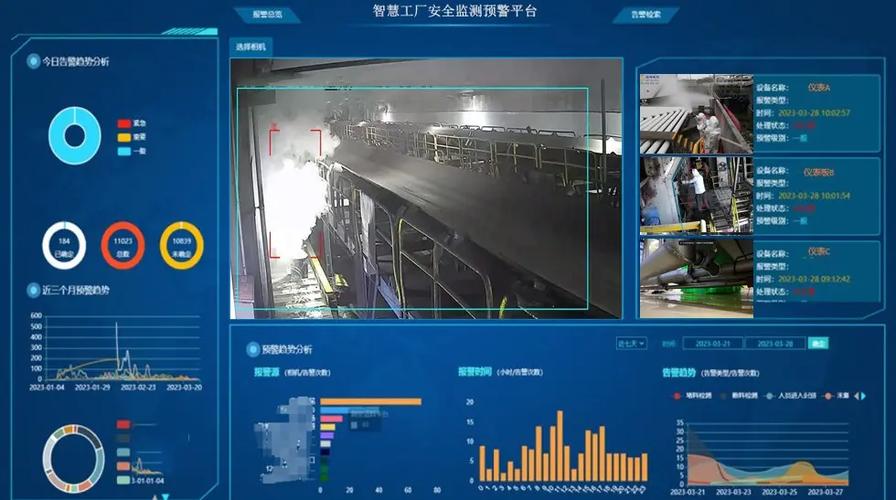
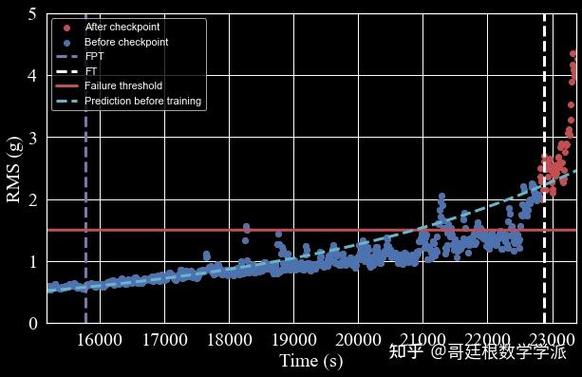
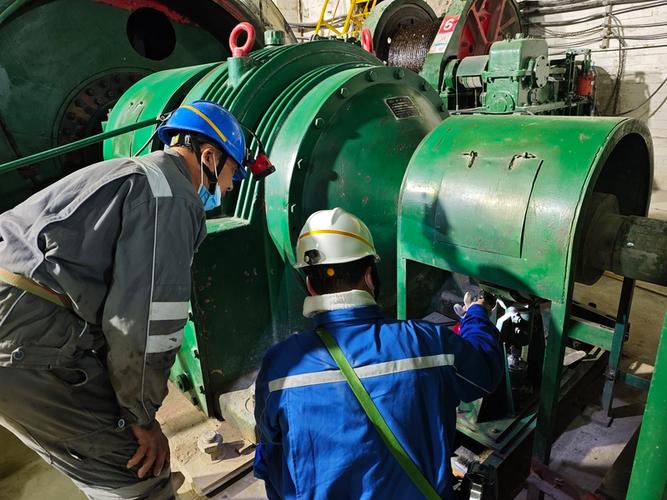
现在呢?他厂区里十几台核心旋转设备全上了状态监测(CMS)。三个月前系统提前预警1号风机轴承有早期裂纹,利用月度检修窗口换了件,连生产都没耽误。
这就是CMS的威力。
早些年工业维保无非两条路:要么坏了再修,也就是事后维修;要么到点就拆,也就是定期预防性维保。
坏了再修不用多说,非计划停机一次,小厂直接伤筋动骨,大厂也丢不起那个利润。
定期维保呢?说白了就是赌运气。到点就拆,好好的轴承换下来,好几万直接扔仓库吃灰,这都是行业里常有的事。不差钱的时候无所谓,现在呢?
今年整个制造业的降本压力,懂的都懂。很多工厂的毛利才5个点上下,一次十几万的非计划停机,直接把大半个月的利润吞了。
💡 这两年的新趋势,不光是流程工业的大厂抢着装CMS,很多做离散制造的中小厂,也开始给核心冲压机床、空压机上轻量化的状态监测方案,试错成本低,见效快。
问:是不是工厂里所有设备都得装状态监测(CMS)?
答:真没必要。核心高价值设备、停机影响大的设备才值得投。比如钢厂的主风机、电厂的汽轮发电机、化工厂的压缩机、汽车厂的大型冲压机,这些必须上。至于角落里备用的小水泵、偶尔开一次的通风机,找巡检工每周摸一次温度足够,犯不上花那个钱。
问:无线CMS比有线CMS差吗?我看很多老厂改造都用无线的。
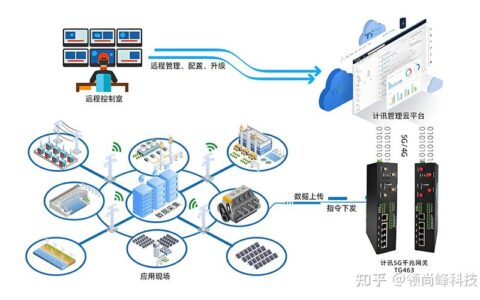
答:正好反过来,老厂改造选无线的才是聪明选择。有线的要重新布管线,拆墙打孔,停线好几天,成本一下子上去了。现在工业无线传感器的稳定性早就做起来了,电池能用三五年,大部分场景下完全够用,只有极少数强干扰、高精度要求的场景才需要有线。
很多人骂CMS是智商税,其实不是CMS不行,是你选的系统不行。我见过不少厂,贪便宜买了低价CMS,装完之后天天误报,今天说这个异常明天说那个故障,工人跑过去一看啥事没有,折腾几次,大家都不信了,最后系统就变成了中控室大屏上的装饰品。
说实话,太可惜了。几十万扔进去,连个水响都没有。
✅ 第一,传感器装对位置比什么都重要。测轴承故障,传感器就得贴在轴承座上,不能装在老远的机壳上,不然全是噪声,再好的算法也抓不到故障特征。
✅ 第二,算法必须贴合工况。同样是滚动轴承故障,1000转的高速轴承和10转的低速磨机轴承,故障特征差了十万八千里,用通用算法根本测不出来。好的CMS厂商会给你按设备类型、工况调算法,不是拿个通用模板就往上套。
✅ 第三,得有持续的算法迭代。设备用个三五年,工况变了,老化程度变了,参数也得跟着调。那种卖完设备就找不到人的小厂商,千万别碰。
不过话说回来,现在的技术进步真快。前几年CMS还都是大几十万上百万的项目,只有大厂玩得起。现在轻量化CMS出来了,一个测点几千块,云平台按年付费,中小厂拿个几万块就能给核心设备都装上,试错成本几乎为零。这才是真的把好技术下沉了。
。很多厂老板有钱,一上来就要给所有设备装,最后钱花了一大堆,整合不好,出问题的地方多,反而推不下去。正确的做法是挑1-2台最核心、出过事的设备先装,跑半年,真的能测出早期故障,能帮你省到钱,再逐步铺开,大家也容易接受。
。很多厂上了CMS,出了预警没人理,巡检工还是按老路子走,最后该坏还是坏,反过来骂系统不准。CMS只是工具,得改维保流程,出了预警就要去排查,早期故障处理成本低得很,别拖着。
。什么振动、温度、油液、转速、电流全要装,其实核心就是振动,大部分旋转设备的早期故障,振动数据就能抓个七七八八,加个温度就够了,没必要堆参数,堆得越多成本越高,很多参数根本用不上。
说实话,现在工业圈都在说降本增效,降本不是砍设备预算,是把钱花在能帮你避免损失的地方。状态监测(CMS)不是什么遥不可及的工业4.0黑科技,就是一个帮你盯着设备的靠谱管家。你不糊弄它,它就绝不对糊弄你。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业旋转设备状态监测(CMS):从救火到预判的维保进化 https://www.dachanpin.com/a/tg/69048.html