现在很多工厂搞数字化升级,上了AGV、工业机器人、远程运维,折腾半天发现最头疼的不是设备,是网络。
动不动就卡,你说烦不烦?
AGV走半道停了,机器人控制信号延迟了,视觉质检的画面卡成马赛克,出一次问题就是几万块的损失。
要的是高稳定,传个生产数据丢包了,前后台对不上账,麻烦大了。
原来共用一张物理网,不管是AGV的控制信号,还是厂区4K安防监控的流量,还是工人办公的网络数据,全挤在一条通道里,高峰期抢资源抢得头破血流。有人说那拉多条物理线不就行了?拉个七八条线,布线成本翻几倍,换产改线还要重新施工,十天半个月开不了工,根本扛不住。
问:普通的VLAN逻辑划分不能满足工业需求吗?为什么非要用网络切片技术?
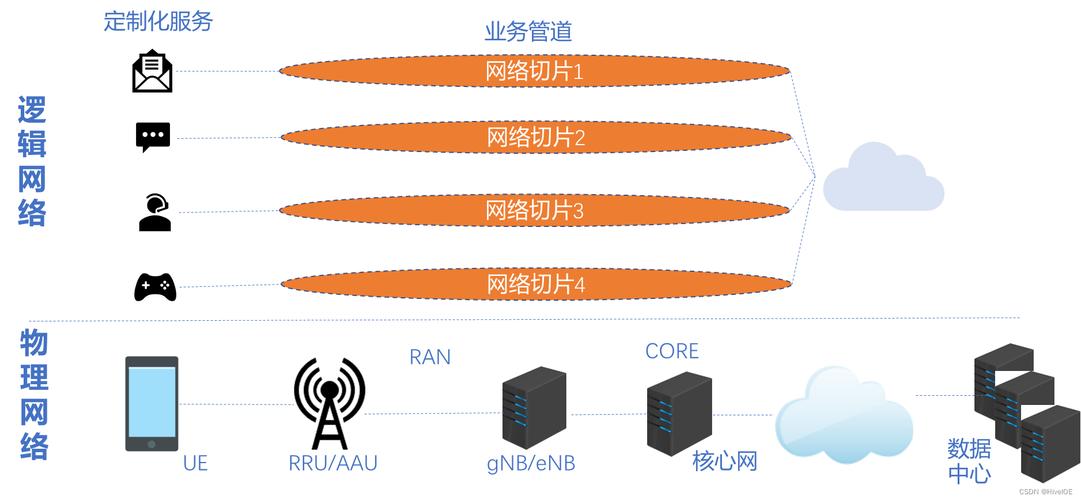
答:这个问题问到点子上了。VLAN是早年局域网里用的逻辑隔离手段,只能做简单的网段划分,根本管不了端到端的时延、带宽、丢包率这些硬指标。工业生产里,焊装车间的机器人远程控制要求端到端时延低于10ms,丢包率低于0.001%,这种硬要求VLAN根本保证不了。网络切片是从核心网到接入终端全链路端到端硬隔离,每个切片的资源是提前预留好的,你传你的大带宽监控,我跑我的低时延生产控制,互不干扰,SLA硬性达标,这才匹配工业生产的要求。
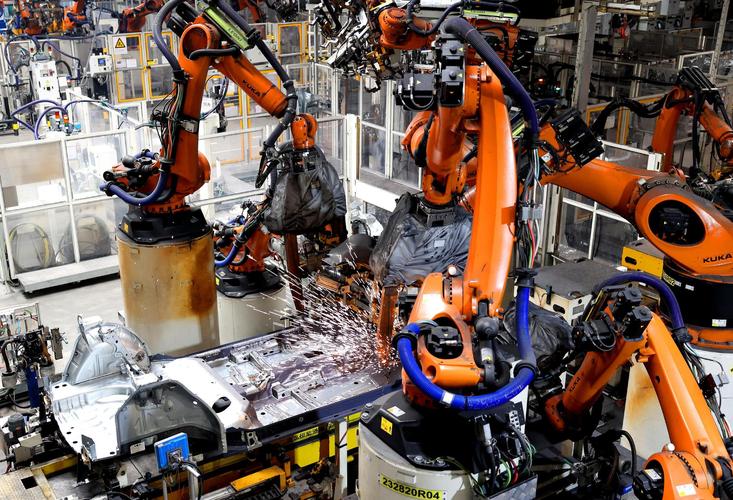
我去年考察过长三角一家头部新势力车企的智能焊装车间,他们整条线用的就是5G+网络切片技术,整张大网切出了三个独立切片:
💡 生产控制切片:专门给AGV调度和工业机器人控制用,预留了100%的低时延资源,任何情况都能保证时延不超过8ms
✅ 视觉质检切片:给3D视觉质检设备用,留足1Gbps的专有带宽,8K的检测数据丝滑传输
❗ 办公访客切片:给工人移动办公、访客WiFi用,就算有人下几百G的设计文件,生产端一点不受影响
跑了两年多,从来没出过因为网络卡顿导致的停线事故,换产的时候只要在后台调整一下切片的资源参数,几个小时就能完成,原来改线要重新布线,最少三天,直接把换产效率提了70%多。
问:中小制造企业用不起网络切片技术吧?是不是只有大厂才能玩?
答:说实话,放在五六年前,这话没错,那时候网络切片都是给运营商骨干网用的,成本高,门槛高,中小企业碰都碰不到。现在完全不一样了。三大运营商现在都推了按需切片的商用服务,你要多大带宽、什么等级的时延,按需求租,按月付费,原来几十万的一次性投入,变成几千块一万块一个月的运营成本,很多年产值几千万的中小汽配厂、电子加工厂都能用得起。而且现在大多数新出的工业网关、5G工业CPE都原生支持网络切片功能,不用把你原来的设备全换掉,只要改一下配置就能接入,改造成本比你拉一条新的物理线便宜太多了。
我见过不下十个网络切片项目,钱花了,效果没达到,大多不是技术不行,是前期没想清楚踩了坑。
第一个坑:盲目追求全厂区全业务切片。很多厂商卖方案的时候吹“全切片全覆盖”,很多工厂就信了,其实你核心生产控制、视觉质检这些关键业务切了就够,办公、访客这些非核心业务,共用一个切片就行,没必要花那个冤枉钱。上个月我帮一个工厂排查问题,他们花了两倍的钱做了全切片,其实大部分切片的资源利用率不到10%,纯纯浪费。
第二个坑:忽略终端兼容性。网络切片要端到端生效,你的终端得支持切片标识才行。很多工厂买了新的5G核心网模块,结果老的AGV、老机器人不支持切片绑定,流量一跑还是跑到公用切片里,该卡还是卡,还找不到问题出在哪,折腾半个月才发现,尴尬不?
第三个坑:部署完就一劳永逸。切片的参数不是配完就不用管了,你换产了,淡旺季了,新增设备了,业务需求变了,切片的资源也要跟着调。我见过一个工厂,旺季的时候订单翻了一倍,监控设备加了二十多台,切片带宽还是原来的,结果卡得要死,老板还说网络切片技术不靠谱,其实就是没调整参数而已。
说实话,网络切片技术不是什么忽悠人的概念,是现在工业互联网解决多业务共存网络问题最落地的技术之一。只要你摸清楚自己的需求,避开那些坑,就能真真切切降本增效,没那么玄乎。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业互联网场景下的网络切片技术:给生产量身定制专属网络通道 https://www.dachanpin.com/a/tg/69086.html