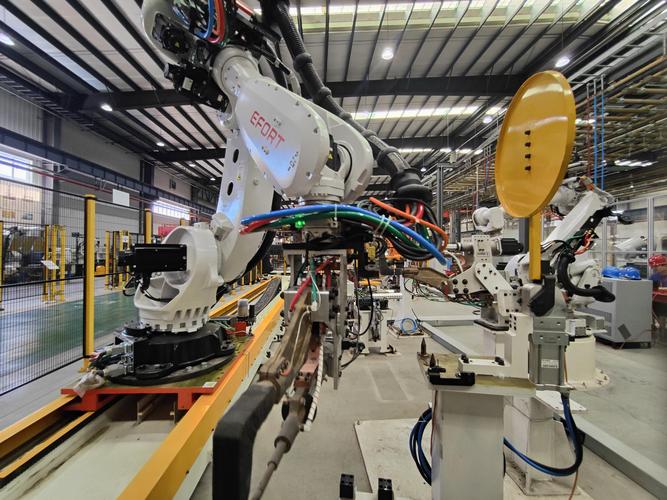
为什么现在钣金加工拼的不是设备是细节?
干了快二十年钣金,见过太多工厂。放着大把降本空间看不见,瞎折腾。
现在但凡有点规模的厂,都配齐了进口激光切割机、数控折弯机,设备精度差不了多少。为啥同款零件报价能差出一两成?说白了,都是细节抠出来的。
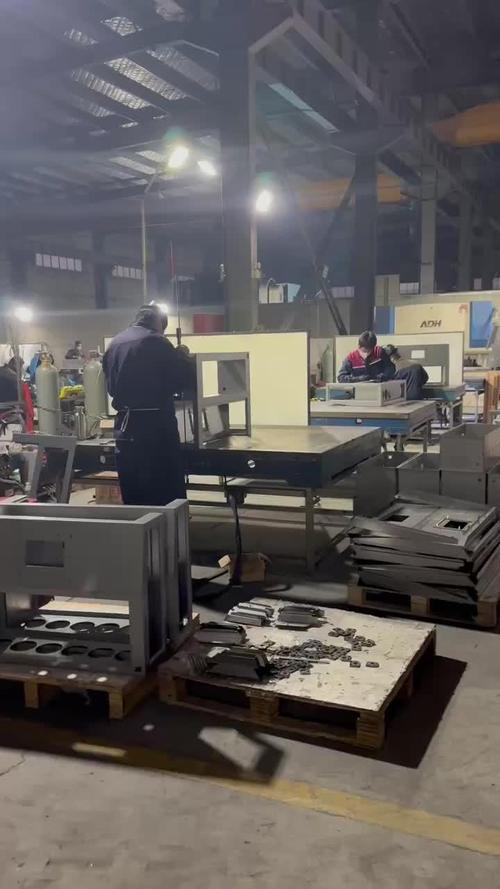
就说排料这事儿,很多新手下料,留够余量就完事,一块板剩下三分之一的边角料直接扔废料堆。老师傅排料,会把同厚度、不同公差要求的零件嵌套排,大零件之间的空隙塞小零件,整块板利用率能拉到92%以上。别小看这百分之几的差,一张4*8尺的冷轧钢板现价快一千,一个月出一百单,省出来的就是纯利润。
穿插解答两个新手问得最多的问题:
问:为什么我找小厂做钣金加工,小批量的报价反而比大厂低不少,会不会是偷工减料?
答:大部分情况不是偷工减料。小厂接小单,很多时候用的是大厂剩下的整板余料。大厂余料要么当废铁卖,要么走内部流程折价处理,小厂收过来的成本比全新整板低三分之一,自然能报低价,只要你对板材品牌没有硬性要求,精度要求不高,余料加工反而双赢。
问:钣金加工选激光切割还是数控冲床,哪个性价比更高?
答:全看你的订单属性。批量超过50件,孔多又小,肯定数控冲床划算,速度快,刀具损耗平摊到每件几乎可以忽略,比激光省不少。要是10件以内,还有异形轮廓,激光一步到位不用开模,当然选激光。就这么简单。
钣金加工容易踩坑的三个隐形环节
干这么多年,见过太多订单死在隐形环节,双方都闹得不愉快。
- 💡 折弯公差没说清
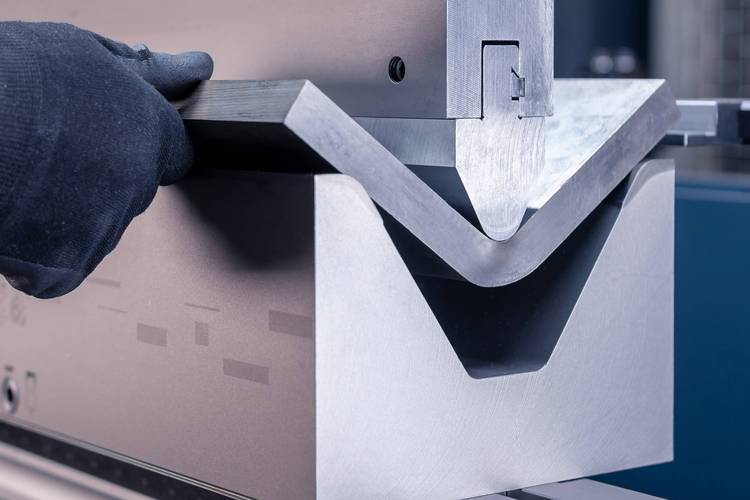
很多客户只标外形尺寸,不说折弯的角度公差要求,最后做出来装不上,反过来骂工厂精度差。实话讲,现在新机的折弯精度能到0.1度,但是不同板材的回弹率天差地别——冷轧板和304不锈钢的回弹能差2度以上,厚板和薄板又不一样,提前说清公差要求,工厂提前试折,根本不会出问题,省得后期返工,返工一次成本直接翻一倍。 - ❗ 表面处理前偷工
很多人以为钣金切完折完直接喷塑电镀就行,不对。缝隙里的氧化皮、焊接飞溅没清干净,喷完半年就掉皮起泡。我前几年见过一个老板接了一万多件户外机柜的订单,图快省了八百块的抛丸钱,结果交货三个月全部掉漆,全部拉回来返工,亏了十几万,现在提起来还拍大腿。 - ✅ 报价藏了隐形收费
很多不良工厂报价只报裸加工费,把材料、激光穿孔、焊接、开模、表面处理全分开算,最后结账总价直接涨了20%,你说坑不坑?找工厂一定要问死,报价是不是全包价,有没有什么额外收费项目,别拿到账单才傻眼。
2024年钣金加工的新玩法,你跟上了吗?
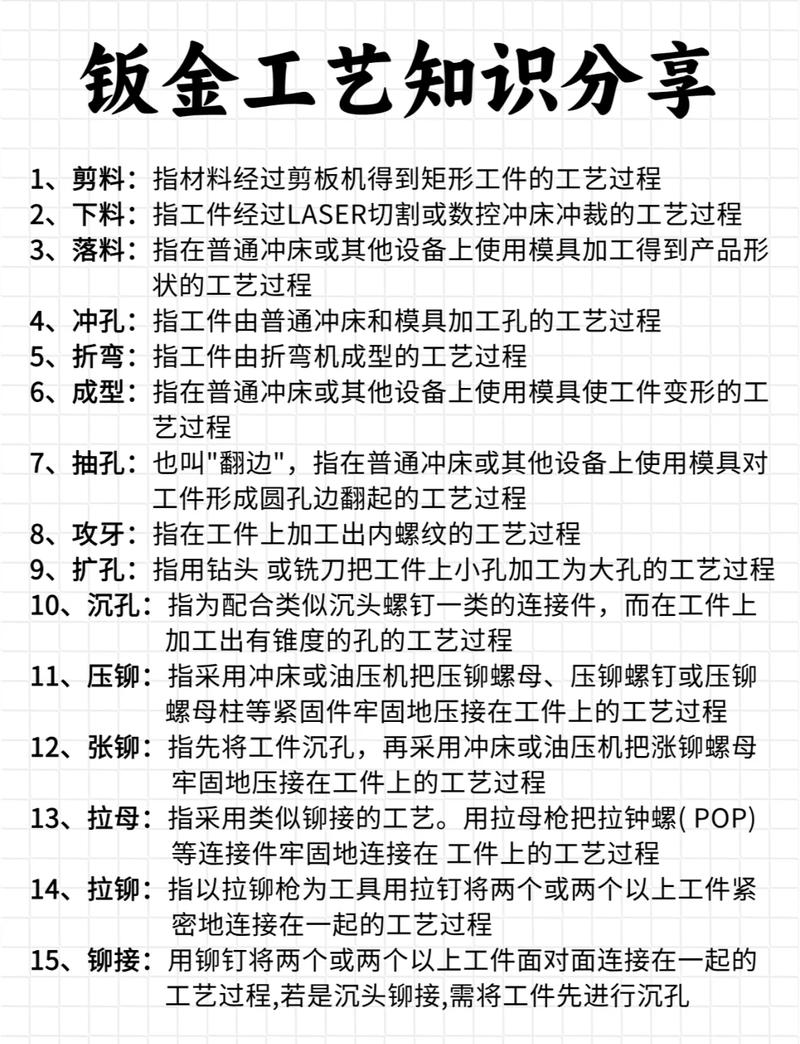
说实话,这两年行业变化真的快。不是说一定要买几千万的新设备才叫跟上,很多小改动就能提不少效率。
比如现在很多厂开始用数字化排料软件,不是老掉牙的手动排,软件一分钟就能算出最优嵌套方案,材料利用率比老师傅手动排还能高5%到8%,一年下来几十万的材料费就省出来了,软件本身一年服务费才几千,太划算了。
还有激光焊接,现在很多做通讯外壳、医疗钣金的工厂,都用激光焊接代替传统点焊,不仅变形小,焊缝好看,还省了后面的人工打磨工序,原来一个工人一天磨二十件,现在不用磨,一天能出五十件,效率翻了不止一倍。
不过话说回来,也没必要盲目跟风。你要是只做低要求的小批量钣金件,几万块的老折弯机也能活,没必要硬上百万的新设备。但要是你想接高端订单,想做汽车、医疗、通讯领域的钣金加工,新工艺新设备就是你的入场券,没有这个,甲方连投标门槛都不让你进。
干钣金这行,这么多年摸下来,没什么捷径可走。无非就是把下料、折弯、焊接每一步的细节抠到位,把不该花的钱省下来,给客户交对货,自然就能留住生意。”
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:钣金加工降本增效:老师傅不会轻易说的现场经验 https://www.dachanpin.com/a/tg/69374.html