为什么焊接工艺是动力电池的核心命脉
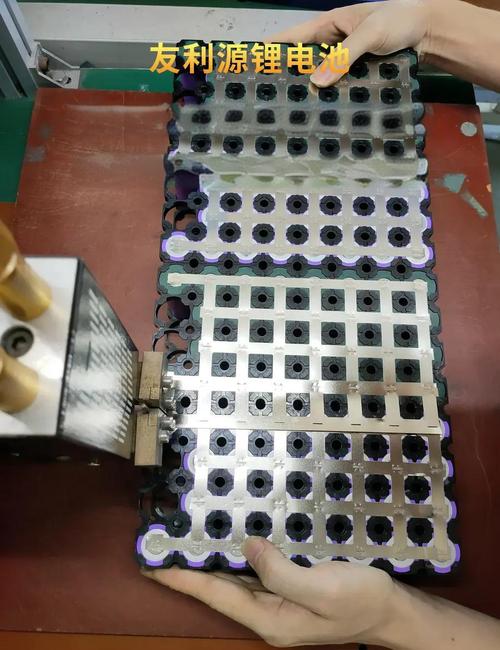
普通机械焊接,只要焊缝强度够不开裂就能交付。动力电池完全是另一套要求——哪怕一个点出问题,整组电池都要报废。
问:动力电池对焊接工艺的要求和普通机械焊接差在哪? 答:差得不是一点半点。普通钢结构焊接,允许有一定的形变和小缺陷,动力电池不行。焊缝要耐住几百次-40℃到80℃的高低温冲击,不能有飞溅残留在电芯缝隙里,不能焊穿薄薄的极箔,还要保证足够低的导电率。哪怕0.1欧姆的接触电阻差,跑上几千公里都会导致电芯温差过大,整组报废。 而且现在动力电池都是高速批量生产,一分钟就要出一组模组,焊接一秒打好几个点位,根本没空间人工补焊,全靠工艺一次性做对,参数错一个小数点,整批产品就没了。主流焊接工艺的实战优劣对比
现在头部电池厂常用的三种焊接路线,各有各的应用场景,也各有各的坑,我整理了实战里摸出来的结论:
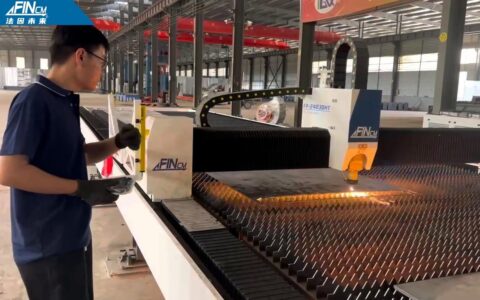
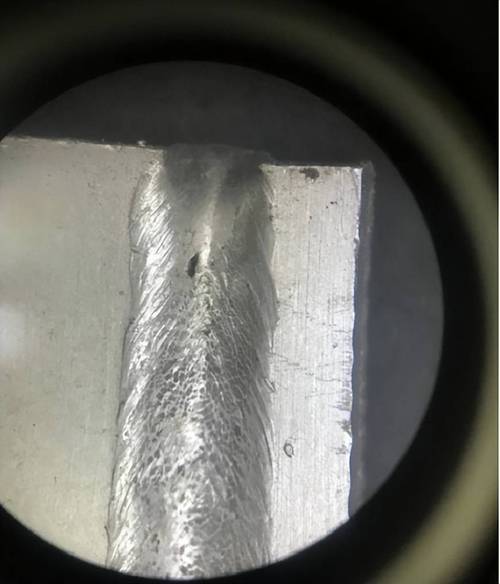
- 💡 激光焊:当前极耳、顶盖焊接的主流方案,精度高、速度快,适配自动化生产。但是——飞溅问题真的烦死人!尤其是铝合金极耳,功率稍微高一点就炸飞溅,粘在电芯绝缘层上就是短路隐患。现在新出的摆动激光焊,能解决大半问题,就是设备比普通激光焊贵三成,很多中小厂舍不得掏这个钱。
- ❗ 超声波焊:焊铜铝软连接绝了,属于固相焊接,不用加热,不会产生虚焊和热变形,对软材质的兼容性特别好。但是限制也大,焊接总厚度超过8毫米,基本就焊不牢,受力容易开。
- ✅ 电阻焊:成本极低,速度快,早期方形电池用得很多。但是电极容易磨损,要频繁更换调试,焊缝一致性很差,现在高端产能基本都慢慢换掉了。
中小厂优化焊接工艺的低成本思路
很多中小厂一上来就想着砸钱买顶级设备,其实完全没必要,很多优化根本花不了多少钱,就能把良率提上去好几个点:
第一,别盲目追新,先匹配自己的产品。做软包小电芯,超声波焊完全够用,犯不上花大价钱上万瓦激光焊。做大尺寸托盘,就考虑搅拌摩擦焊,比激光焊变形小,后续机加工成本还低。
第二,一定要做全场景工艺测试。很多厂只测常温下的焊缝强度,合格就投产,忘了做高低温循环、振动测试,结果车子卖到北方,冬天跑俩月焊缝裂了,赔都赔不起。
第三,别省监控的钱。现在成熟的AI在线焊缝检测,几十万就能装一套,焊完每个点位自动识别缺陷,比人眼靠谱一百倍,错检率不到千分之一,省下的报废成本,几个月就赚回设备钱了。
哦对,还有个很多人忽略的小细节:焊接保护气。很多厂图便宜一直用纯氩气,说实话,焊铝合金的时候加10%到15%的氦气,焊缝成形好太多,飞溅直接少一半,单位成本只涨了不到5%,整体良率提2个点就是赚。
焊接工艺这东西,拼到最后就是拼细节。现在新能源卷成这样,别人良率99%,你能做到99.5%,一千台车下来,就是几十万的利润差。这可不是小数目,对吧?免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:焊接工艺进阶:新能源动力电池焊接的坑与破局方案 https://www.dachanpin.com/a/tg/69373.html