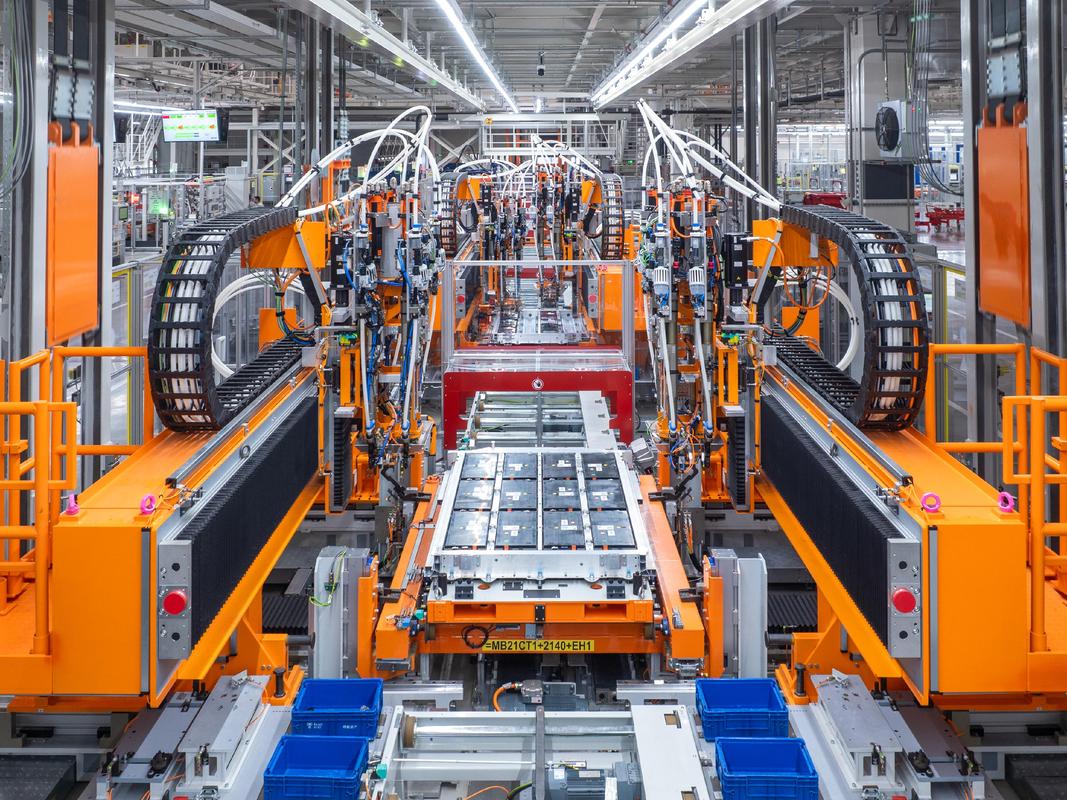
上个月跟深圳做第三代半导体的老板吃饭,他拍着桌子说,早知道三年前就上超声波加工线了,硬生生亏了两千万的废料钱。
可不是嘛。国内高端制造起来之后,一堆过去没人碰的硬脆材料,现在成了香饽饽,传统加工工艺顶不住,超声波加工就从冷门变成了刚需。
常规切削加工,玩的是刀具硬顶,靠刀刃切断材料。碰到脆的、硬的,比如碳化硅、氧化铝陶瓷,刀具没磨耗多少,工件先崩出裂纹了。
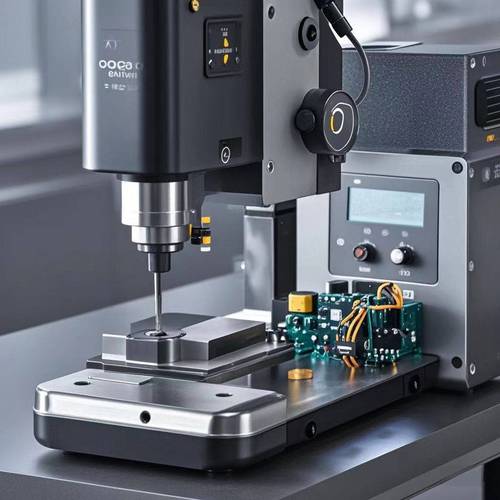
超声波加工不一样,它是靠工具头带动磨料做高频振动,一点点“冲击”去除材料,没有大的切削力,不会给工件带来内应力,天生就适合硬脆材料。
问:是不是只有硬脆材料才能用超声波加工?
答:当然不是。现在应用早就拓开了,航空航天复合材料的精密钻孔,微创手术刀具的微槽加工,甚至珠宝的镂空雕刻,都能用到。只不过硬脆材料是它绝对的主场——其他工艺干不了、干不好的活,轮到它基本都能搞定。
别拿十年前的老眼光看超声波加工。现在行业变化真的快。
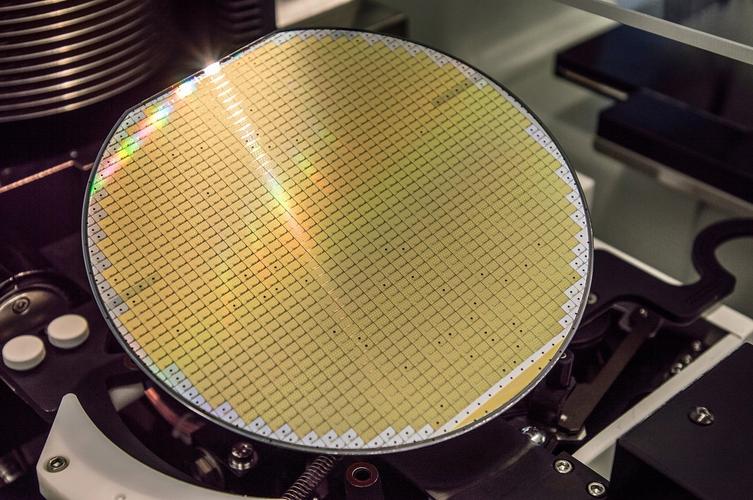
就拿第三代半导体来说,12英寸碳化硅晶圆切割,过去多用多线切割,切口宽,材料浪费多,还容易出崩边,良品率一直上不去。现在用旋转超声波加工,切口宽度比线切割窄30%,崩边率从12%降到1%以内,国内前几大碳化硅晶圆厂,去年新增的生产线几乎全换了超声切割设备。
还有超声辅助铣削,把超声波振动模块装在普通加工中心的铣刀上,加工航空用的钛合金结构件,切削力直接降40%,刀具寿命翻一倍,加工出来的表面粗糙度也更好,这两年已经批量用在国内大飞机的零部件生产上了。
问:超声波加工成本高吗,中小厂能不能用?
答:要看你做什么产品。如果你就是加工普通的碳钢铝合金,那确实没必要,成本比传统加工高。但如果你要做蓝宝石、碳化硅、陶瓷这类硬脆材料,算上废品率,超声波加工的综合成本比传统工艺低得多。现在国内也有不少厂商做性价比很高的国产超声加工设备,几十万就能拿下一台入门级的,中小厂也用得起。
我接触过不下十个刚上设备踩坑的工厂,总结几个最常见的,给大家提个醒。
💡 磨料选错,全活白干
很多厂图便宜,不管加工什么都用同一种磨料。加工蓝宝石用普通碳化硅磨料,速度慢一半还容易刮花工件表面。说实话,不同材料一定要配不同磨料:加工陶瓷用碳化硅磨料足够,加工碳化硅、蓝宝石一定要用金刚石磨料,要精度要光洁度就选细粒度磨料,别省那点磨料钱,废一个晶圆的钱,够买一年的磨料了❗
✅ 工具头损耗一定要做补偿
超声波加工的工具头是会不断损耗的,加工几十个工件之后,尺寸就会偏个几丝。好多小厂一开始不在意,不开启设备的自动补偿,整批货做完才发现尺寸超差,全废了,懊恼都来不及。现在新出的国产设备基本都带自动补偿功能,别嫌麻烦关掉,那个功能真的救大命。
❗ 振幅参数别乱调
好多新手觉得振幅越大,加工速度越快,上来就把振幅拉满。结果加工出来的工件表面全是坑,精度也差。加工速度快那点效率,远补不回废品的损失。不同材料不同厚度,对应不同的振幅参数,新手上机先拿废料试三次,再开批量活。
现在高端制造拼的就是精密,拼的就是别人做不出来的活。超声波加工过去是军工、航天领域的小众工艺,现在顺着第三代半导体、消费电子、新能源的风口,早就走到台前了。
好多人找新的增长点,不如多看看这种藏在产业链上游的工艺,说不定就能解决你卡了好久的加工难题。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:超声波加工:高精度硬脆材料加工的隐形王牌 https://www.dachanpin.com/a/tg/69388.html