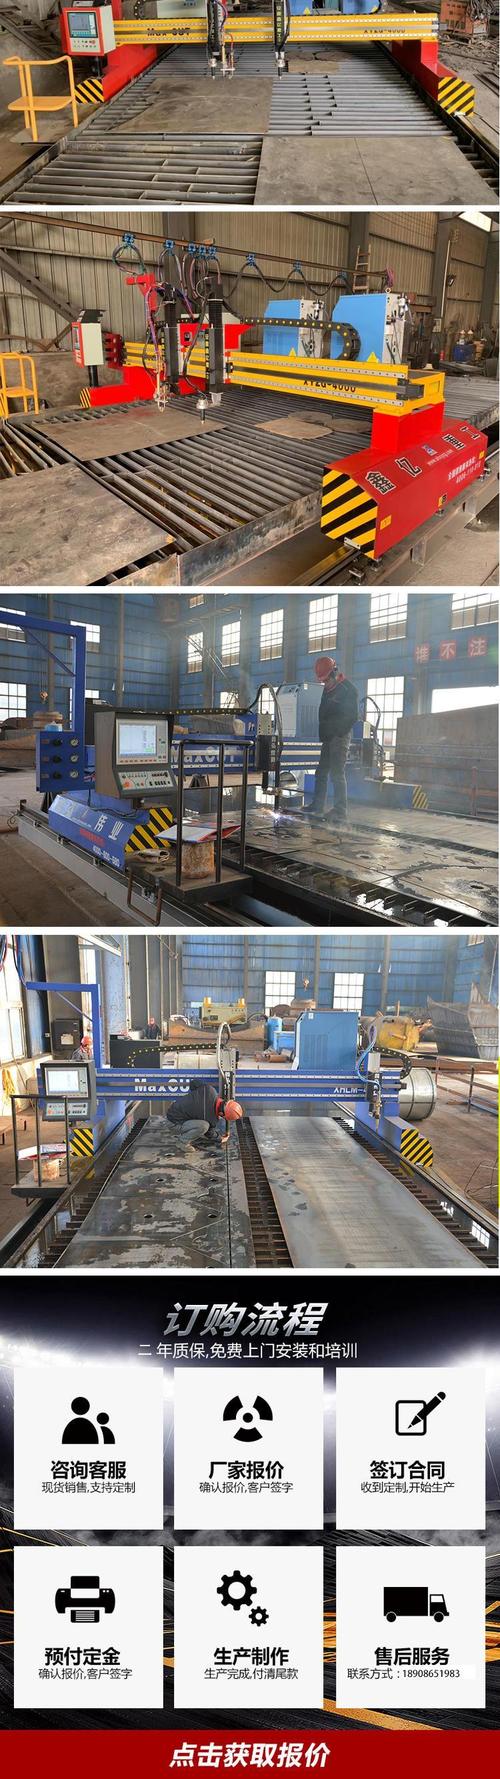
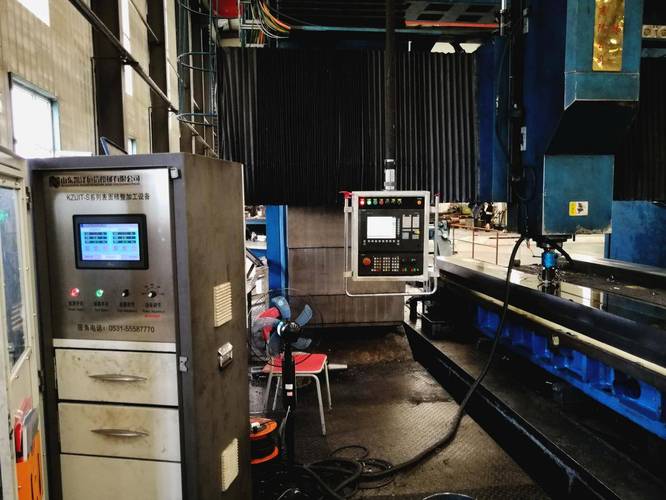
干了快二十年钣金加工下料,见过太多厂在切割设备上踩大坑。为了抢单凑钱上百万上大功率激光,结果一年下来没多少厚板活,设备大部分时间闲着,利息都赚不回来。反过来,不少老老实实守着等离子切割的小厂,反而活得挺滋润。
早些年提起等离子切割,很多人的印象还停留在切口粗糙、毛刺多、精度差,只能干粗活。那是老黄历了。
现在的数控等离子切割技术更新得很快,精细等离子的精度已经能做到±0.3mm以内,大部分工业下料需求完全能覆盖。
一台1500W的光纤激光切割机都要几十万,12000W的动辄上百万,而一台带工作台的数控等离子切割机,十几万到二十几万就能拿下,差价快十倍了。
问:等离子切割和激光切割比,真的能顶激光的活吗?
答:分场景说,切1mm以下的高精度薄钣金,激光确实有优势。但只要是切6mm以上的厚板,尤其是20mm到50mm之间的碳钢板、不锈钢板,等离子切割的性价比直接拉满。一万多瓦的激光切25mm不锈钢,速度未必比160A的精细等离子快,设备成本差了快十倍。更别说铝、铜这些高反射材料,激光切容易伤镜片,等离子根本不挑,随便切。
说实话,我见过太多新手买设备,上来就只看价格,结果买回去用不了三个月就后悔。
❗ 别碰老款硅整流等离子电源,现在主流都是IGBT逆变的,老机型不仅耗电量高30%以上,弧压稳定性差,切厚板经常断弧,用一年之后精度掉得离谱,根本没法用。
💡 功率要选比你常用最大板厚大一个档,比如你经常切20mm碳钢板,100A的刚好能切,但最好选160A的,留余量,切割速度快,切口质量好,设备寿命也长。
✅ 不要忽略工作台精度,很多卖家给你配个差的工作台,电源再好也切不准,一定要问清楚工作台的导轨丝杆是什么牌子,装配精度多少。
问:空气等离子和精细等离子到底该选哪个?
答:还是看你的产品定位,如果是做钢结构下料、通风管道、预埋板这类,对切口要求不高,后续还要打磨焊接,普通空气等离子完全够用,成本低,回本快。如果是做非标设备零件、钣金机柜这类需要直接焊接或者少打磨的,一定要上精细等离子,切口挂渣少,垂直度好,省下来的打磨人工费,半年就能赚回两者的差价。
很多工厂用等离子切割,一年光易损件就要花好几万,其实都是维护不到位造成的。
第一,压缩空气必须做干燥过滤,绝不能直接把空压机出来的气体接到等离子上,带水带油的气体喷进割嘴,很快就会烧蚀电极,装个三级干燥过滤器也就几千块,能把易损件寿命延长一倍以上。
第二,切割高度一定要对,自动调高的设备要定期校准弧压,手动切割的话,割嘴离板材保持1-2mm最合适,太远弧发散切不透,太近容易碰板烧割嘴。
第三,每次切割完不要立马关气,多开3-5秒,把割嘴里面残留的熔渣和热量吹出去,给电极降温,能明显延长使用寿命。
不过话说回来,现在制造业赚的都是精细钱,选设备不是越贵越好,适合自己的才对。很多人追新追高端,忽略了等离子切割这种经过几十年迭代的成熟技术,性价比真的高到离谱。如果你正在找合适的下料方案,不妨算算帐,说不定等离子切割就是能让你多赚点的那个选择。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:等离子切割:中小制造企业的高性价比下料方案 https://www.dachanpin.com/a/tg/69386.html