我上个月去长三角一家给新势力做底盘零件的加工厂,老板拉着我绕车间走了三圈,拍着自动化生产线的机架跟我吐槽,说前后投了快两千万换设备,单位产品的制造成本居然只降了不到8个点,工人还天天喊累。
拆开生产线的运行数据一看,线平衡率才61%,三分之一的工时浪费在走路、找工具、等物料这些没用的环节。钱都花在了买设备上,最该做的工作研究,连个影子都没有。
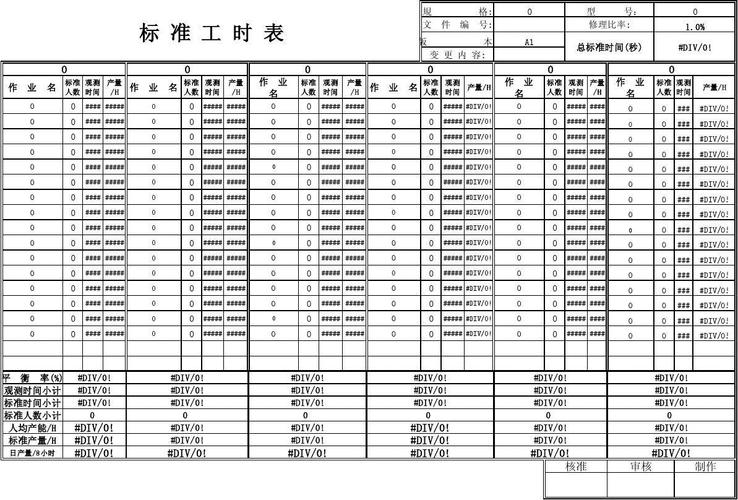
早二十年,工作研究就是给大批量流水线定标准作业,每个动作几秒,几步,卡死就行。现在呢?大部分工厂都是多品种小批量,订单换得比衣服勤,上个月能跑百台的标准,这个月就只能跑十台,原来那套定死的标准没用了。
但工作研究的核心没变:找浪费,删浪费。
说白了,就是帮你在现有人手现有的设备上,抠出真金白银,不用添设备不用加人,就能提效率降成本。
问:我们厂小,总共才十几台设备,也需要做工作研究吗?
答:太需要了。我去年接触过一家做定制五金的小厂,12个人,老板自己上机,只是把每个人的操作路径、工具摆放重新理了一遍,每月多出15单,纯利多了快八万,一分钱额外投入都没有。它不是大厂IE部的专属游戏,是所有工厂都能用的成本手术刀。
很多老板觉得,我上了自动化上了数字化,还要这个干嘛?说实话,自动化只是把你原来的操作自动做了,如果原来的操作本身就有浪费,那只是把浪费自动化了,钱扔出去连响都听不到。
定标准,这才对。
就说刚才那家汽配厂,我跟着一个换刀的工人走了一遍流程:工人换刀要离开工位,去工具房拿新刀,再去校准区拿对刀仪,再回工位换完,旧刀还要送回工具房,一圈下来12分钟。一天换6次刀,就是72分钟没了,工人一天光走路就快8公里,能不累吗?
怎么改?把常用刀具放在工位旁的移动工具车,对刀仪固定在工具车上,换完刀旧刀直接放在工具车指定区域,每天下班统一送一次,整个换刀流程压缩到4分钟一次,一天省出48分钟,直接多做8个零件。
哦对了,还把工具按使用频率排序,最常用的放在最顺手的高度,不用弯腰踮脚,工人都说干完活腰不酸了,这才是有效的工作研究。
问:现在都有动作捕捉摄像头、AI工时分析系统了,还要人工蹲现场做工作研究吗?
答:说实话,摄像头能抓数据,能抓停顿,但抓不了工人拿零件的时候皱眉头。我见过花几十万上动作捕捉系统的工厂,数据很漂亮,就是没落地,因为系统只能看到“这里停顿了3秒”,不知道是零件毛刺多拿不住硌手,还是工人要等下道工序的物料送过来。只有你自己蹲在旁边,看半天,聊两句,才能找到真正的问题。数字化工具是给你省力气的,不是替你找问题的,核心永远是现场,对吧?
第一个坑:上来就全工厂铺开,最后不了了之。
💡 正确的起步方式:找最赚钱的那个瓶颈工位,蹲一天,把所有动作都记下来,去掉没用的,改完出效果了,拿到实实在在的效率提升,再推其他工位,谁都不会反对。毕竟谁不喜欢多赚钱还少干活呢?
第二个坑:把工作研究做成逼工人提速的工具,搞得人人自危。
很多老板一听说能提效率,就让工人每个动作都卡秒,完不成扣工资,最后工人集体抵触,啥也推不动。
不对。工作研究是去掉浪费,不是让工人连喝水的时间都没有。比如原来工人每天弯腰拿零件一百多次,你改个升降料架,把零件放到工人顺手的高度,减少了一百多次弯腰,劳动强度降了,速度自然就提了,这是双赢。我从来没见过好的工作研究是让工人更累的,只会让工人更轻松,产出更高。
第三个坑:改完就放着不管,一劳永逸。
现在产品换得快,工位换得快,上个月优化完,这个月换了新产品,原来的优化就没用了,所以每三个月要抽半天时间,再走一遍流程,微调一下,就能一直保持高效率。
✅ 我见过做的最好的一家工厂,每个工位的工人都被要求每月提一个小改进,就是自己操作里的浪费,工厂给点小奖励,一年下来,累计提了三百多个小改进,整体效率提了28%,成本降了17%,没添一台新设备,纯赚。
说实话,工业做到最后,拼的不是谁买的设备贵,是谁把细节抠的细。工作研究就是工业人手里最锋利的那把刀,几块钱的成本就能切出几十万的利润,就看你愿不愿意蹲到现场,拿起这把刀。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:制造车间的工作研究:从凭经验到抠出30%效率的落地指南 https://www.dachanpin.com/a/tg/69398.html