我接触过不下三十家珠三角的中小五金、汽配加工厂,去年有个开厂的老朋友找我吐槽,说单量没跌,利润快亏没了。
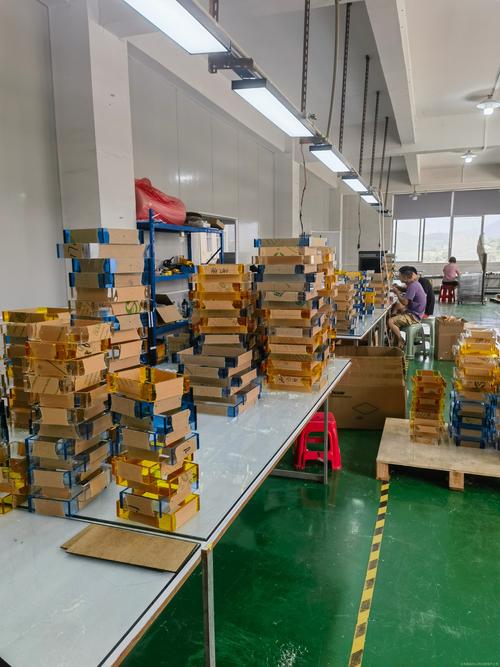
生产线换个新型号,大半天过去了,工人闲的闲死,忙的忙死,线尾堆的不良品能绕机床半圈,中间在制品占了大半个仓库,赚的钱全压在库存里了。
其实他这个问题,改个
很多人对单元化生产的认知还停留在“把长流水线切成小块”,大错特错。
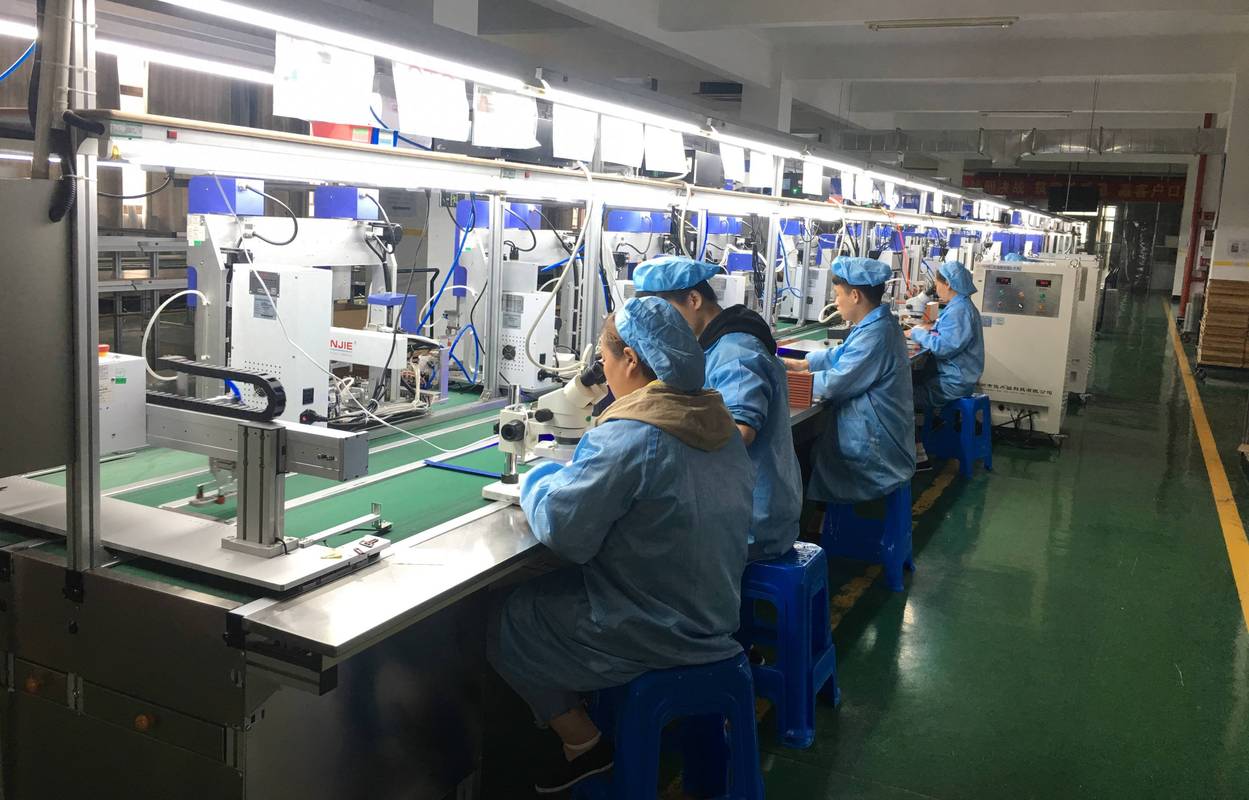
传统流水线走的是分工细化路线:一个工位只做一道工序,做注塑的,一个工位上料,一个工位开模,一个工位修边,一个工位包装,听起来逻辑通顺,对不对?但碰到多品种小批量订单,换型就得整条线停,中间工序卡死,在制品堆得满地都是,想调个人都调不动。
单元化生产的核心,是把
去年帮中山一家做灯具配件的厂改了第一个试验单元,原来换型要110分钟,改完直接降到17分钟,在制品库存直接砍了七成,你说夸张不?
问:我们厂现在走流水线好好的,改单元化生产会不会大面积停产?要砸很多钱进去吗?
答:真的不用。大部分中小厂本来就是做散单多品种,设备原本摆放就分散,只需要重新梳理工序,把做同系列产品的设备挪到一起,三五天就能试跑一个单元,绝大多数不用买新设备,只需要花点钱做辅助工装、重新贴标识就行。我之前帮东莞一家做汽车内饰件的小厂改第一个单元,总共才花了一万八,改完第一个月省的库存成本加人工成本,半个月就回本了。
我见过太多厂,兴冲冲改单元化,改完没效果,反而说这个方法不行,其实都是踩了坑。
❶ 硬套大厂模板,不结合自己实际
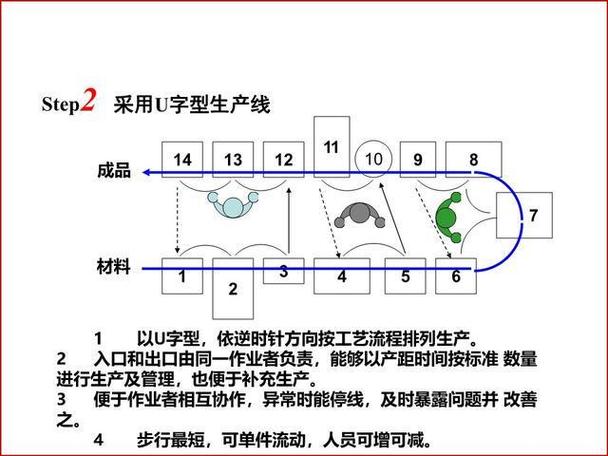
人家千人级别的大厂搞U型单元布局,你十来个人的小厂,设备都是几吨重的大冲床挪不动,硬改U型,反而浪费了大半空间,效率更低。其实只要能把工序串起来,直线型、L型都可以,适合自己的才对。
❷ 不肯培养多能工,还是一个萝卜一个坑
单元化的核心之一就是人,要是改了布局,还是一个人只会做一道工序,订单一来该卡还是卡,哪里还有灵活度?平时抽点时间让工人轮岗,一个人会两三个工序,花不了多少成本,订单波动的时候你就知道有多香。
❸ 改完就万事大吉,再也不调整
单元化生产不是改一次就能用十年,每个月的订单结构都在变,这个月做汽配单多,下个月做五金单多,单元的人员、设备搭配都要跟着调,放那半年不动,慢慢就变回原来的老样子了。
,改完收益最明显,比如定制汽配、五金加工、医疗器械零配件这些,改完降本增效能到三成以上。要是你做的是常年不变的标准品,一天出十几万颗固定型号的螺丝,原来的流水线效率更高,根本没必要瞎折腾。不过话说回来,现在哪有一辈子不变的产品?就算是标准件,客户现在也要求做不同规格的定制包装,提前改一两个小单元试手,没坏处。
,一个多能工带一两台带自动上下料的数控设备,整个单元三四台设备,一个人就能管过来,产量翻了一倍,人工没加多少。
还有不少中小厂开始试小型数字化单元,不用上几百万的全厂MES,每个单元挂个一两千块的工业平板,每天的产量、不良率、换型时间实时更新,老板不用天天蹲车间,打开手机就能看到哪个单元出了问题,比原来统计员三天才出的报表准多了。
💡给大家提个醒:千万不要一开始就砸大价钱上数字化,先改一两个单元跑顺流程,把坑踩完了,再加数字化工具,不然就是花冤枉钱。我上个月刚碰到一个浙江的老板,一开始就砸了两百万上全厂系统,结果单元布局没改对,数据全错,现在系统放在那落灰,悔的拍大腿。
很多人现在天天喊关灯工厂、全自动化,那是给千亿级巨头玩的游戏,中小制造企业哪有那么多预算?单元化生产就是花小钱办大事,把你的灵活度拉满,能接别人接不了的小单、急单,利润不比大批量低多少。
你要是现在也在愁换型慢、库存高、利润薄,不妨拉一条线先试一个单元,改完你就知道差别了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:为什么说单元化生产是中小制造企业降本增效的破局点 https://www.dachanpin.com/a/tg/69401.html