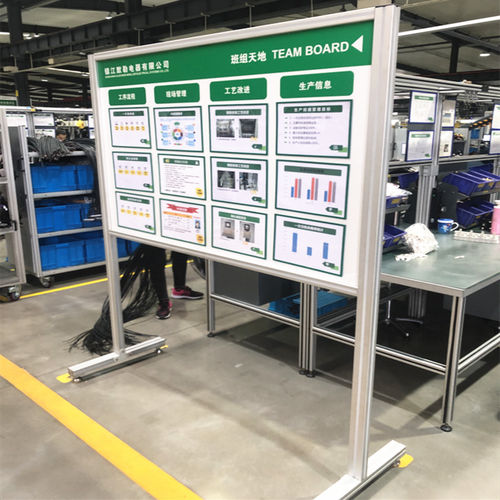
上周去苏南一家做精密结构件的厂,厂长拍着大腿说上个月给车间装了三套电子看板,花了小20万,结果工人根本不看。
为啥?上面的数全是给老板看的——啥季度营收、材料成本占比、总部要求的能耗达标率,一线班组长要的是“这班干多少件、换模要多久、良率掉在哪”,完全不沾边。
那些被用歪的工业量化指标,本质是在给管理添乱
很多人对工业量化指标的理解,还停留在“多堆几个数据到看板上”的层面。之前碰到过一个做家电结构件的厂,把“员工在岗时长”算成核心考核指标,结果啥情况?流水线工人到点不干活,就坐在岗位上等下班,算下来的在岗时长好看得很,但是月度产能掉了18%。
太扯了。

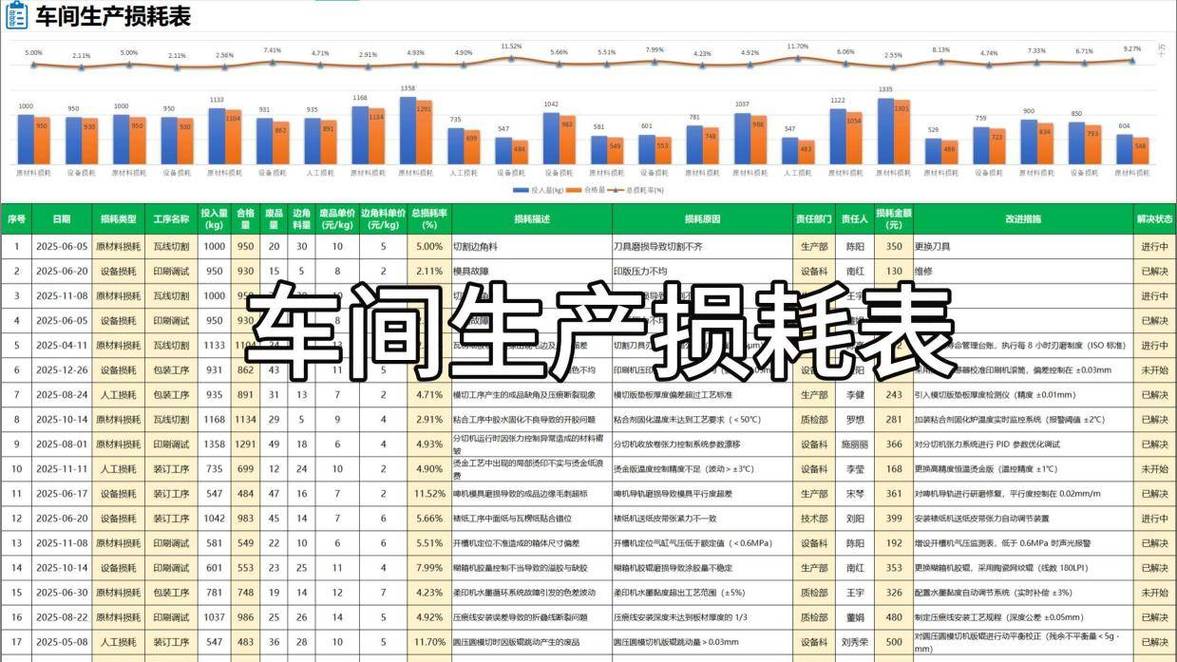
我当时翻了他们的指标手册,整整42页,列了120多个指标,从车间主任的年度绩效到一线员工的日常考核,全覆盖,但你问班组长“你每天上班第一件事看哪个数”,他答不上来。为啥?因为那些数要么是算出来要等一周才能看到,要么是和他当天要干的事完全没关系。
问:我们厂现在已经在推数字化,是不是上了MES系统就自动能拿到靠谱的工业量化指标?
答:别想当然。去年帮3家不同规模的制造企业做指标梳理的时候发现,MES系统能导出的数至少有270多个,但80%的数根本没人用——不是系统不好,是你们从一开始就没把“谁用这个数、拿这个数解决什么问题”想清楚。举个例子,系统能算出每台设备的实时主轴温度,但如果你不知道这个温度和刀具磨损、加工精度的对应关系,那这个数就是占服务器存储的垃圾。
真正有用的工业量化指标,从来不是从总部办公室拍出来的,是从车间地面长出来的。比如你给冲压班组定指标,别定啥“车间整体生产效率”这种大而空的数,要拆到每个工位:换模时间、单件冲压节拍、边角料损耗率、单次换模的废品率。这些数拿出来,班组长一眼就知道今天哪块没做好——比如换模时间比上周多了3分钟,那就是换模的工具定位块松了,调一下就好,根本不用开半小时会扯来扯去找原因。
一线能直接用的三类核心工业量化指标,别搞复杂了
很多人刚接触这套东西的时候,总想着要做一套“全维度、无死角”的指标体系,结果越做越复杂,最后没人用。其实对绝大多数离散制造车间来说,把下面这三类指标摸透,就已经能超过60%的同行。
✅ 设备运行类指标
别拿那种笼统的“设备综合效率”当唯一考核指标,要拆细了算:
- 非计划停机时长:别算成“每月停机总时长”,要拆成“因为刀具磨损停机的时间”“因为传感器误报停机的时间”“因为缺料停机的时间”。我见过最绝的厂,之前把所有停机都算成设备部门的责任,最后设备主任背了一年的锅,结果拆完数才发现,62%的停机是上游工序供料慢了,跟设备半毛钱关系没有。
- 刀具全生命周期成本:别只算买一把刀花了多少钱,要算“这把刀从装上到报废,一共加工了多少件、产生了多少废品、换刀花了多少停机时间”。之前有个做航空铝件的厂,之前一直硬扛着买进口刀具,算下来单件成本高得离谱,后来把这个指标拆细了才发现,进口刀的寿命其实比国产刀只长15%,但价格是国产的4倍,换国产刀之后,一年光刀具成本就省了120万。

❗ 质量管控类指标
别搞那种“月度良率98%”的笼统数,要拆到最前端的工位:
- 工位级不良率:就是每个工位干出来的活,有多少是不合格的,别等到最后质检环节才发现问题。比如之前有个做汽车线束的厂,之前总说最终良率上不去,拆完工位不良率才发现,压接工位的不良率占了所有不良的70%——不是员工不认真,是压接模具的压力参数半年没校准了,调完之后良率直接涨了4个点。
- 不良品溯源时长:就是发现一个不良品之后,你要花多久能找到是哪台设备、哪个班次、哪个参数下生产出来的。很多厂现在这个数还停留在“翻3天生产记录才能找到”的水平,碰到主机厂的质量投诉,光溯源就要耗掉2个工程师一周的时间,这成本算下来真的吓人。
问:我们定了这些指标之后,是不是每个层级都要考核对应的数,不然大家不重视怎么办?
答:千万别搞成层层绑定的罚款考核。之前碰到过一个很离谱的厂,把工位级不良率和员工工资直接挂钩,结果员工看到不良品就藏起来,最后到客户那边才发现整箱的不合格品,赔了小200万的违约金。指标是用来找问题的,不是用来扣钱的——你把不良率摆出来,大家一起想办法解决问题,比逼着员工藏问题强100倍。
💡 物料流转类指标
别拿那种“库存周转天数”的大指标忽悠一线,要拆到车间里的每个流转节点:
- 工序间在制品停留时长:就是一个零件从上道工序拿过来,到下道工序开始加工,一共放了多久。很多厂的这个数能达到8个小时以上,零件在车间地上堆得乱七八糟,找个零件要花20分钟,产能能上得去才怪。
- 线边仓缺料响应时间:就是当工位上的料用完了,报缺料之后,物料员多久能把料送过来。别觉得这是小事,我之前算过,一个200人的机加工车间,如果每个班因为等料停10分钟,一年下来浪费的产能足够多接一个200万的订单。
别为了凑指标而做指标,适合自己的才是最好的
现在很多厂在跟风搞工业数字化,看到别人搞数字孪生就跟着搞,看到别人算工业碳排强度就跟着算,完全不管自己的实际情况。比如你一个做简单五金件的小厂,一共30个工人,你非要搞一套复杂的碳排核算指标,花了几十万找第三方咨询,最后出来的数根本没人看,图啥呢?
说实话,工业量化指标的核心从来不是“高大上”,是“能解决问题”。
你是年营收几千万的小厂,就先把换模时间、工位不良率、在制品停留时长这三个数摸清楚,比啥都强。等你把这些基础的数跑顺了,每个班组都能对着数找问题、改流程,再慢慢往上加更复杂的指标,比如单位产值能耗、刀具寿命、工序碳排强度这些,完全来得及。
上次碰到的那个小五金厂的老板,之前花了十几万找咨询公司做了一套看起来特别专业的指标体系,印成精装的手册放在老板办公室,结果车间里的班组长根本不知道手册上写的啥。后来我让他把手册扔了,就拿个白板挂在每个班组的门口,每天写三个数:今天干了多少件、有多少不良、换模花了多久。
就这三个数,跑了三个月,产能涨了12%,良率涨了5%。
真的管用。
踩过坑的人都懂。那些写在PPT上的漂亮指标,从来不如车间白板上那三个实实在在的数字。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别再拍脑袋做生产决策:现场能用的工业量化指标拆解 https://www.dachanpin.com/a/tg/71960.html