去年在珠三角跑了十几家五金冲压和电子组装厂,一半以上的厂长都在吐槽同一个问题:有线网布不了,老WiFi拖不动。
柔性生产改了三版,生产线挪了两次位置,原来埋的有线网线全部废掉,几十万打了水漂。换了普通工业WiFi,一开足马力生产,上百台设备一上线,信号直接拥堵。动不动就断网,AGV堵在生产线中间,整线停半个小时,损失几万块都有!
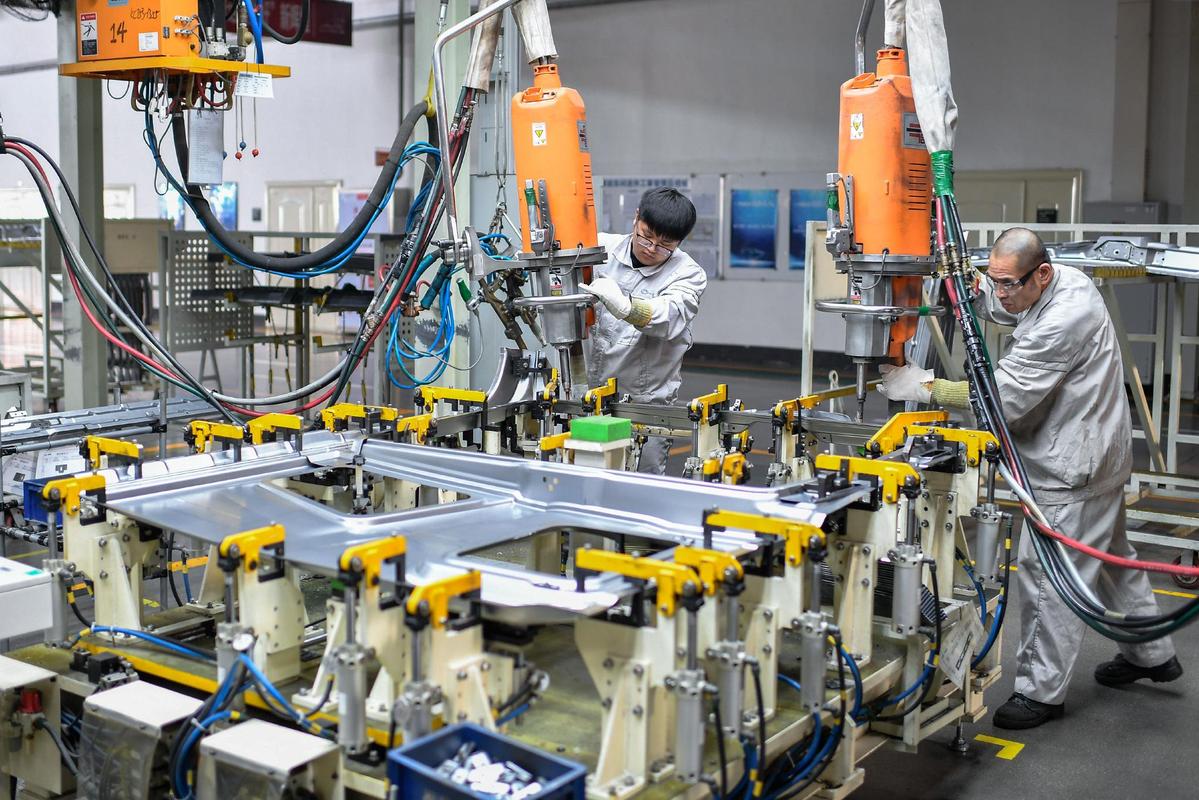
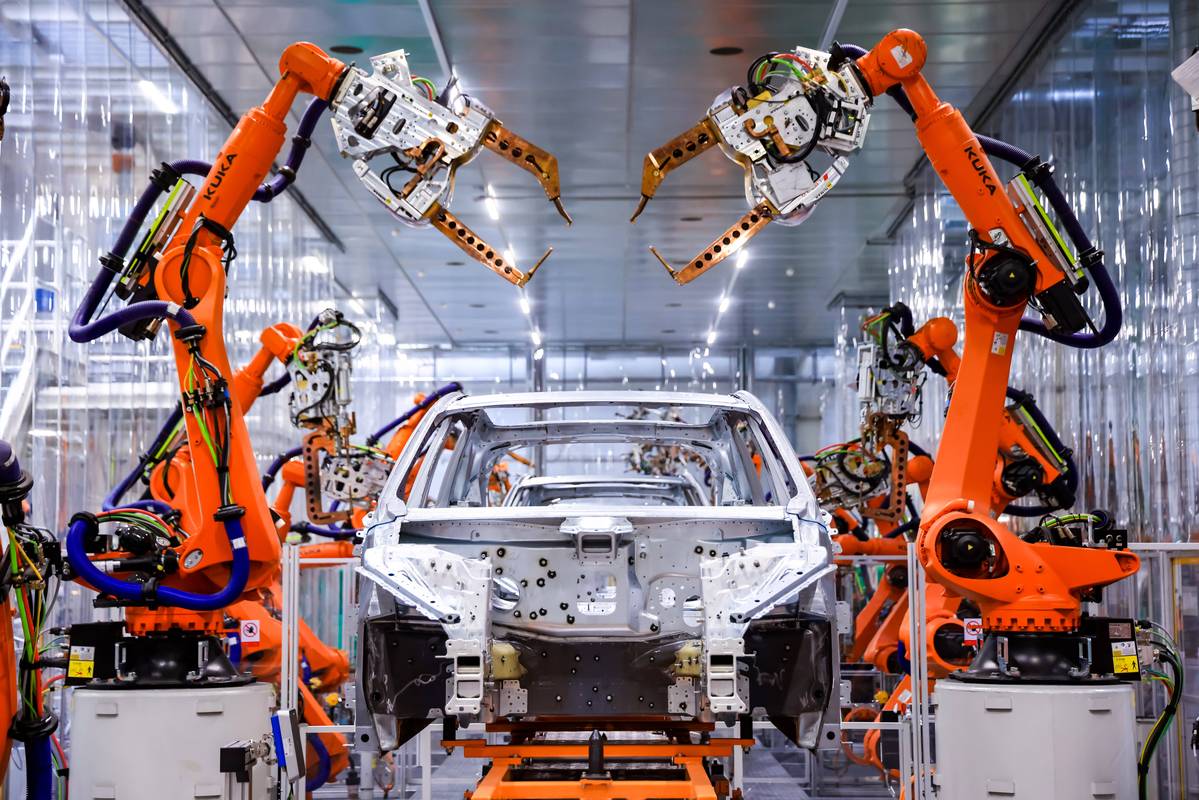
放在十年前,工厂连网也就几台PLC,最多加几个扫描枪,传统WiFi完全够用。现在呢?智能制造升级,AGV小车要到处跑,机械臂要远程状态监控,AI质检的高清摄像头要实时传图,每个工人的PDA要随时扫码报工,环境传感器密密麻麻铺了几百个。
需求翻了十倍,老规格的WiFi撑不住是必然。信号干扰严重,带不动多终端,时延太高满足不了实时控制,这些都是老方案无解的死穴。
问:工业场景用普通消费级Wi-Fi 6不行吗?
答:当然不行。消费级Wi-Fi 6根本扛不住工业现场的高温、油污、电磁干扰,走的标准也不是针对工业多设备接入设计的,官方标称的连接数实际砍了一半都不止,你放高振动的车间里,不出三个月就出硬件故障,真算下来,换设备加停线损失,比买正经工业级Wi-Fi 6/6E贵多了。
:原来的5GHz频段挤满了民用蓝牙、微波炉、其他工控设备的信号,干扰根本避不开,Wi-Fi 6E用的全新的5.925-7.125GHz免授权频段,整个频段干净,工业场景的信号稳定性直接提升70%以上。
问:Wi-Fi 6和Wi-Fi 6E选哪个更划算?
答:得看你的场景来定。如果是普通的电子组装车间、仓储物流,本来电磁干扰就不多,只是需要连接更多终端设备,普通工业Wi-Fi 6足够用,成本比Wi-Fi 6E低15%-20%左右。要是你在电磁环境复杂的重工业厂区,比如有大型轧钢设备、高频加热炉、大型电机,那直接上Wi-Fi 6E,省得后期反复优化信号还解决不了问题,算上三年的维护和停线损失,长期成本反而更划算。
。工业车间到处都是大型金属设备,金属对无线信号的衰耗比墙面大好几倍,空旷车间1000平大概放3-4个工业AP,要是有大型重型设备隔断,点位要加一倍,提前做现场信号测试,别拿图纸算完就下单。
。很多项目布完AP测了角落有信号就交工,结果AGV跑起来,切换AP的时候断流几百毫秒,直接触发AGV的急停保护,整线停下来找问题找好几天。漫游切换时延必须控制在50ms以内,跑完全程测三遍才敢上线。
。很多工厂觉得内网没人攻,就不做加密和隔离,现在工业无线通信(Wi-Fi 6/6E)都原生支持WPA3加密,还能做VLAN分片隔离,把生产网、办公网、访客网完全分开,花不了多少功夫,就能把安全风险降下来。
不过话说回来,也不是所有场景都得换工业无线。固定不动的核心设备,用有线当然更稳定。但现在柔性生产是大趋势,生产线三个月就要换一次布局,AGV替代固定传送带,你布有线怎么跟得上?折腾一次布线几十万,换工业无线,下次挪生产线只要挪两个AP,半天就搞定。
我上个月还见一个做汽配的厂长,说三年前舍不得换无线,宁愿花八十万挖沟布有线,现在扩产改线,原来的线全部作废,说起这事都懊恼。这不是个例,很多传统工厂总觉得无线不靠谱,结果反过来亏了更多。
现在智能制造的第一步,就是把网络底座搭对,选对工业无线通信(Wi-Fi 6/6E),真的能少踩好多坑。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业无线通信(Wi-Fi 6/6E):解决制造车间联网痛点的核心方案 https://www.dachanpin.com/a/tg/69425.html