工业现场总线:搞懂选型逻辑,别为多余功能买单

很多工厂做自动化升级,一碰到「工业现场总线」这五个字就头大。PROFINET、EtherCAT、Modbus、CANopen…一堆名词堆过来,选型选不对,后期全是坑。

工业现场总线到底解决了什么核心问题?

放在三十年前,工业控制全是硬接线。一个传感器接一根线到PLC,一百台设备就是上百根线。车间里布线绕得像蜘蛛网,出了问题查线,电工爬高钻低半天找不到断点。
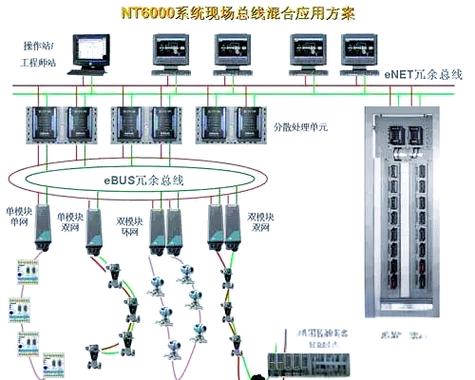
传统硬接线与工业现场总线工厂布线对比图
传统硬接线与工业现场总线工厂布线对比图
工业现场总线的出现,直接解决了这个痛点。所有设备都挂在同一条总线上,数字信号传输,不仅省了90%以上的布线成本,还能传输远不止开关通断的信息,传感器的校准数据、设备的运行温度,全都能稳定传上去。 问:工业现场总线和现在大火的工业以太网是一回事吗? 答:很多人在这里绕晕。简单说,工业现场总线是整个大类的统称,早期的现场总线都是专用串行总线,比如经典的Profibus、DeviceNet。后来以太网技术进入工业领域,衍生出PROFINET、EtherCAT这种实时工业以太网,本质上属于广义的工业现场总线,现在新上的项目,九成以上都会选基于以太网的工业现场总线,老项目改造才会保留传统串行总线。

选型踩过的坑,个个都是真金白银砸出来的

说实话,我干工业这十几年,见过的现场总线选型错了的项目,一只手数不过来。去年山东一个做饲料加工的客户,为了追新,全线上了EtherCAT,结果整个车间设备分布范围超过2公里,EtherCAT不加中继最远传输距离也就100米,最后加了七八个中继,花了十几万不说,还是偶尔丢包,生产停一次损失几万,老板悔得肠子都青了。 💡 记住这几个选型核心判断维度,别瞎选: 1. 传输距离:不同总线天生距离上限不一样,传统CANopen最远也就1公里(还得降波特率),基于光纤的工业现场总线能传几十公里,选之前先量好你的最远点距离,别嫌麻烦。 2. 实时性要求:不是越实时越好。EtherCAT能做到微秒级同步,适合机器人、焊装线这种对同步要求极高的场景,如果你只是普通的仓储输送线、水泵电机控制,选Modbus TCP完全够用,成本能差好几倍。 3. 生态兼容性:别选太小众的总线!你的设备供应商支持不支持?后续备品备件好不好找?出了问题能不能找到人调?这些比漂亮参数重要一万倍。
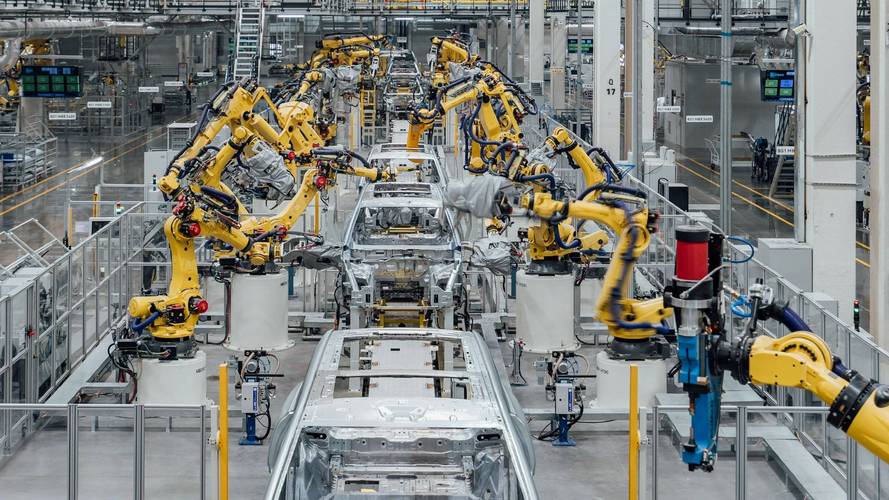
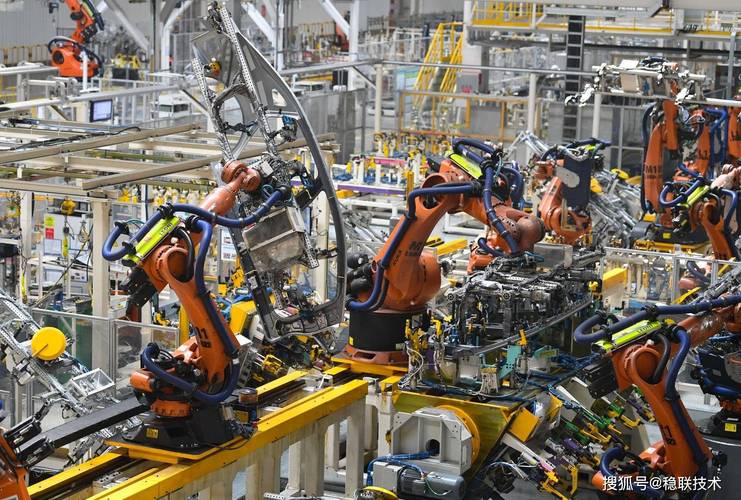
汽车焊装线工业现场总线设备布局实景图
汽车焊装线工业现场总线设备布局实景图
问:老工厂改造,原来的硬接线设备能不能不换,直接接入工业现场总线? 答:当然可以,这两年老厂智能化改造最多的就是这种需求。现在市面上大把的转换网关,支持硬接线转各种主流工业现场总线,原来的旧传感器、旧执行器不用扔,加个几百块的模块就能接入新系统,总成本直接降一半,别听供应商忽悠你全部换新,那都是想多赚你钱。

现在的工业现场总线,有什么新变化?

现在的工业现场总线,有什么新变化?
现在的工业现场总线,有什么新变化?
这两年智能制造搞起来,对现场总线的要求早就变了。以前只要能传开关量就够,现在要传振动、温度、设备状态这些数据,用来做预测性维护,所以带宽要求越来越高。 现在最火的方向就是「一网到底」,从底层的传感器,到中层的PLC,再到上层的MES系统,全程用同一种工业现场总线,不用转好几个协议,调试时间直接从半个月缩到两三天。我上个月对接的一个3C锂电项目,就是用OPC UA over PROFINET的方案,不同品牌的设备对接,前后只用了三天就调通,放在十年前想都不敢想。 还有就是无线工业现场总线的普及,以前大家都觉得无线不稳定,不敢用在核心产线。现在不一样了,Wi-Fi 6和工业5G的稳定性上来了,AGV移动机器人、巡检机器人这种移动设备,用无线工业现场总线完全没问题,我上个月去东莞的一个锂电工厂看,几十台AGV全用无线总线,跑了快一年,丢包率不到千分之一,完全满足生产要求。 搞工业这行,从来不是越贵越新就越好。工业现场总线本质就是设备之间传消息的通道,能满足你的需求,稳定不出错,就是最好的选择。对吧?

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业现场总线:搞懂选型逻辑,别为多余功能买单 https://www.dachanpin.com/a/tg/69424.html

赞 (0)
CC-Link:为什么它至今仍是自动化圈绕不开的话题
上一篇 2026-09-15 09:13:35
工业无线通信(Wi-Fi 6/6E):解决制造车间联网痛点的核心方案
下一篇 2026-09-15 10:02:46

相关推荐

  • 田口方法:90%的工程师都用错了?一个老质量人的十年反思

    说实话,第一次接触田口方法,是在2008年。那时刚进一家日系车企的品控部,带我的师父扔过来一本田口玄一的《质量工程学概论》,说:“看完这个,你就知道为什么日本人能把不良率做到ppm级别。”我翻了两天,满脑子都是信噪比、正交表、损失函数——顿觉自己掌握了质量核弹。结果呢?头一回独立应用,选了个L9正交表安排实验,兴冲冲做完,数据分析出来却和实际产线调试结果完全…

    投稿 2026-07-24
  • 舌尖上的时光:藏在三餐四季里的餐饮故事

    晨光透过老街巷的木窗棂,在青石板路上洒下斑驳的光影时,巷尾的早餐铺已经飘起了第一缕香气。蒸笼揭开的瞬间,白雾裹挟着糯米与肉糜的咸鲜扑面而来,笼格里码得整齐的烧麦,皮薄如纸,顶端的褶皱像朵半开的白莲,咬开小口,滚烫的汤汁在舌尖化开,肉粒的扎实与糯米的软糯交织,配上一碗现磨的豆浆,豆香醇厚,暖意从胃里慢慢蔓延到四肢。隔壁的面馆前,老师傅正握着长柄铜勺,在沸腾的汤…

    2025-09-05
  • 工业人工智能(AI)落地车间:那些没人告诉你的真实困境与破局点

    我第一次在车床边上亲眼看见AI质检系统漏掉一道裂纹的时候,那感觉……真是当头一棒。💢 明明实验室跑分接近完美,结果车间里灯光稍微暗了点、切削液溅到镜头上,算法就开始胡说八道。你说这怪谁?其实谁也怪不了。 工业 AI 这几年被炒得火热,但真正在产线上跑起来的模型,十个里有八个在吃灰。不是算法不行,是工业现场太残酷——油污、震动、小样本、数据漂移,随便拎出来都够…

    2026-06-17
  • 聊透焊接工艺:为什么搅拌摩擦焊让我又爱又恨?

    说实话,干焊接这行二十年,我现在看见传统熔焊就头疼。不是矫情,是那种刺眼的弧光,飞溅的焊渣,还有焊后那变形的工件——真能把人逼疯。 上个月有个项目,要求焊接6mm的铝合金薄板,用TIG焊,电流调了又调,焊完还是翘曲得跟波浪似的。客户盯着质检报告,我脸都没处放。后来心一横,直接上搅拌摩擦焊(FSW),那个平整度,啧啧,当场验收就过了。 所以聊焊接工艺,我不能不…

    投稿 2026-08-02
  • 精益生产:别拿教科书模板套在中小制造工厂头上

    去年跑了广东17家中小机加工厂。见过太多把精益玩歪的。老板花几万块听了两天公开课,回来就拍脑袋改流程,撤工位备用件,推全员5S,结果换模找扳手找了半小时,直接停线两小时。亏的,比省下来的多十倍都不止。 别错把“降本”当成精益生产的唯一目标 很多人一提起精益生产,第一反应就是降本、裁员、抠成本。好像做精益就是为了少花钱,这从根上就错了。说实话,我见过东莞一家做…

    投稿 2026-09-20

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息