上周在江苏某风电主轴厂蹲点,亲眼见一个刚做完超声相控阵的检测员,把打印出来的缺陷图谱啪的拍在工艺主管桌上——”这根主轴内部有12mm的条状夹渣,要是装上去跑两年,风场里断了,你去赔?”
主管脸都白了。
很多人对无损检测(NDT)的认知,还停留在”拿个仪器扫两下,盖个合格章就完事”。大错特错。
别再把NDT当”花钱的成本项”,它是能帮你省几千万的保险
我见过太多工厂老板,算成本的时候第一个砍的就是NDT环节的预算。觉得反正工件表面看着没毛病,测那么细干嘛?
结果呢?之前某轨道交通装备厂为了压缩生产成本,把轮对的涡流检测抽检比例从100%降到30%,上线跑了3个月,一根轮对的表面微裂纹扩展到3mm,紧急停运整条线路。光线路救援、部件更换、晚点赔付的钱,够把全厂全年的NDT预算翻3倍。
现在不少头部制造企业早就想通了,NDT根本不是成本,是风险对冲。
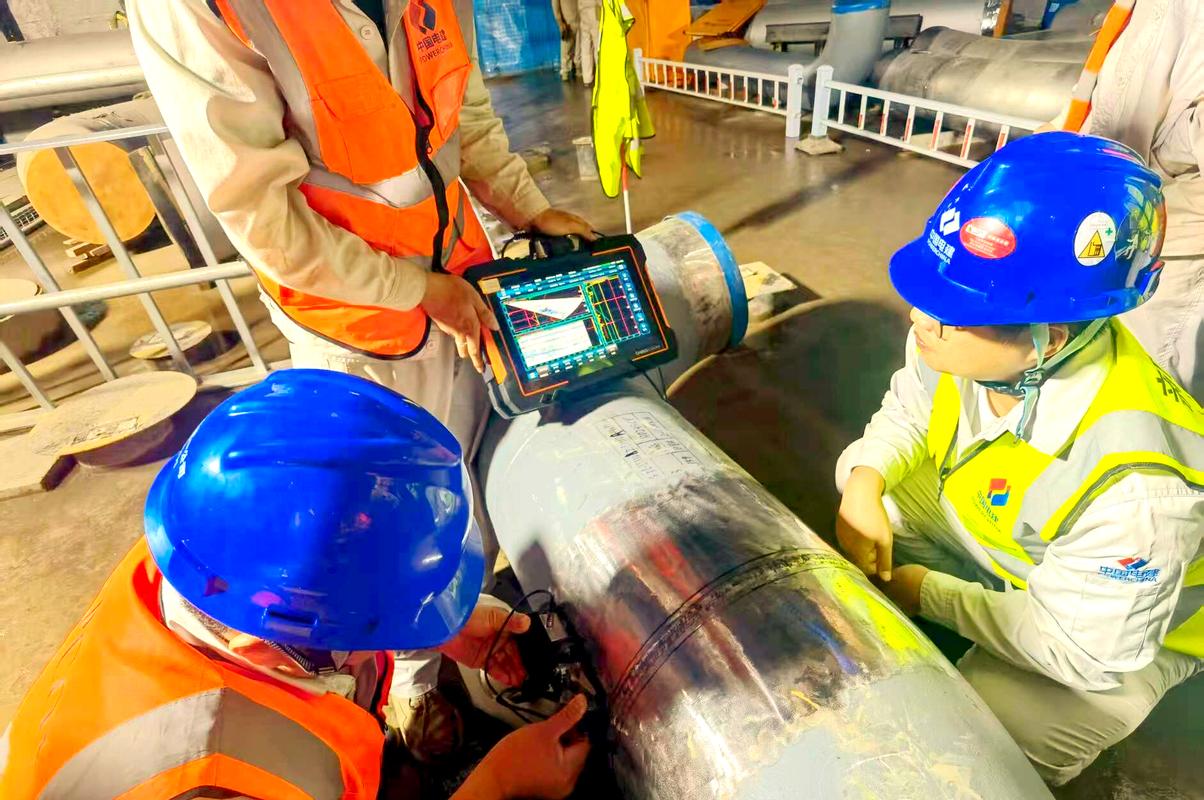
现在的数字式检测设备,早就不是十年前那种靠人耳听模拟波形的老物件了。超声相控阵(PAUT)设备能把工件内部的缺陷位置、大小、形貌直接生成三维可视化图谱,连是气孔、夹渣还是裂纹都能自动标注,检测误差从老设备的±3mm压缩到了±0.5mm。
问:我们厂现在还在用传统的渗透检测做焊缝质检,换数字式的设备真的有必要吗?
答:这么说吧,传统渗透检测对表面开口缺陷的检出率大概在60%,而且全靠人眼判断显示痕迹的大小,碰到焊缝余高打磨不平的位置,漏检率能飙到40%。现在新的荧光渗透+自动视觉识别的系统,检出率能到98%以上,还能自动把检测结果存档,碰到客户审厂的时候,不用翻一摞一摞的手写记录。
不同检测方法的”适用边界”,别再拿万能公式套
最烦的就是有些供应商拍胸脯说”我们的设备所有材料、所有缺陷都能测”。纯纯的瞎扯。
不同NDT方法的适用范围,天生就有边界,根本不存在万能检测法:
- ✅ 射线检测(RT):适合查焊缝内部的体积型缺陷,比如气孔、夹渣,但是对面积型的裂纹类缺陷,除非裂纹刚好正对射线方向,不然根本拍不出来。而且辐射大,作业时要拉整条警戒带,周围人员全部撤离,综合检测效率其实不高。
- ✅ 超声相控阵(PAUT):适合查厚度20mm以上的锻件、厚壁管道的面状缺陷,比如裂纹、未熔合,检测速度比传统射线快5倍,没有辐射危害,但是对检测人员的操作要求极高——探头扫查角度偏5度,可能就把一个横向裂纹给漏了。
- ✅ 涡流检测(ET):适合查导电材料的表面、近表面微裂纹,比如汽车曲轴、轨道交通轮对,不用涂耦合剂,扫过工件表面就出结果,但是碰到陶瓷、塑料这类非导电材料,完全失效。

上次碰到一个做铝合金压铸件的工厂,听了销售的忽悠,买了一套几十万的射线检测设备测压铸件的表面微裂纹,测了3个月连个裂纹的影子都没拍到,最后换了涡流检测,才把漏检率压下来。几十万的设备,就这么在仓库里吃灰。
问:我们是做特种设备压力管道安装的,现在要求检测记录全流程可追溯,NDT环节怎么满足这个要求?
答:别再用手写的检测记录了。现在带数据自动上传功能的检测设备,从检测人员的资质核验、探头的校准记录、每一个检测点的原始波形/图谱,到最终的判定结果,全部会自动存在云端,谁也改不了。上次有个客户之前因为手写记录补签,被特种设备监察部门罚了8万,换了这套系统之后,审厂的时候10分钟就把所有3年的检测记录调出来了,连监察的人都夸流程规范。
别忽略了NDT环节最容易踩的坑:人的因素永远比设备重要
很多厂花大价钱买了最好的检测设备,却舍不得在检测人员的培训上花钱。找个刚毕业的实习生,培训3天就上岗,测出来的结果全是错的。
之前碰到一个刚入行的检测员,用超声检测厚壁管道的时候,耦合剂涂少了,声波全被界面空气反射,把一个20mm的未焊透缺陷当成了正常的材质回波,直接判了合格。后来管道在水压试验的时候漏了,漏点的位置离当时的检测点不到5cm。
真的,别觉得拿个贵设备就万事大吉了。我见过拿百万级相控阵设备,把探头贴在工件上随便划两下就出报告的混子;也见过用老款模拟超声仪,靠耳朵听波形,把藏在锻件内部30mm深的1mm裂纹找出来的老法师。差距在哪?在每天对着对比试块练的几百次扫查,在对自己测过的每一个工件材质的熟悉程度,在哪怕多花10分钟把可疑点再复扫一遍的责任心。
💡 现在行业里的新趋势,是用AI辅助的缺陷识别系统,把检测员从重复的图谱判读工作里解放出来——但是AI只能帮你筛掉明显的缺陷,最终的判定责任,还是要落到有资质的检测员身上,没人能替你担这个责。
前阵子去看一个新造车工厂的底盘焊缝自动检测线,整条线全是自动化的NDT设备,从焊缝焊完到检测完出结果,只要12秒。但是线的最末端,还是站着两个有二级资质的老检测员,专门复核那些AI标出来的可疑缺陷。
为什么?
因为工业生产里,从来没有什么百分百的安全。你在NDT环节偷的每一点懒,最后都会变成设备运行时的隐患,说不定哪天就爆了。
对吧?
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:无损检测(NDT):不是走形式的质检环节,是工业安全的最后一道兜底网 https://www.dachanpin.com/a/tg/72060.html