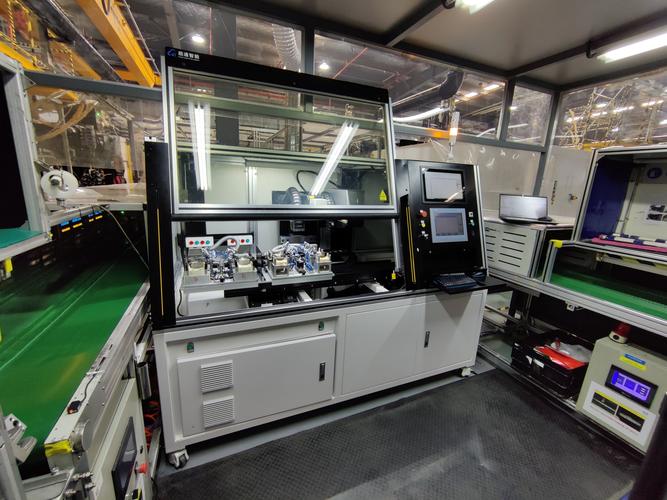
干工业的都懂。质检是最磨人的活。
我上个月跑长三角的三家汽配工厂,老板们绕来绕去,最后全聊到这个事儿上。12个质检员站一天,月薪开六千还招不到人,
能跑到3%,一批货退回来,大半年利润直接没了。
传统的接触式检测慢,还会刮伤精密零件,根本跟不上现在一分钟几十件的生产速度。直到这两年,我眼看着大大小小的工厂都开始上计算机视觉(CV)做质检。
说白了,就是戳中了行业的痛点。人眼做得到的,CV能做得更快更准,人眼做不到的,CV也能扛下来。比如0.01mm的微划痕,人眼要凑到台灯下放大看,CV配合工业相机和定制光源,几十毫秒就能出结果。一条每分钟产30个零件的生产线,全程高速检测,连停都不用停。
问:我们工厂做精密冲压件,精度要求0.02mm,计算机视觉(CV)真能测准吗?
答:完全没问题。现在主流的工业级计算机视觉方案,搭配千万像素以上的工业相机,配合定制化打光方案,测出0.01mm的尺寸偏差和表面划痕都是常规操作。我见过宁波一家做电机轴的工厂,原来12个工人满负荷质检,换了CV方案之后只留2个人做最终复检,漏检率从2.7%直接降到0.02%,一年省出来的人工和赔偿,半年就收回了改造投入。
问:我们是几十人的小厂,改造成本会不会扛不住?
答:早不是前几年百万起步的年代了。现在都是模块化的成熟方案,一条普通冲压或装配生产线改下来,十几万到几十万就能搞定。不少方案商还推出了按效果付费的模式,漏检超出约定比例直接赔损失,小厂试错成本低了很多,根本不用担惊受怕。
不过话说回来,CV再好,也不是买回来接上电就能用的。我见过不少工厂踩坑,钱花了效果达不到预期。
很多人觉得,相机分辨率越高,检测就越准。不对。工业场景里,工件表面的反光、色差、阴影,都会直接盖住缺陷,算法再牛也没用。比如金属表面的微划痕,正面打光会反光,把划痕盖住,换成斜侧同轴打光,缺陷立马就出来了。这块一定要让方案商现场试打光,别直接拿通用方案就凑活。
❗ 坑二:贪大求全,想一次解决所有问题
不少工厂刚上CV,就想让一套系统解决尺寸测量、缺陷检测、颜色分拣所有问题,结果每个环节准确率都上不去。其实计算机视觉(CV)最擅长的就是单一标准化场景,一条线多个检测需求,不如拆成两个模块,分别优化,整体准确率能提5个点以上,成本还不见得更高。
💡 坑三:不预留模型迭代空间
工厂不可能永远只做一款产品。换个新型号,原来的训练模型识别不了,很多小厂只能找方案商过来重新标注数据训练,一拖就是十天半个月,停产的损失比改造费还贵。选方案的时候,一定要选支持工厂技术人员做简易标注、自主训练的平台,换产几小时就能搞定,不用等外援。
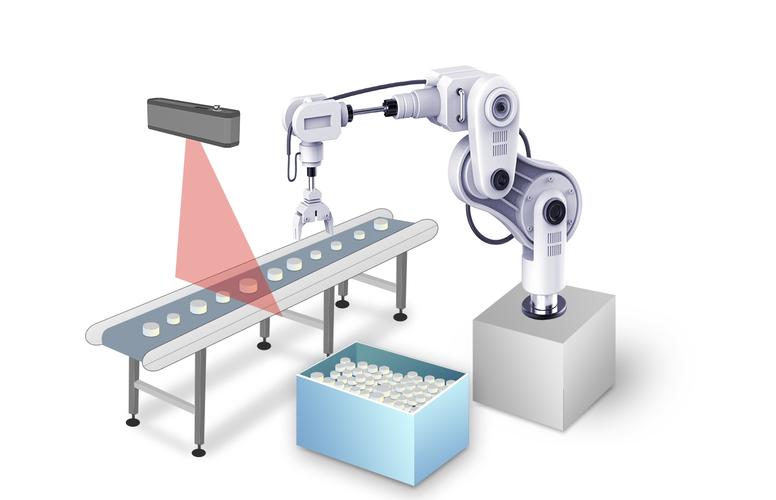
结合。原来的机械臂抓零件,必须做定制工装夹具,把零件摆得整整齐齐,换一次产调夹具就要两三天。现在有了CV引导,零件随便堆,CV能快速识别出每个零件的位置和角度,机械臂直接抓,换产只需要半小时就能搞定,大大降低了多品种小批量生产的改造成本。
还有生产过程的实时监测。比如汽车焊接,原来要焊完之后再查有没有漏焊、焊偏,现在CV装在焊枪边上,焊的时候实时监测走位,出问题立马停线,不用等到整台车装完才发现缺陷,废品损失降了不止一点。
说实话,我接触过的工厂老板,一开始都怕CV太高端,自己玩不转。其实现在的方案已经非常成熟了,只要你是标准化批量生产的场景,大部分都能直接用。
别总等着同行先试。
越早换,越早赚。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:制造业质检升级:计算机视觉(CV)解决十年痛点 https://www.dachanpin.com/a/tg/69438.html