上个月在东莞见一个做储能的老板,蹲在纯水机房门口抽烟,愁的头发都掉了一大块。原来投产前图省钱,纯水系统找了个小作坊做,现在产水电阻率达不到要求,锂电池良品率掉到了82%,一单生意就要赔进去两百万。
别不信。工业纯水制备这事儿,真能卡掉一半新工厂的开机命。
民用净水只要喝着无菌无异味就行,要求低,标准松。工业不一样啊,不同行业对纯水的要求,差的能有十万八千里。
光伏电池片生产,要求电阻率到18.2MΩ·cm,也就是几乎把所有杂质都除干净,差0.1个点,镀膜就不均匀,良品率直接掉三五个点。七个点是什么概念?一条亿级的产线,一天少出几十万的货。
芯片制造更夸张,超纯水里哪怕有一个直径0.1微米的颗粒,就能打坏整个芯片的电路,直接报废。
很多刚建厂的老板第一反应就是:不就是过滤吗?能差多少钱?结果踩坑的一抓一大把。
问:为什么不同工厂的工业纯水制备方案价格差能到十倍?
答:核心就是出水标准不一样啊。举个例子,普通汽车金属零部件清洗,只要电导率低于10μS/cm就行,一套小型RO系统十几万就能搞定;但7nm芯片生产用的超纯水,不仅要除盐,还要除颗粒、除溶解氧、除TOC,连细菌尸体的碎片都要滤干净,整套系统下来几百万上千万太正常了。再者就是产水量需求,你一小时产1吨和一小时产100吨,规模不一样,价格当然天差地别,对吧?
不过话说回来,也不是越贵越好,够用才是王道。
现在行业里常用的工艺路线,大概分三种:
1️⃣ 预处理+一级RO+混床:成本低,出水水质高,但是需要酸碱再生,污染大,现在慢慢用的少了,只有一些对成本敏感的老厂还在用。
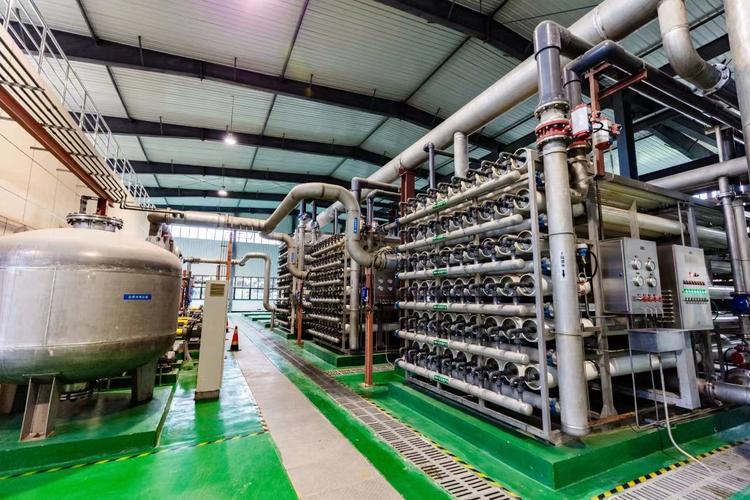
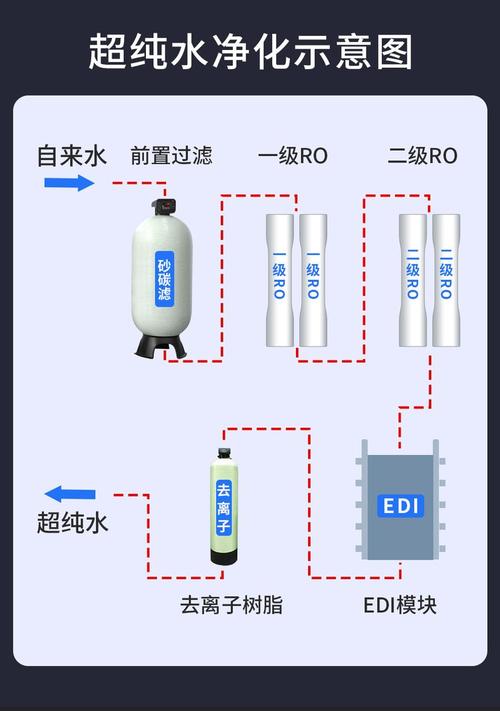
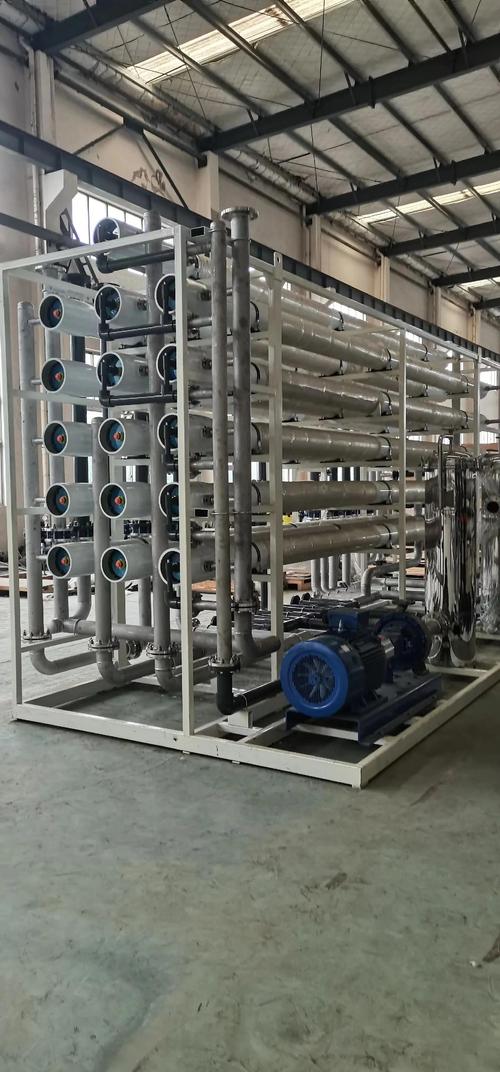
2️⃣ ✅ 预处理+二级RO+EDI:这是现在的主流路线,不需要酸碱再生,环保,占地小,出水稳定,大部分行业都能用,从锂电池到光学镜片,从制药到食品加工,都能hold住。
3️⃣ 特殊工艺路线:比如针对核工业、超高纯芯片的,会再加终端抛光、紫外线杀菌、超滤等,对应特殊要求。
💡 我给新手的建议就是:优先选二级RO+EDI,容错率高,维护简单,符合现在的环保要求,基本上90%的工业场景都能用。
之前我碰到一个做光学镜片的客户,一开始听供应商忽悠,非要上核级纯化工艺,预算直接超了两倍,后来我帮他改了方案,二级RO加终端超滤,完全满足镜片清洗的水质要求,直接省了一百万,他当时非要请我吃饭,哈哈。
问:工业纯水制备系统运行,最容易出问题的地方在哪?
答:十个故障八个出在预处理啊!很多黑心厂商为了压价格中标,预处理环节偷工减料,石英砂活性炭用劣质货,絮凝剂加药量算的刚刚好,一点余量都不留,原水水质稍微一变,比如雨季原水浑浊度升高,RO膜很快就堵了,换一次RO膜大几万,算下来比一开始做好预处理亏多了。还有就是日常维护,很多厂省那点千八百的滤芯钱,该换不换,最后堵了膜,烧了泵,整个系统瘫痪,那才真是捡了芝麻丢西瓜。
这两年制造业都在卷成本,工业纯水制备也不例外,原来很多厂不把水费当回事,现在不一样了,尤其是缺水地区,水费加排污费一顿要五六块,一天排几百吨,一个月就是小十万。
现在最火的改造就是浓水回用,原来RO系统产水率大概也就70%左右,30%的浓水直接排去污水站了,现在加一套浓水回用处理装置,把浓水再过滤回用,产水率能提到90%以上,一年下来,光是水费就能省几十万,两三年就能收回改造的成本,太香了。
还有就是智能化运维,原来需要工人天天抄表,天天测电导率,一不小心水质超标了都不知道,现在装几个物联网传感器,手机上就能实时看数据,什么时候该换滤芯,系统自动提醒,还能提前预测故障,很少会出现突发停机的情况,省了不少人工,也少了很多意外损失。
说实话,现在很多工厂扩产,最容易忽略的就是工业纯水制备的余量,总觉得差不多够就行,结果订单上来了,产水跟不上,只能停线改造,耽误一天产能就是几十万的损失,我见过最多的耽误了半个月,亏了快一千万,够装两套全新的纯水系统了。
别小看这一肚子普通的水,到了工业领域,它就是生产的血液,水不合格,你设计再好的产品,投再贵的设备,也出不了合格的货。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业纯水制备:别小看这水,它卡了多少高端制造的脖子 https://www.dachanpin.com/a/tg/69572.html