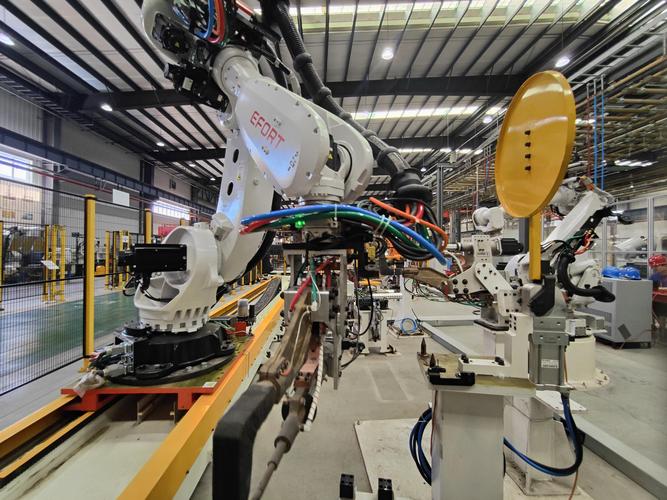
干冲压快二十年,见过太多原本赚钱的项目,最后栽在工艺细节上。几十万的模具开出来,量产第一批废个三分之一,老板脸都绿。很多人觉得冲压不就是把钢板往模具里一放,压力机一压就成型?那都是老黄历了。现在新能源汽车、光伏、储能这些新领域对冲压件的精度、强度要求,比十年前翻了好几倍,容不得半分马虎。
问:小批量试产全合格,一上量就出一堆废件,大概率是哪里出问题?
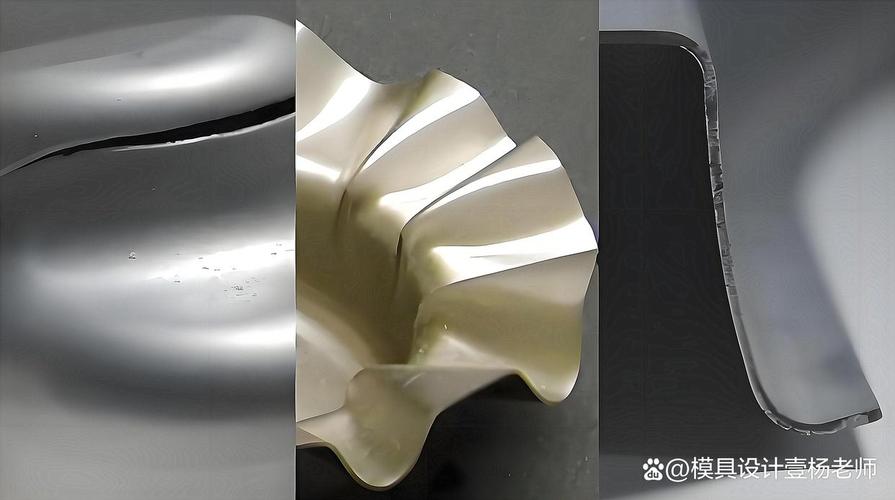
答:大部分时候真不是材料供应商偷工减料,是你冲压工艺的参数没有随材料批次波动调整。我上个月刚帮朋友处理了一个烂摊子,做新能源车门槛梁,试产100件尺寸全过,拉裂起皱一个都没有,结果量产第一批500件,废了120件。一群人对着零件骂钢厂,最后测了下材料性能,这批热轧带钢的屈服强度比送样的高了30MPa,原先的压边力没往上调,材料流动不开,直接拉裂,边缘起皱,废了一大半。最后把压边力上调了5吨,问题直接解决,你说离谱不离谱?
这么多年我总结下来,90%的量产报废问题,都是踩了这几个坑:
1. 💡
说实话,很多工厂图省事儿,试产的时候定了压边力、冲压速度,从量产用到模具报废,不管钢厂每批次材料的性能波动。现在钢材原材料价格波动大,钢厂调整配方配料是常事,差个几十兆帕屈服强度太正常,你参数不变,能不出问题?
2. ❗
现在新能源车为了减重,高强度钢、铝镁合金用得越来越多,这些材料的回弹量比普通低碳钢大两三倍都不止。我前几年见过一个项目,设计师偷懒,按普通低碳钢留了0.2mm的回弹补偿,实际零件出来回弹0.8mm,安装孔位偏了快一毫米,整批两千多件全部报废,老板亏得直拍大腿。
3. ✅
现在铝冲压、超高强度钢冲压越来越多,很多厂还在用十几年前给普通低碳钢配的乳化液。铝极易粘模,用错润滑,一百模不到模具就起积瘤,压出来的零件全是毛刺,直接报废。换对专用的铝冲压润滑脂,模具寿命能翻三倍,废品率直接降90%。
问:现在到处都在说热冲压,是不是普通冷冲压工艺很快就被淘汰了?
答:哪有这么回事。热冲压适合做超高强度的安全件,比如A柱、B柱、电池包防撞梁,成本摆在这里,一套热冲压模具几百万,单件加工成本是冷冲压的两三倍,不是所有零件都能用。目前市面上90%以上的冲压件,还是用冷冲压工艺做,成本精度平衡得最好,只要工艺调对,完全能满足新行业的要求。
这两年行业变化快,很多老冲压人都有点跟不上了,说几个现在已经落地的新东西,别错过。
首先是在线全检的机器视觉,现在新上的冲压线基本都配了,冲压完出来直接拍,尺寸不对、有缺陷直接踢出去,不用人工全检,不仅省了人工,还不会把漏网的不合格件流到下工序,省了好多麻烦。
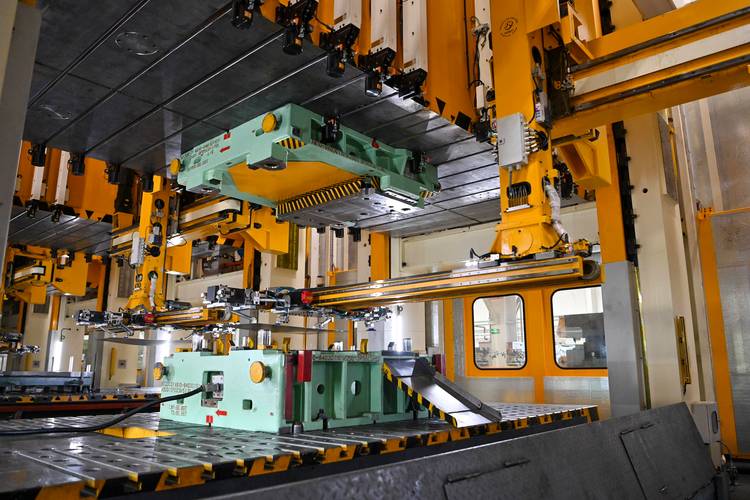
然后是伺服冲压线的普及,原先传统机械压力机的行程是固定的,现在伺服压力机可以随意调冲压速度和行程,拉延的时候慢,回程的时候快,不仅能减少回弹,还能提高效率,很多原先做不了的高精度高强度冲压件,现在普通伺服线就能做。
还有柔性冲压快换模,现在很多工厂接小批量多品种的订单,原先换一套模要一两个小时,现在快换模夹具加上伺服系统,十几分钟就能换完,小批量订单也能赚钱,不像原先只能亏着做。
不过话说回来,新设备再好,也代替不了对冲压工艺基础细节的把控。我前阵子去长三角一个新工厂,全进口的自动化线,一群年轻工程师对着程序调了三天,还是不停出废件,最后找了个干了三十年的老钳工来,围着模具转了一圈,摸了下拉延筋,说间隙不对,磨掉两个丝,再压,废品率直接从15%降到0.3%。
干冲压这行,从来没有什么标准答案。同一个零件,不同的材料,不同的机器,出来的结果都不一样。你得不停调,不停试,才能把废品率压下去,赚到该赚的钱。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:冲压工艺进阶:避开量产报废坑的实操指南 https://www.dachanpin.com/a/tg/69756.html