工业预测控制:破解复杂工业控制难题的核心利器

做工业控制的,谁没被几个烂摊子愁掉过头发? 单回路小系统,PID用得好好的,一碰到多变量耦合大滞后工况,瞬间就抓瞎。调半天参数,要么超调严重产品不合格,要么反应慢半拍能耗蹭蹭往上涨。 这两年降本压力这么大,很多厂才把压箱底的工业预测控制掏出来,当成了救命的宝贝。

什么场景下,你必须考虑工业预测控制?

不是什么场景都要凑这个热闹。 普通的给水、压力控制,单输入单输出,PID稳得一批,犯不着换。但只要碰到以下几种情况,你十有八九得靠工业预测控制救场: 1. ❗ 多变量互相耦合,牵一发动全身:比如精馏塔分馏,顶温、底温、出料浓度、回流比四个变量互相影响,调一个其他全变,PID根本顾不过来。 2. ❗ 大滞后过程,反应慢半拍:比如大型加热炉、回转窑,从调整燃料到温度变化,滞后能到十几分钟甚至半小时,PID出了问题再调整,早就出一堆废钢废料了。 3. ❗ 有严格的约束条件:比如化工反应釜,温度不能超压,压力不能超阈值,一旦越界就是安全事故,传统控制没法提前把所有约束都算进去。
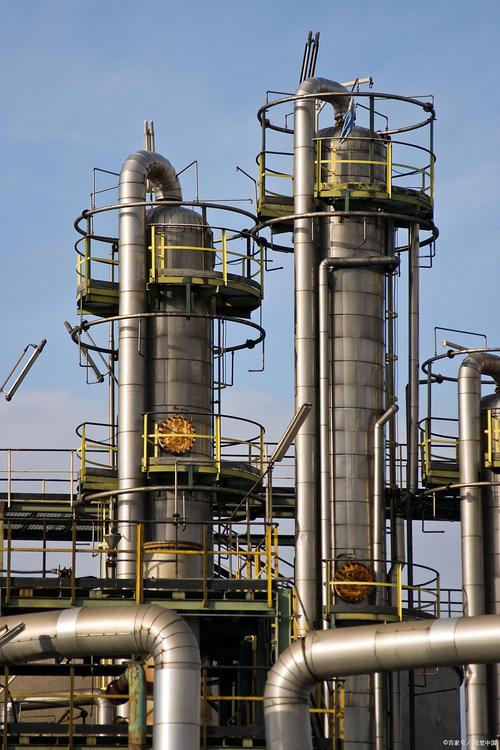
石化精馏塔工业预测控制应用现场
石化精馏塔工业预测控制应用现场
问:工业预测控制精度比PID高,是不是所有控制回路都要换? 答:当然不是。PID逻辑简单,部署成本极低,维护难度几乎为零,适合绝大多数简单工况。工业预测控制需要建模、需要算力支撑,成本比PID高不少,只啃PID搞不定的硬骨头。别听有些厂商瞎忽悠,乱换纯交智商税。

工业预测控制的核心优势到底是什么?

很多人搞不清它的逻辑,说白了,核心就是三个点:模型预测、滚动优化、约束处理。 它不像PID,只根据当前的误差调整输出,而是提前用过程模型算出未来一段时间里,各个输出会怎么变,再结合所有的约束条件,算出当前最优的调整值,每走一个控制周期就优化一次,这就是滚动优化。 举个实际的例子,今年我跟进的一家连铸生产线,原来用PID控制结晶器液位,经常波动,漏钢风险高,毛坯合格率一直上不去。换了工业预测控制之后,提前预测钢水流量的扰动,几十秒之前就开始调整拉坯速度,液位波动直接降了70%,漏钢风险几乎消除,合格率涨了两个百分点,一年省下来的成本就是三套系统的钱。 现在最新的实践,很多厂商已经把机器学习和工业预测控制结合起来了,原来离线建模不准的问题,用实时生产数据在线修正模型,哪怕设备磨损、原料成分变了,模型也能自己跟上,不用工程师天天去现场调参数。
连铸结晶器液位工业预测控制监控界面
连铸结晶器液位工业预测控制监控界面
问:现在到处都在讲AI大模型控制,工业预测控制会不会很快被淘汰? 答:哪有这么快。工业现场最看重的是什么?是稳定,是可解释,是出了问题能快速定位。纯AI控制大多是黑箱,谁敢拿整条生产线的安全和产能赌?现在落地最好的方案,都是工业预测控制做核心控制框架,AI用来做扰动预测和模型修正,两者互补,短时间内不存在谁淘汰谁的说法。

工业预测控制落地,最容易踩的三个坑

工业预测控制落地,最容易踩的三个坑
工业预测控制落地,最容易踩的三个坑
说实话,我见过太多项目,技术没问题,落地就拉胯,大多是踩了坑。 第一个坑,建模偷懒,用通用模型不做现场辨识。每个厂的设备工况都不一样,就算是同型号的精馏塔,换个厂原料不一样,过程特性就差很多。直接套通用模型,效果能好才怪。 第二个坑,舍不得升级算力,拿老DCS跑复杂算法。工业预测控制每一步要算好几个变量的优化,老节点性能不够,控制周期拖个好几秒,再好的算法也没用。现在边缘控制器这么便宜,几千块就能搞定,真没必要省这个钱。 第三个坑,不做现场培训,操作工排斥。我见过最离谱的,一套几十万的系统装完,供应商只留了个说明书就走了,操作工看不懂参数,觉得不靠谱,上线三天就给切回手动了,整套系统直接躺仓库吃灰。 不过话说回来,现在工业预测控制已经越来越轻量化了,原来只有千万级的大项目才用得起,现在中小生产线,几万十几万就能上线,只要选对场景,基本上一年就能收回成本,投入产出比真的比换设备高多了。 现在制造企业降本能挖的地方越来越少,控制环节的优化,本来就是一片蓝海。你要是刚好碰到了PID搞不定的烂摊子,真可以好好算算账。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业预测控制:破解复杂工业控制难题的核心利器 https://www.dachanpin.com/a/tg/69611.html
赞 (0)
工业神经网络控制:从实验室到工厂流水线的落地真相
上一篇 2026-09-18 11:51:47
工业约束控制:离散制造业降本提效的隐形抓手
下一篇 2026-09-18 12:37:41

相关推荐

  • 工业机器人选型的血泪史:别再被参数表忽悠了

    我至今记得那个项目——设备还没调通,甲方就急着验收,结果机器人在现场直接撞防护栏,吓出一身冷汗。负载、臂展、重复定位精度…参数表上看着都挺漂亮,一上实际工况就拉胯。这事儿说起来,还真不是个例。 参数表的陷阱:负载够用就万事大吉? 你看参数表上标注的负载10kg,就真以为能抓起10kg的工件?天真。那是在额定速度下,而且还得考虑重心偏置。实际工况里,加速减速产…

    投稿 2026-07-17
  • 工业自适应控制:从车间真实痛点出发的落地路径

    上周去苏州相城的一家汽车零部件厂,刚进车间就碰到设备主管蹲在挤压机边上抽烟,脚边堆着半筐刚切下来的废铝件。前一天换了家新的铝型材供应商,挤压机的参数还是之前老料调好的,跑出来的件壁厚差了0.2mm,1200件整批报废,小两万的损失。他说这半个月已经碰到三回了,要么是刀具磨损快了没发现,要么是车间下午温度高了,铝料的流动性变了,每次都得靠老师傅蹲在边上盯,稍微…

    投稿 2026-10-14
  • 烟火里的食材密码:藏在寻常滋味里的讲究

    厨房的窗台总摆着几样耐放的食材,红薯在竹篮里悄悄沉淀糖分,生姜在陶罐里保持着辛辣的本性,干辣椒串在风里慢慢收拢香气。这些看似普通的食材,在不同的处理方式下会绽放出截然不同的风味,就像大自然埋下的密码,等待烹饪者用双手去破译。美食的精髓从不是昂贵的食材堆砌,而是对寻常原料的深刻理解与恰当对待,每一道家常菜的背后,都藏着关于食材、火候与调味的细腻学问。 红薯的挑…

    投稿 2025-09-22
  • 故障诊断:别让振动频谱图骗了你

    干了十五年设备维护,最怕听到的就是‘频谱图显示没问题’——每次听到这话,我心里都咯噔一下。真的没问题?还是你没看出门道?说实话,振动分析这事儿,坑太多了。今天不聊虚的,直接上干货,讲讲那些年我踩过的振动诊断的坑。 转速与特征频率:老司机也翻车 先看个案例。一台悬臂式离心泵,工频25Hz,2极电机。频谱上明晃晃的1X峰值,振幅还不小。新手肯定会叫:不平衡!做动…

    2026-06-21
  • 拉动系统:车间里的「隐形指挥官」到底怎么玩?

    我永远记得那个下午。车间里堆满了半成品,叉车堵得水泄不通,可客户要的那批货,偏偏还差一道工序没动。生产经理脸红脖子粗地吼:「料呢?!单子不是三天前就下了吗?」——哈,这就是典型的推动系统,每个人都在「推」,结果互相踩脚。 后来换了玩法。不看计划部的排程,下道工序要什么,上道才做什么。就这一招,在制品直接砍掉四成。没错,这就是拉动系统。不过别以为它只是个倒着排…

    投稿 2026-08-10

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息