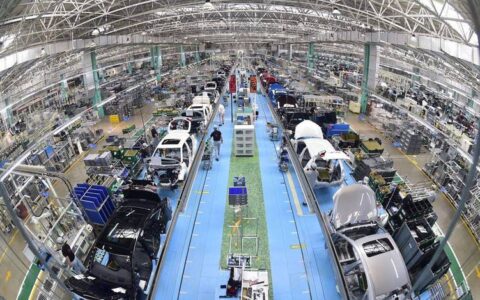
什么是真正落地的工业约束控制?
不是大学课本里印的约束理论套公式,也不是咨询公司拿来凑页数的PPT概念。说白了,工业约束控制就是抓住生产系统里最卡脖子的那个瓶颈,让全工厂所有资源都围着这个瓶颈转,绝不做无用功。
很多人上来就抬杠,说这不就是找瓶颈吗?我做IE的天天干这个。别急,咱们说清楚。
问:工业约束控制和常规IE流程优化到底有什么区别? 答:IE优化盯着的是单个工位,改动作、调流程,就想把每个工位的耗时降下来。工业约束控制盯着的是全局,规则很简单:所有非瓶颈工位都必须给瓶颈让步——哪怕你非瓶颈工位闲得能打牌,也不能盲目开足马力造半成品,堆在车间占现金流,还占地方。我见过太多工厂做反了。老板要求每个工位都必须100%开工,不能停,一停就扣班组长绩效。结果呢?每个工位都干得飞快,半成品堆得半人高,真正的瓶颈工位赶不出来,成品发不了货,上百万的资金砸在生产线上转不动,要命。
2024年离散制造的工业约束控制新实践
放在十年前,找瓶颈全靠厂长的经验,哪个工位门口堆货多,哪个就是瓶颈。现在不一样了,实时数据采集、数字孪生都用上了,工业约束控制能做到动态调,每几个小时就能更一次瓶颈。
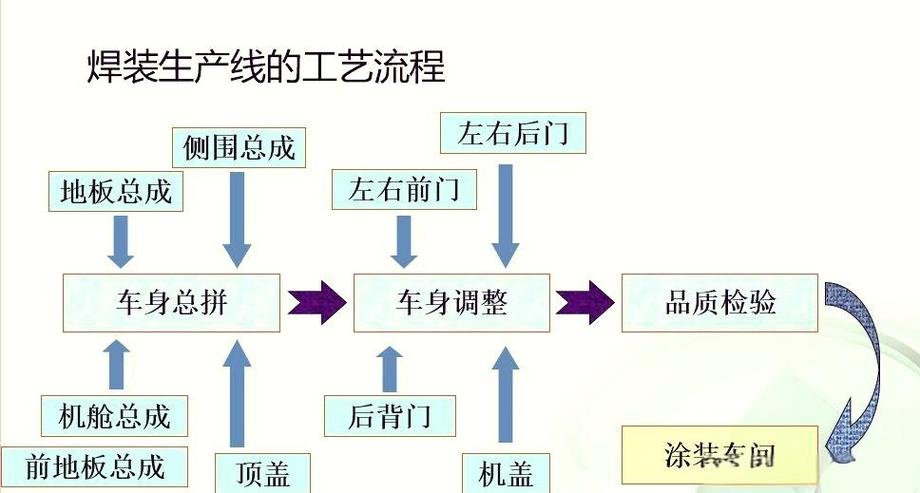
上个月我去东莞走访一家做新能源汽配的工厂,老板跟我吐槽之前踩的坑。他们原来一直认定冲压是最大瓶颈,把所有夜班产能都给了冲压,不到半个月,冲压出来的毛坯堆了三个多月的量,焊装线根本吃不下来。光是租外仓堆这些毛坯,一个月就花出去22万,纯纯的冤枉钱。
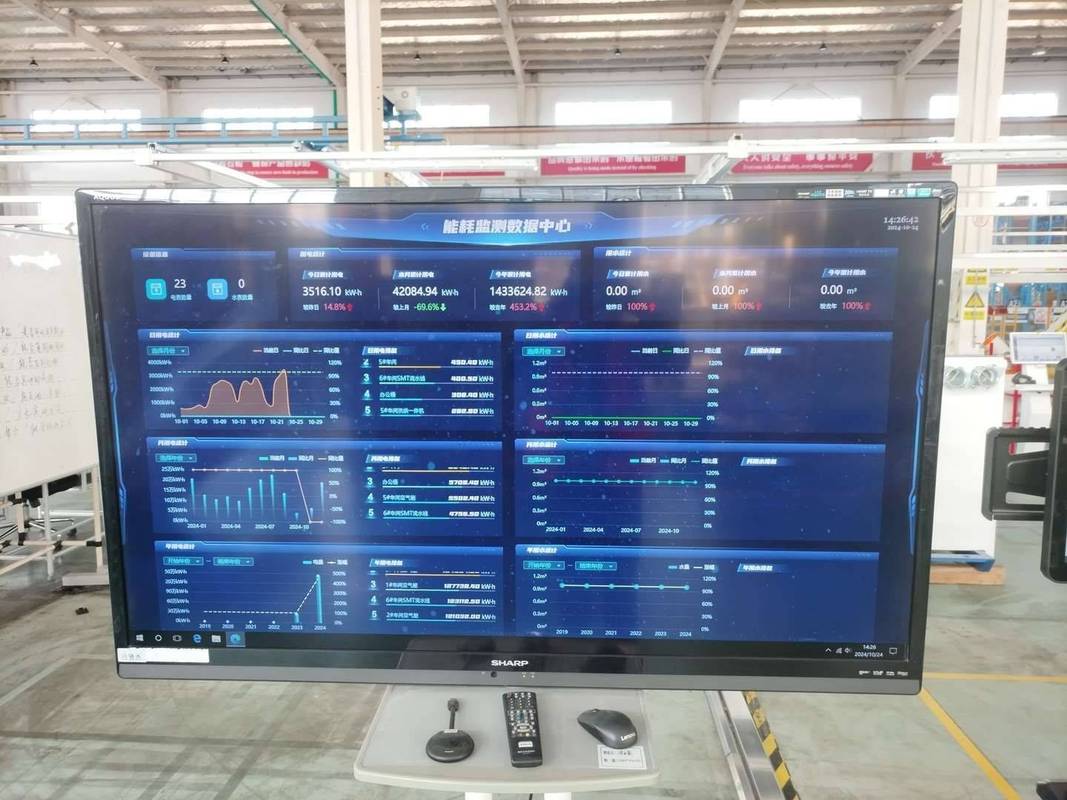
后来他们上了专门的动态工业约束控制模块,接MES的实时数据,每两个小时重新算一次全局瓶颈。结果出来所有人都傻了——最近接的都是小批量定制单,焊装的换线调试时间才是真瓶颈,冲压的产能只要跟着焊装走就行,多余的产能完全可以挪给其他订单备料。
改完之后三个月,在制品占用的资金直接降了41%,省下来的钱比上这套模块的花费多了十倍都不止。
问:我们工厂已经花大价钱上了MES系统,还需要单独做工业约束控制吗? 答:绝大多数MES的排产逻辑都是按交期倒推,默认每个工位的产能是固定不变的,不会动态识别全局的约束变化。说白了,MES告诉你今天要生产哪些产品,工业约束控制告诉你先排哪个单、哪些工位该降速、哪些工位要加人抢产能,完全是两个逻辑。你要是MES跑完排产就不管了,大概率还是逃不开瓶颈堵死、非瓶颈闲死的老问题。中小工厂做工业约束控制别上来就砸钱
说实话,很多中小工厂一听见“数字化”“控制”就怕,觉得肯定要花几十万上百万上系统才能搞。根本不是这么回事。
我给中小工厂三个可直接落地的小步骤:
💡 第一步:先找瓶颈,花三天时间,每天下班统计每个工位门口的待加工存量,存量超过两天产量的,就是真瓶颈,别靠经验猜。 ✅ 第二步:给非瓶颈定死产量上限,日产量最多不能超过瓶颈日产量的1.1倍,超过就停线转产,绝对不许瞎造堆货。 ❗ 第三步:每周重新确认一次瓶颈,订单变了、原材料换了、甚至工人请假多了,瓶颈都会变,别抱着去年的老经验不放。别追求所有工位100%利用率。很多老板看着工人闲半个小时就心疼,觉得亏了。我告诉你,闲出来的那点人工成本,比堆一堆卖不出去的在制品便宜一万倍。
浙江温州有家做定制实木家具的老板,前两年接了一批网红款的订单,怕赶不上交期,让所有开料机24小时不停转,开出来的板材堆得车间里连叉车都过不去。结果喷漆房产能就那么大,三个月出不完,客户等不及直接退单,板材放了一年全都受潮变形,一百多万的料直接废了。
要是他早懂工业约束控制,让开料机跟着喷漆房的节奏走,哪会亏这么多?
搞工业这么多年,我最大的体会就是,很多时候赚不赚钱,不是看你买了多少新设备,铺了多大厂房,就是看你能不能把这些不起眼的细节控住。约束控住了,产能是你的,利润也是你的。
相关推荐
-
风筝线里的小秘密
五岁的林小满举着半块啃剩的红薯,蹲在院子角落看蚂蚁搬家时,忽然抬头对正在晾衣服的妈妈说:“我们做一只会飞的红薯吧。” 阳光刚好落在她沾着薯泥的鼻尖上,像颗亮晶晶的小露珠。妈妈的晾衣架顿了顿,肥皂泡顺着衣绳滑下来,在青砖地上碎成一滩小彩虹。 那天下午,储物间的旧木箱被翻了出来。里面藏着爸爸年轻时扎的蝴蝶风筝,竹骨已经发脆,蓝底白花的绢面也褪成了淡灰色。小满用手…
-
等离子切割:钣金厂老师傅私藏的实操干货与避坑指南
干了三十年钣金下料,见过太多厂子把好设备用成废铁,尤其是等离子切割,多少新手上来就瞎调参数,切出来的渣挂得比猪膘还厚,最后还骂设备不行。 为啥你家等离子切割切不透还总挂渣?多半是这几个参数错了 干我们这行,都知道等离子切割的核心,就是参数匹配板材。没有万能参数,说出来就能用的都是瞎扯。 很多人第一反应就是电流越大越好,切得越透越快。真不对。10mm的普通碳钢…
-
单件流,不做拉倒一做就套牢?
那天去供应商工厂,生产经理老李神秘兮兮地把我拉到一条线体前,压低声音说:“看,我们刚改造的单件流,牛逼吧?”我扫了一眼就胃疼——十几个工位,每个工位旁边堆着至少七八件在制品,操作工慢悠悠地从一堆里挑一件,干完又扔回另一堆。这他妈叫单件流?这不就是“单件摆放”嘛。 单件流的核心不在“一件”,而在“流”。可惜大多数人只学会数数,没搞懂流动。你要是也以为把批量改成…
-
仓库里的 “打工人” 起义:当机器人抢了叉车司机的下午茶
想象一下这样的画面:昏暗的仓库角落,堆垛机正精准托起三层楼高的货箱,机械臂像灵活的大厨颠勺般分拣包裹,而曾经围着叉车转的老张,正坐在监控室里嗦着泡面 —— 这不是科幻电影片场,而是当下仓储自动化浪潮里最寻常的日常。那些曾经被戏称为 “搬砖圣地” 的仓库,如今正悄悄进行着一场没有硝烟的 “职场革命”,主角们是一群不用发工资、不用休年假、还能 24 小时连轴转的…
-
PCBA 加工厂:电子产业稳健发展的核心力量
在电子设备高度普及的当下,PCBA 加工厂如同电子产业的 “骨骼锻造厂”,为各类智能设备提供关键的硬件支撑。从我们日常使用的智能手机、笔记本电脑,到工业生产中的自动化控制设备、医疗领域的精密诊断仪器,几乎所有电子终端产品的核心功能实现,都离不开 PCBA(印刷电路板组件)的稳定运行。这类加工厂通过将电子元器件精准焊接、组装到印刷电路板上,赋予了冰冷的电子元件…