
为什么很多工厂的工业量化指标成了摆设?
问题出在哪?绝大多数工厂,从一开始就把工业量化指标的定位搞反了。很多人把它做成了事后统计工具,做给老板看,做给审计看,做给来参观的客户看,就是没做给一线管生产的人看。你月底算出来整个工厂OEE是82%,那又怎么样?上个月三号工位出的那批不合格品,已经拉去回炉了,钱早就亏了,你再算出来指标有什么用?
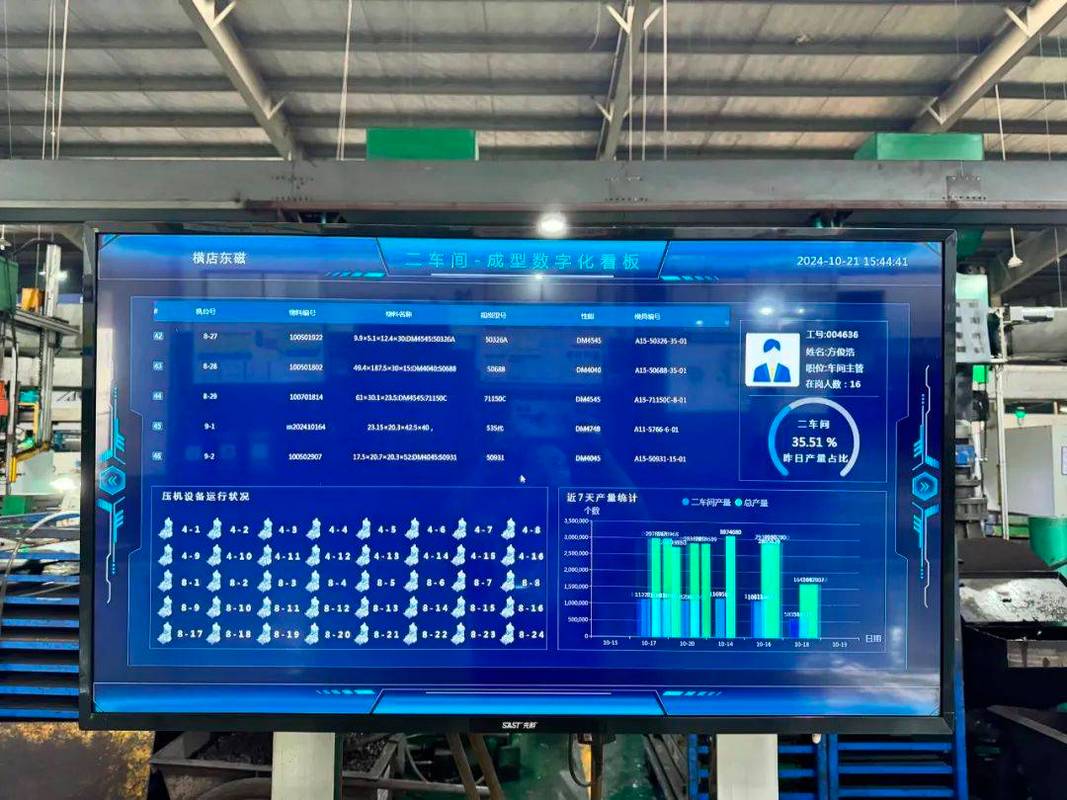
问:我们工厂现在每天都出生产日报,OEE、人均产出、不合格品率全有,算不算用好了工业量化指标?
答:不算。绝大多数工厂的日报指标,都是给财务核算工资成本用的,不是给生产经理调过程用的。你每天统计的单位产出,是整个工厂的平均,还是每个班次每个工位的波动?有没有把不合格品的损耗拆分到具体设备具体操作工?大多数工厂都做不到这一步,数字是死的,自然变不成钱。
真正能用的工业量化指标,要符合三个核心原则
我跑过近百家不同规模的制造工厂,总结下来,好用的指标,都踩中了这三点。
- 💡 第一,指标要和一线的直接收益绑定,不能全是给高层看的虚数。
你搞设备综合效率OEE,别只算整个工厂的总OEE,拆分到每个班组,每个月班组OEE达标,所有人多拿三五百绩效,不达标就扣,一线自然会盯着指标调,不用你天天追在屁股后面催。 - ❗ 第二,指标颗粒度要匹配你的管理能力,绝对不能贪多。
我见过一个三十人的小机加工厂,老板赶时髦搞了二十七个工业量化指标,每天三个统计员光填报表就要花两个多小时,本来人工就不够,这下更乱了。说实话,百人以下的中小工厂,就抓三个核心指标就够:单位标准工时产出、工位不合格品率、原材料利用率,盯紧这三个,够你降10%以上的成本。 - ✅ 第三,指标要能触发动作,不能只是摆着看的数字。
说白了,指标变红色的时候,得有人立刻去处理,不是等月底攒一堆问题再一起算账。比如机床的单位加工能耗,只要比基准值高5%,立刻弹提醒给当班维护,一查要么是刀具磨了,要么是油路堵了,提前处理,既省电费又少出废品。
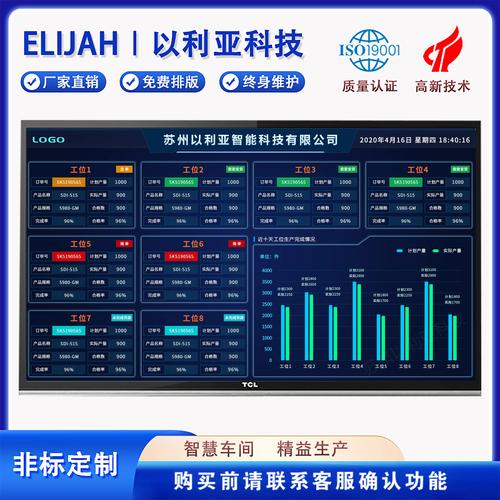
问:我们工厂是多品种小批量生产,不同产品的加工难度和工时差很多,工业量化指标该怎么统一衡量产出?
答:这绝对是离散制造最常见的痛点,很多工厂踩坑就踩在这里。别用人均总产值这种虚指标,换个思路,用标准工时达成率。每个产品在投产前,就根据工艺定好标准工时,每个班次不管做什么产品,都算总共完成了多少标准工时,一下子就能横向对比出不同班组不同工位的效率,完全不受产品大小、原材料价格波动的影响,真实得多。还有不少工厂现在把切换产线的换模时间也做成单独的量化指标,绑定到班组绩效,换模时间半年降个三分之一太正常了。
近年工业量化指标落地的新变化
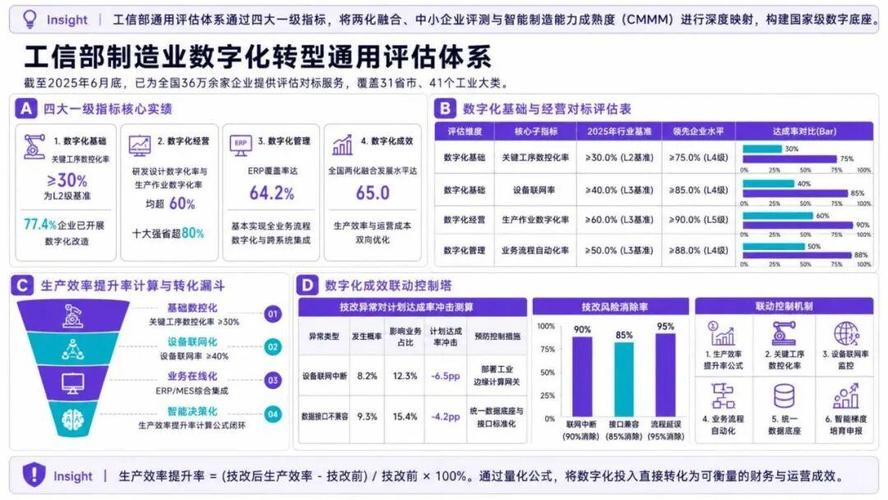
这两年跑工厂,明显感觉到大家对工业量化指标的思路变了,不是以前那种自上而下拍脑袋定指标了。
第一个变化,就是指标从工厂内部延伸到了供应链端。以前很多工厂只算自己生产环节的指标,现在把供应商来料的百万缺陷率、来料不合格导致的停线时长,直接做成量化指标和供应商的结算挂钩,迟到一分钟扣多少钱,不合格率超标的扣多少点货款,倒逼供应商自己把好关,比你开十次供应商质量大会都管用。上个月我去苏州一家做新能源电池结构件的工厂,他们就把这个指标落地,半年时间,来料不合格导致的停线时间降了七成,原材料整体损耗降了四个百分点,实打实省了两百多万。
第二个变化,就是中小工厂也玩得起了,不像以前只有万人大厂能搞。现在便宜的物联网采集模块几十块钱一个,装在机床上就能自动采数据,不用花大价钱定制系统,花几万块钱就能把核心设备的指标管起来,门槛低了太多。
不过话说回来,不管工具多先进,核心逻辑没变。工业量化指标本质上就是帮你把工厂里看不见的浪费,变成看得见的数字,然后有人盯着改,就这么简单。别搞花架子,别为了做数字化而做数字化,指标能帮你多赚钱少踩坑,就是好指标。对吧?
相关推荐
-
车间里的 “智慧革命”:智能制造如何重塑生产肌理
走进长三角地区一家精密零部件工厂的车间,曾经此起彼伏的机械轰鸣声变得低沉有序。几条银白色的机械臂在轨道上灵活滑动,末端的传感器如同精准的指尖,将直径不足 2 毫米的轴承稳稳嵌入齿轮凹槽。操作台旁,工程师李默正盯着面前的电子屏幕,上面跳动的数据流实时呈现着每台设备的运行参数,与十年前他刚入职时满车间奔波巡检的场景截然不同。这种悄然发生的改变,正是智能制造渗透传…
-
当韧性成为生存底线——供应链不可能三角的破局时刻
去年8月,我们一条德国进口的精密磨床主轴,卡在汉堡港整整47天。47天。 生产线差点停摆。那段时间我每天睁眼第一件事就是查船讯网,看那艘船的图标动了没有——说实话,那种无力感,没经历过的人没法懂。 后来我们复盘,问题出在哪?不是没备件。而是所有关键备件都压在同一个欧洲供应商手里。而且物流路线单一,清关节点毫无缓冲。这就是典型的供应链韧性缺失——不是效率问题,…
-
搞懂测量系统分析(MSA):别让你的制程管控输在数据上
很多工厂花大价钱上自动化、搞SPC、推六西格玛,最后还是出质量问题,溯源一查,问题根本不在制程——是你测出来的数据本身就错了。我去年碰过一家做涡轮增压壳体的汽配厂,给国内主机厂供货,连续三批关键尺寸CPK不达标,老板急得换了制程工程师,换了新刀具,甚至换了一台加工中心,CPK还是达不到要求,光返工就花了小两百万。最后请人过去查,才发现用了三年的三坐标测头已经…
-
把日子过成诗,其实从搞定家居这些小事开始
说起家居,可能有人觉得就是买些家具摆家里,凑活能住就行。但其实不是这样的,每天待得最久的地方就是家,那些藏在细节里的小布置、小改造,慢慢就能把普通的屋子变成让人一进门就放松的港湾。就像我之前租的小单间,一开始墙是惨白的,家具也只有房东留下的旧衣柜,下班回去总觉得少点烟火气。后来慢慢琢磨着改,现在每次推开门,都忍不住感叹 “哇,这才像我的地盘”。 先说说墙面吧…
-
那些藏在代码里的温柔
手机屏幕亮起时,外婆总习惯先把老花镜往鼻梁上推一推,指尖在玻璃表面轻轻划过,找到那个带着小太阳图标的视频通话软件。她的手指关节有些变形,是年轻时做太多农活留下的痕迹,每次点击屏幕都要比旁人多花半秒时间。可只要画面里出现外孙笑着挥手的模样,她眼角的皱纹就会像被春风吹过的湖面,一层层漾开温暖的弧度。 这是我在老家做客时常见的场景。曾经,外婆和住在大城市的外孙之间…

