很多工厂老板一聊起设备,张嘴就是我稼动率做到八十多九十,了不得。
其实呢?全是水分。
你只是算了设备开没开机,藏在开机器背后的一堆损失,半毛钱都没算进去。
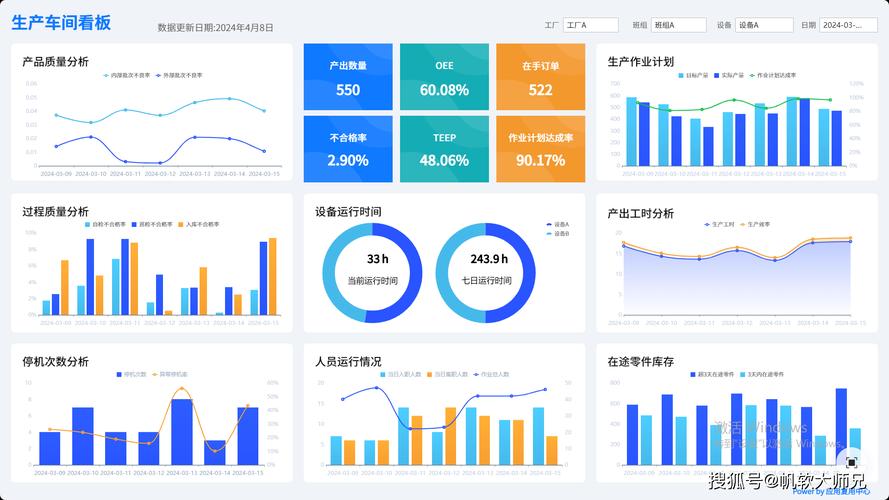
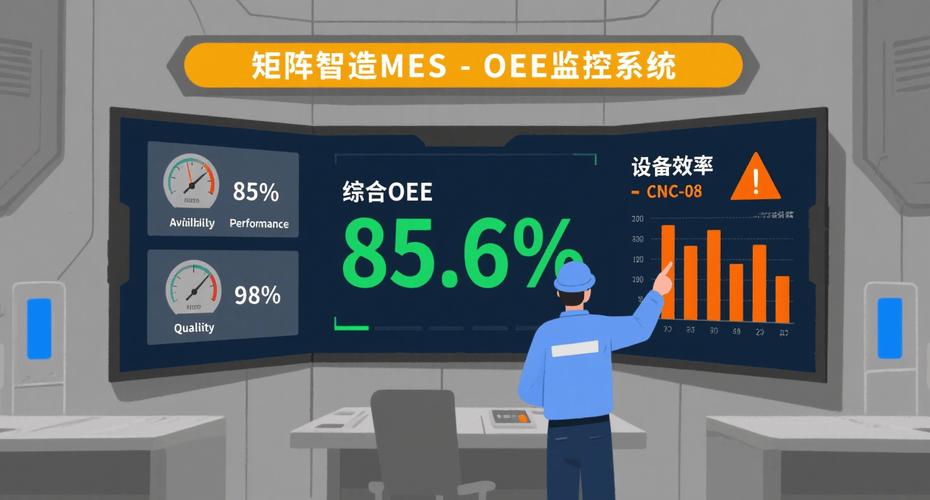
设备综合效率(OEE)就是干这个的——把藏着的隐形成本扒出来,放到你脸上。
大部分工厂算稼动率,就是“开机时间/总工作时间”。只要机器转着,不管转得快还是慢,不管做出来的东西好不好,全算有效产出。
这能准吗?
举个例子,机器额定每分钟做10件,你为了防刀具崩裂,开到每分钟6件,机器一直转,稼动率算100%,实际一半的产能没了。
或者,机器转了一上午,出了10%的不良品,全部要回炉,稼动率还是算100%,浪费的水电人工材料,全当没发生。
问:很多人说OEE就是换个包装的稼动率,本质上没差?
答:差得远了去了。设备综合效率(OEE)的核心是三个指标相乘:可用率×性能率×合格率,三个维度卡死所有损失。
可用率算的是停机损失——不管是计划内换模保养,还是突发故障停机,只要停了,就扣。
性能率算的是速度损失——本来能开100码,你只开60码,不管是什么原因,直接扣。
合格率算的是不良损失——做坏的东西,白瞎的工时能耗,直接扣。
三层扣下来,真正的有效产出才多少,一眼就看明白。上个月我跑东莞大朗那家做汽车零配件的冲压厂,老板说新线稼动率88%,够能打了吧,算完OEE才52%。吓了他一跳。
哪里来的损失?每天换3次模,每次换2小时,一天8小时开工,光换模就占掉一半可用时间,再加上降速生产,再扣掉不良,直接砍半。一年大几百万的产能,就这么偷偷溜走了,他之前半毛钱都不知道。
十几年前的OEE算法,是给大批量流水线用的,计划停机直接从统计时间里拿掉,只算非计划停机。
现在呢?90%的国内制造工厂都是多品种小批量,换模换线本来就是日常,计划停机里藏了大把可优化的空间,拿掉不就算不准了?
2024年最新的实践,都在算
问:我们就是十几个人的小工厂,没上SCADA系统,玩得起设备综合效率(OEE)吗?
答:太能了。OEE又不是大厂专属的花架子,核心是算清楚损失,不是买系统。拿个Excel就能做,每天花10分钟记四个数:
✅ 当天计划运行时间
✅ 实际停机时间
✅ 实际产出数
✅ 不良品数
套公式算一遍,10分钟的事,比你喝一杯茶的时间都少。很多小厂嫌麻烦不肯算,亏的都是自己口袋里的钱,犯不上。
第一个坑,就是把OEE当成KPI死命往高了冲,非要干到85%以上才算合格。
说实话,不同的工厂底子不一样。大批量流水线,OEE85%以上很正常。你一个多品种小批量的机加工厂,每天换三四次线,OEE能做到65%已经是一流水平了。硬要提OEE,怎么办?减少换线次数,加大批量,库存堆得吓死人,现金流直接拖死,OEE数字好看了,公司没了,有啥用?
💡 OEE是给你找问题的放大镜,不是用来贴墙的奖状。你要做的是找到OEE里损失最大的那块,改了就行,不是追求满分。
第二个坑,用OEE罚工人钱。
很多工厂搞完OEE,算出来低了就扣班组工资,结果呢?工人开始造假,停机不算停机,不良改数,最后OEE数字好看,损失一点没少,完全白玩。
❗ 这条红线千万别碰。OEE是给管理层找问题的,不是用来逼一线工人的。设备老化该换不换,换模流程没优化,那是管理层的问题,怪工人干什么?
不过话说回来,只要你不踩坑,OEE给你带来的收益真的是立竿见影。还是说回大朗那家冲压厂,算完OEE发现换模损失占了快40%,干脆花了两周改快速换模,把换模时间从2小时降到45分钟,再把降速生产的问题解决,OEE直接升到68%,没买新设备,没加人,一年多做了一千多万的产能,纯利多了小两百万,这不香吗?
别整那些花里胡哨的数字化概念,有空拉出来你家一两台核心设备,算一遍设备综合效率(OEE),说不定就能挖出来几十万上百万的隐形成本。
不信你试试。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:别被平均数据骗了:设备综合效率(OEE)帮你挖到工厂隐形成本 https://www.dachanpin.com/a/tg/69777.html