很多工厂老板、质量负责人第一次接触统计过程控制(SPC),第一反应都是:客户要审核,不得不做。
我跑过不下一百家制造工厂,见过太多花了十几万上SPC系统的厂,最后系统变成了电脑桌面上一个永远不会点开的图标。报表自动生成,CPK算得漂漂亮亮,从来没人看过数据背后的异常。
真的太浪费了。
,不是统计。
它不是用来给别人看的,是帮你自己省钱的。
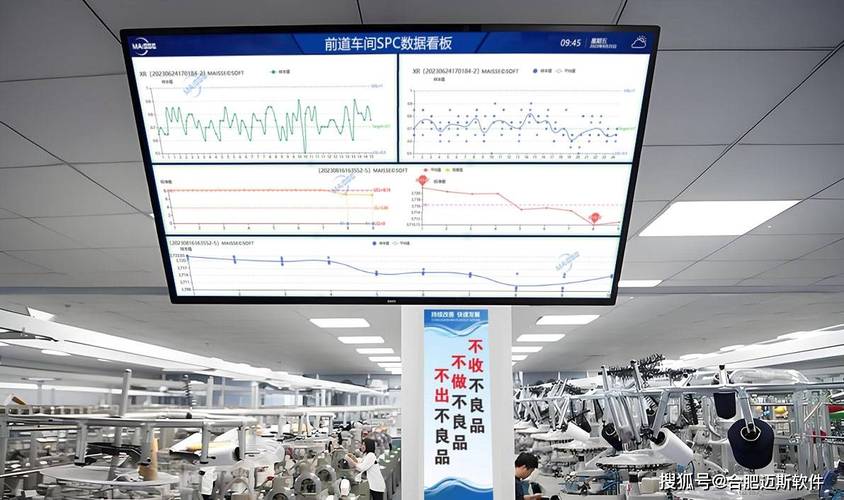
现在都喊智能制造,很多工厂花大价钱上了传感器、连了设备,采了一堆数据存在服务器里落灰,就是不会用。SPC就是把这些零散的生产数据,变成能提前预警的工具——帮你在批量报废发生前,就发现过程的异常波动。
问:我们工厂已经上线MES系统了,还需要单独做统计过程控制(SPC)吗?
答:MES管的是生产流程排程、数据采集和成品追溯,核心是记录“发生了什么”。SPC管的是过程异常预警,核心是告诉你“什么不对劲,将要出问题”。就好比你开车,MES告诉你现在时速100公里、油耗8个油,SPC会在你胎压掉了、发动机转速异常的时候立刻亮红灯响警报。很多MES确实带基础的SPC模块,但大多只是生成报表满足审核,不会做深度的异常分析和闭环跟进,这块单独落地,回报比非常高。
问:我们是几十人的小工厂,多品种小批量生产,做统计过程控制(SPC)是不是成本太高划不来?
答:放在十年前,这话没错,那时候SPC都是千人规模的大厂才玩得起,一套系统几十万,还要养专门的工程师。现在不一样了,SaaS化的SPC工具几千块一年就能用,操作也简单,换型生产的时候改一下控制限就能用,哪怕一个批次只生产几十件,也能监控核心特性的波动。说实话,小工厂抗风险能力差,出一次批量报废,大半年的利润就没了,花这点钱买个提前预警,怎么算都赚。
不过话说回来,哪怕是大工厂,落地SPC踩坑的也一抓一大把。
💡 只抓关键特性,别贪多
很多工厂上来就要把所有工序、所有尺寸参数都录入SPC,最后QC每天光填数据就要花两三个小时,工人嫌麻烦,要么瞎填数据,要么干脆不用。正确的做法是,先挑出你工厂过去一年出问题最多、报废成本最高的2-3个工序,每个工序只抓1-2个核心特性,先跑通,看到效果再说。
❗ 把预警放在第一位,报告放在第二位
很多工厂上SPC,就是为了月底出一份质量报告给老板看。这完全搞反了顺序。SPC最值钱的功能,就是
。去年我接触过一个江苏的汽车线束加工厂,用SPC监控压接端子的拉拔力,系统提前2天发现拉拔力的波动慢慢靠近控制限,查下来是压接模具有轻微磨损,提前更换,避免了整整1800件成品报废,算算损失小几十万,这一下子就赚回了三年的SPC投入。
💡 做傻瓜化的操作,别堆专业术语
很多工程师做SPC,喜欢把一堆控制公式、标准差计算扔给生产线组长看。人家一天要管十几台机器,接十几个电话,哪有空给你算这个?现在的SPC工具都做了可视化,异常了直接亮红灯,弹出提示“请检查模具磨损”“调整注塑压力”就够了,一线工人能看懂会执行,才是真的落地。
第一个坑:为了过审核改数据。
为了让CPK达到客户要求的1.33,故意删掉异常点,改数据做假报表。骗得了客户,骗不了自己,该出问题还是出问题,最后亏的还是你自己的钱包。
第二个坑:预警发了没人跟进。
系统报警了,生产线组长忙着赶产量,假装没看见,质量部门也不跟踪闭环,最后SPC还是个摆设。解决这个问题其实不难,把SPC异常响应纳入生产线的考核就行,出了异常谁处理,什么时候处理,写清楚,不难。
第三个坑:一开始就追求完美覆盖。
上来就要全工厂全工序上线SPC,搞了大半年还没上线,最后老板没耐心,团队没动力,项目直接黄了。不如先拿问题最多的工序试点,3个月出效果,拿到结果再一点点推广,成功率高太多。
说句掏心窝子的话,现在工业圈都在追新概念,什么工业4.0、大模型、数字孪生,追来追去,很多工厂连最基础的过程质量控制都没做好。统计过程控制(SPC)是几十年的老工具了,但真用好了,就是你工厂降本增效最划算的一笔投资。别把它当面子工程,真用起来,你会发现它有多香。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:搞懂统计过程控制(SPC):别再把它当应付客户的工具 https://www.dachanpin.com/a/tg/69790.html