田口方法到底比传统方法好在哪?
传统的质量思路,是「出问题再救火」:批量生产完抽测,不合格就返工报废,把质量寄托在后期检验上。田口方法从根上反过来,把质量「设计进产品」里,靠设计降低生产过程中各种不可控波动的影响。 问:田口方法就是实验设计对不对?我们厂已经做DOE很久了。 答:很多人搞混这俩。DOE是通用的实验设计工具,田口方法是一套完整的质量开发体系,核心是稳健性设计——你不需要花大价钱完全消除原材料波动、环境变化、操作误差这些「噪声因素」,只要调整你的设计参数,让产品性能对这些噪声不敏感就行。 举个最简单的例子,同样做一个塑料结构件,传统方法找最优参数的时候,只看在标准实验室环境下性能合格就行,到了车间,温湿度变一点,原材料纯度变一点,性能就掉下来。用田口方法找的最优参数,哪怕这些波动都存在,性能依然稳定。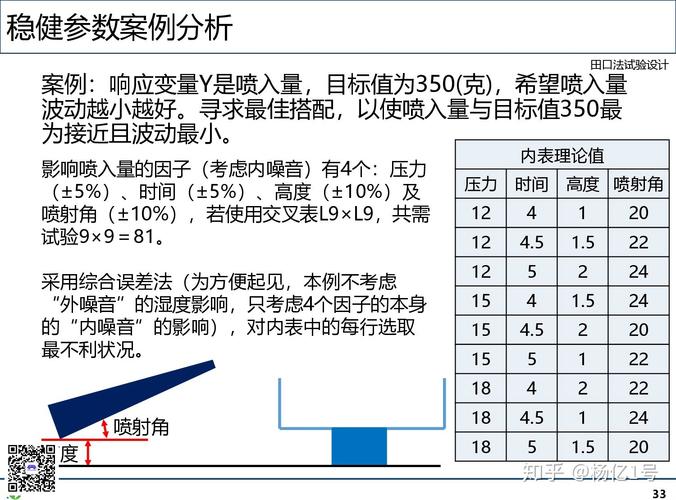
现代制造中田口方法的真实落地
去年我接触过一家给新能源车企供电池Pack的零部件厂,之前一直被密封漏液的问题卡脖子。 原来他们的试错方法:换不同品牌的密封胶,改一次参数做一批测试,前前后后做了十几次实验,砸了二十多万进去,批量良率最高也就86%,还是有不少漏液不良流出。 后来他们用田口方法优化,只用了两周,九次实验就搞定了。怎么做的? 1. 💡 确定目标:把密封泄漏率控制在0.5%以下 2. ✅ 选出四个可控因子:涂胶量、固化温度、固化时间、粘接面粗糙度,每个因子设三个常用水平 3. ❗ 找出噪声因子:密封胶黏度波动、车间环境湿度波动,都是生产中没法完全消除的 4. 用正交表安排实验,只需要9次,比原来全因子实验的81次少了整整89% 最后算信噪比得到最优参数组合,试产之后良率直接冲到99.3%,哪怕密封胶黏度波动±10%,泄漏率依然稳定在0.2%以下。整个优化过程花了不到三万块,一年省出来的返工报废成本就有一百多万。 问:中小企业没人懂专业统计,能玩转田口方法吗? 答:真没你想的门槛高。现在连普通Excel都有现成的正交实验、信噪比计算模板,网上随便就能找到。现在很多工业互联网质量平台还直接把田口方法的算法嵌进去了,你只要填进实验数据,系统自动帮你出最优参数,连公式都不用你算。哪怕是几十人的小加工厂,只要有个负责工艺的技术员,就能做,成本比你瞎试错低太多了。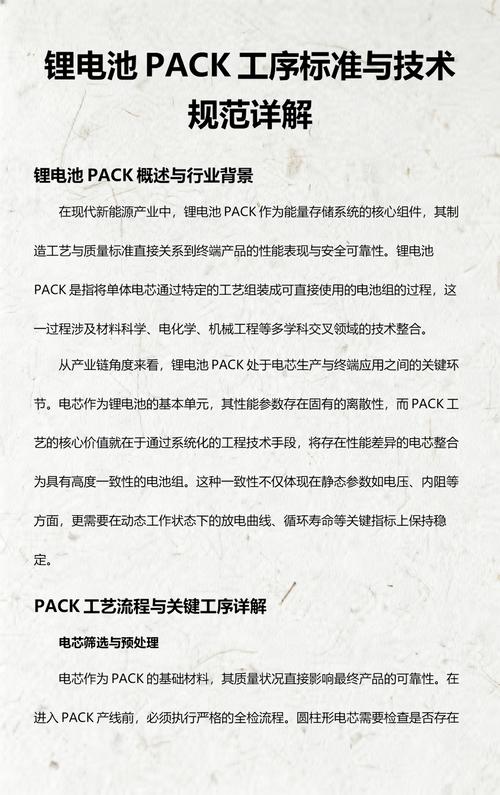
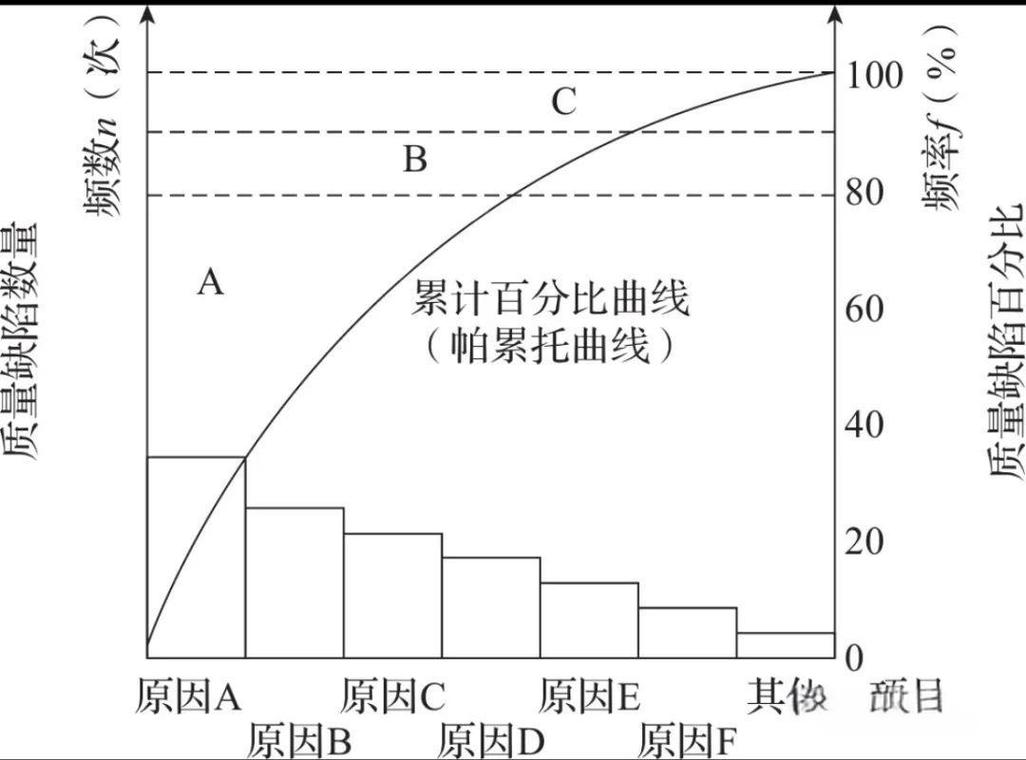
用田口方法一定要避开这几个坑
相关推荐
-
老陈的车间与 PCBA 的奇妙旅程
老陈在城南的电子维修车间已经待了十五年,斑驳的工作台上总摆着一台放大镜和几排颜色各异的电子元件。每天清晨,他都会先仔细擦拭工作台角落的一块蓝色电路板,那是他刚入行时修复的第一台工业设备的核心部件,而这块板正是 PCBA 的雏形。很多人路过车间时,都会好奇里面那些密密麻麻的线路和元件究竟有什么用,老陈总会笑着说:“这些小东西,可是撑起咱们身边大半电子设备的‘心…
-
墨色与光粒:3D 打印织就的造物诗篇
金属喷嘴在空气中划出细碎的光痕,如同书法家悬腕时笔尖未落的留白。当第一缕熔融的塑料丝轻盈地落在平台上,仿佛初春的雨丝吻过冻土,一道微弱却坚定的纹路就此生长 —— 这不是工业流水线的机械重复,而是一场用科技书写的造物仪式。3D 打印,这个诞生于数字时代的造物精灵,正以颗粒为墨、以程序为韵,将人类脑海中浮动的想象,编织成可触摸的现实肌理。 它打破了传统制造的桎梏…
-
工业大数据:别被概念忽悠了,看看车间里到底怎么用
去年参观一家汽车零部件厂,生产副总老李指着中控室大屏跟我讲:“你看,这上边几十个参数实时跳动,是不是以为我们数字化搞得很棒?” 他顿了顿,叹了口气,“屁咧,这数据堆起来三年,真正用上的不到一成。” 这句话让我记到现在。工业大数据,这词儿热了多少年了,各种峰会、白皮书,PPT 上画得天花乱坠,但一落地——往往是另外一回事。 不过话说回来,也有真的做出了名堂的。…
-
机器学习质量检测:别再被PPT骗了,这才是工厂里的真相
去年帮一家汽配厂看产线,质检主管老周一脸愁容。‘花了两百万上的AI检测系统,漏检比人眼还离谱!’他拍的桌子嗡嗡响。 我凑近显示屏——模型正把一道细微的划痕标记为OK,而旁边仅0.2毫米的毛刺却被疯狂报警。老周叹气:‘训练时说准确率99.5%,一上线就这德行。’ 说实话,这不是个例。太多工厂被‘机器学习质量检测’的概念冲昏头脑,却栽在数据、环境、和流程的暗坑里…
-
跨境电商:全球化贸易中的实践要点与风险应对
跨境电商作为连接不同国家消费者与商家的贸易模式,已成为全球商品流通的重要纽带。其运营过程涉及多个复杂环节,每个环节的决策与执行都直接影响业务的稳定性与盈利能力,需要从业者以严谨态度对待每一个细节,避免因疏忽导致的经营风险。 选品是跨境电商运营的核心起点,直接决定商品在目标市场的接受度与销售表现。从业者需深入研究目标市场的消费习惯、文化背景、法律法规以及市场竞…