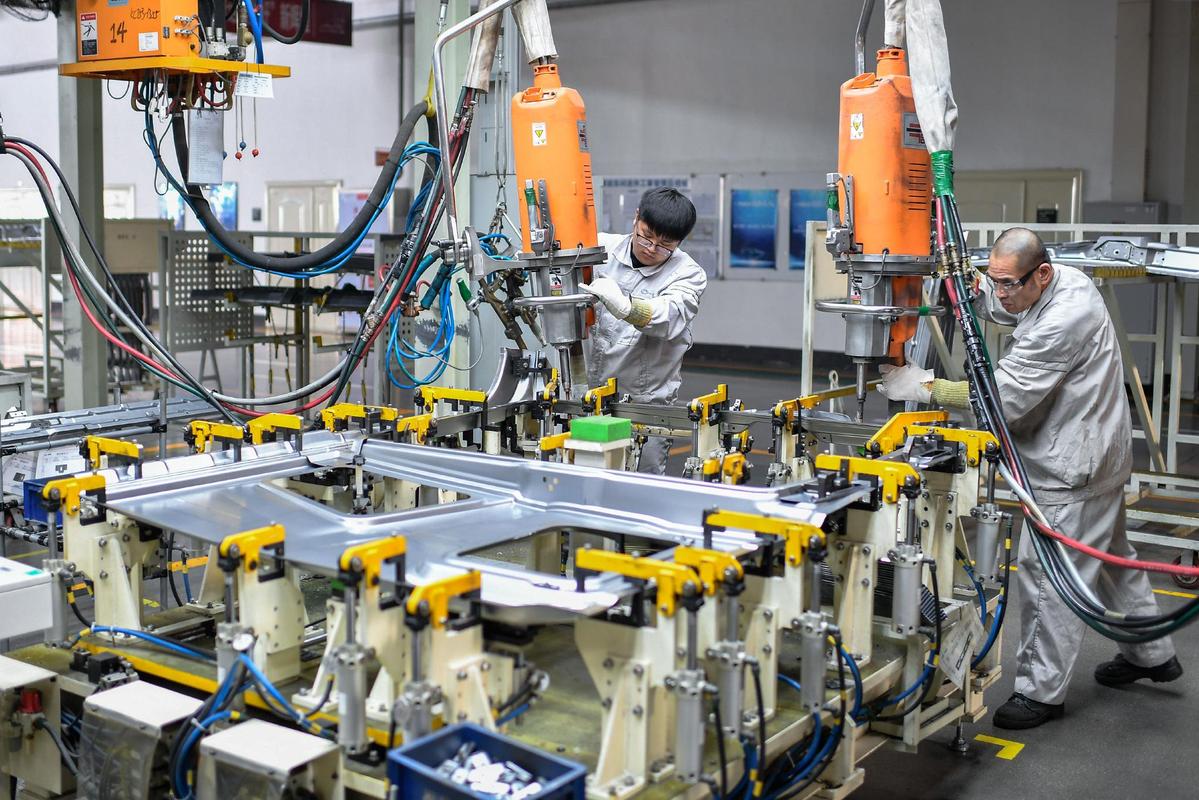
跑过生产车间的人都懂。满车间的传感器、PLC、工业机器人,挤得满满当当,要让它们协同干活,得连在一起对吧?
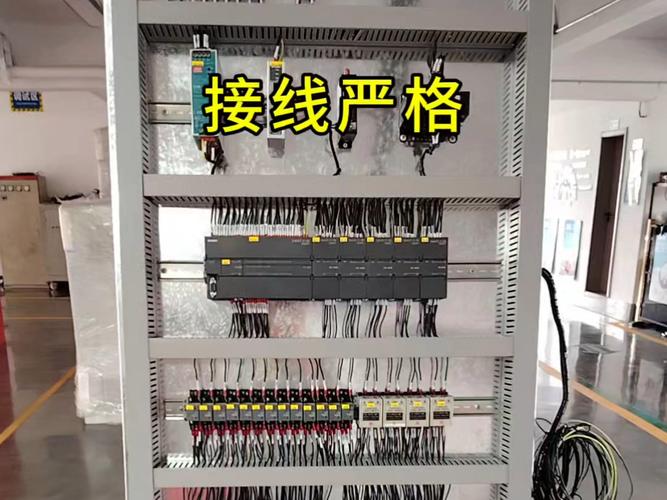
早年改个工位,光拉硬接线就要一个星期,电工蹲在线槽里爬一天,出来浑身是灰,手上全是口子。疯了。
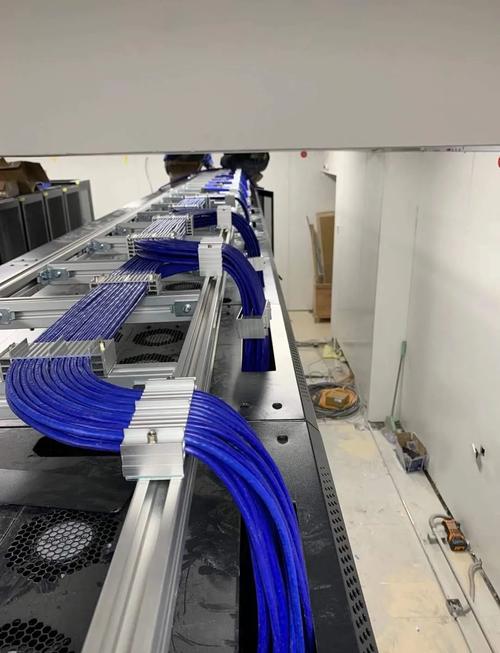
在工业现场总线普及之前,工业设备通讯基本靠点对点硬接线,一个设备一根线接到中控,几十个上百个点,线堆得像乱麻,出了问题查故障,要一根一根量,半天找不到问题在哪。
我去年去东莞一家汽配厂看老车间改造,带班电工跟我吐槽,光拆线就拆了三天,饭都顾不上吃。
改完之后换成工业现场总线,一根缆线串起所有现场设备,布线成本直接砍了七成不止,改工位改工艺流程,不用动线,软件上改下参数就完事。
省下来的不止是线材成本,还有大把的调试维护时间。
问:现在工业以太网都普及了,工业现场总线是不是很快要被淘汰了?
答:还真不少人问过这个问题,很多人把工业现场总线和以太网对立起来,其实广义上现在的工业以太网本身就是工业现场总线的一个分支。就算是传统的PROFIBUS、Modbus RTU这类老牌总线,在很多对
要求极高的场景,比如高速包装线、运动控制平台,稳定性比普通商用以太网好太多,而且采购维护成本极低,不少十年的老设备现在还跑的稳稳的,完全没替换的必要。
问:新手工程师刚接触工业现场总线,最容易踩什么坑?
答:最容易踩的坑就是不重视屏蔽和接地。很多人觉得只要能通信号就行,屏蔽层随便剪了扔了,接地也不按规范做,夏天车间干扰大的时候,动不动就丢包跳停,找问题找半天,最后发现就是接地没做好,白熬好几个通宵。
说实话,选型这件事,没有最好的,只有最适合的,不用追新追贵。我干了十几年,给大家整理个最实用的选型逻辑:
💡 普通阀门、温湿度传感器这类低速率信号采集,选Modbus RTU或者PROFIBUS-DP足够,成本低,生态全,随便找个电工都能调试维护。
❗ 高速运动控制场景,比如机器人关节、数控车床、飞剪设备,那直接上EtherCAT准没错,同步精度能到微秒级,目前还没什么能打的替代品。
✅ 汽车焊装、大型流水线这类对可靠性要求高的场景,PROFINET是目前的主流选择,西门子的生态配套全,备件好找,出问题半天就能搞定。
不过话说回来,早年工业现场总线山头林立,各大厂商搞自己的封闭标准,不同品牌设备互连成问题,差点把这条路走歪。现在早就不一样了。大部分新出的工业设备都支持多协议,实在碰到不兼容的,加个几百块的协议网关就能解决,不用太头疼。
很多人觉得工业现场总线就是个传信号的老东西,跟不上现在数字化的潮流,这真的错了。
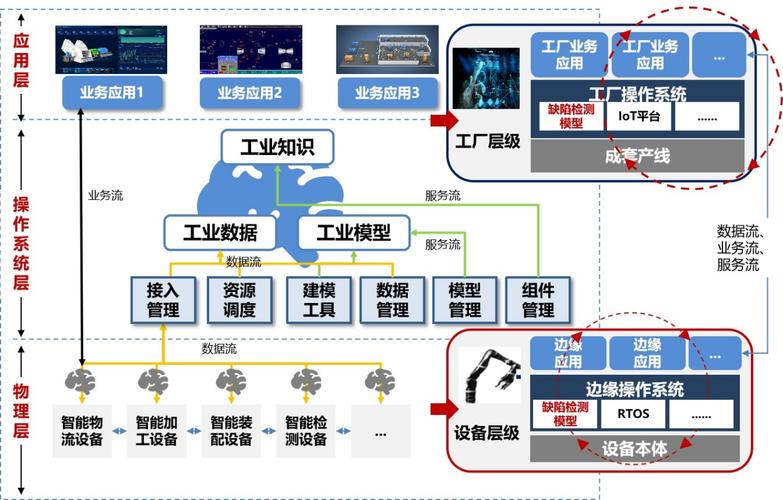
现在工厂搞数字化改造,第一步就是把设备的数据通起来,原来的硬接线只能传简单的开关量,要采设备的运行温度、负载、故障码这些数据,根本做不到。换工业现场总线之后,所有设备的实时数据能直接传到边缘控制器或者中控平台,不用再加额外的采集模块。
我上个月去宁波一家注塑机工厂,他们给二十台老注塑机做改造,就是把原来的硬接线换成PROFINET工业现场总线,现在每台机器的熔胶温度、射胶压力、开合模次数都能实时上传,还能做
,轴承温度一超标就自动预警,改造完半年,非计划停机时间直接降了42%,老板笑的合不拢嘴。
当然,也见过不少小工厂改造踩坑,贪便宜买那种没有资质的杂牌总线转换器,线也不按规范走,结果动不动就断网丢数据,最后全部拆掉重换,花了两倍的钱,太亏了。
工业这一行,一分钱一分货,基础设施的钱,真的不能省。
未来工业现场总线的方向其实很明确,就是和TSN时间敏感网络结合,把低速率的传感器信号和高速的机器人控制信号放在同一条总线上传,省去多网并存的麻烦,不过现在大部分工厂用不着追这个新,现有的成熟工业现场总线,稳稳用个十年八年完全没问题。
你去车间控制柜里摸一摸那根裹着屏蔽层的总线,就懂了。现在喊得震天响的智能制造,所有的大数据、AI分析,根儿都在这根看不见的线上。没它,一切都是空中楼阁。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业现场总线:为什么说它是智能制造的隐形骨架 https://www.dachanpin.com/a/tg/69808.html