
为什么高端制造都在换激光焊接工艺?
以前传统电弧焊、氩弧焊,焊厚板没问题,碰到薄板精密件,钛合金、铝合金这些难焊材料,一焊就变形,一变形就报废。早年我在南方车企做动力电池项目试产,那时候用手工氩弧焊焊电池壳体,十件废八件,老师傅连烟都抽不起,手稳成这样都没用,热变形摆在哪儿了。后来换了国产光纤激光焊,你猜怎么着?报废率直接掉到千分之三以内。
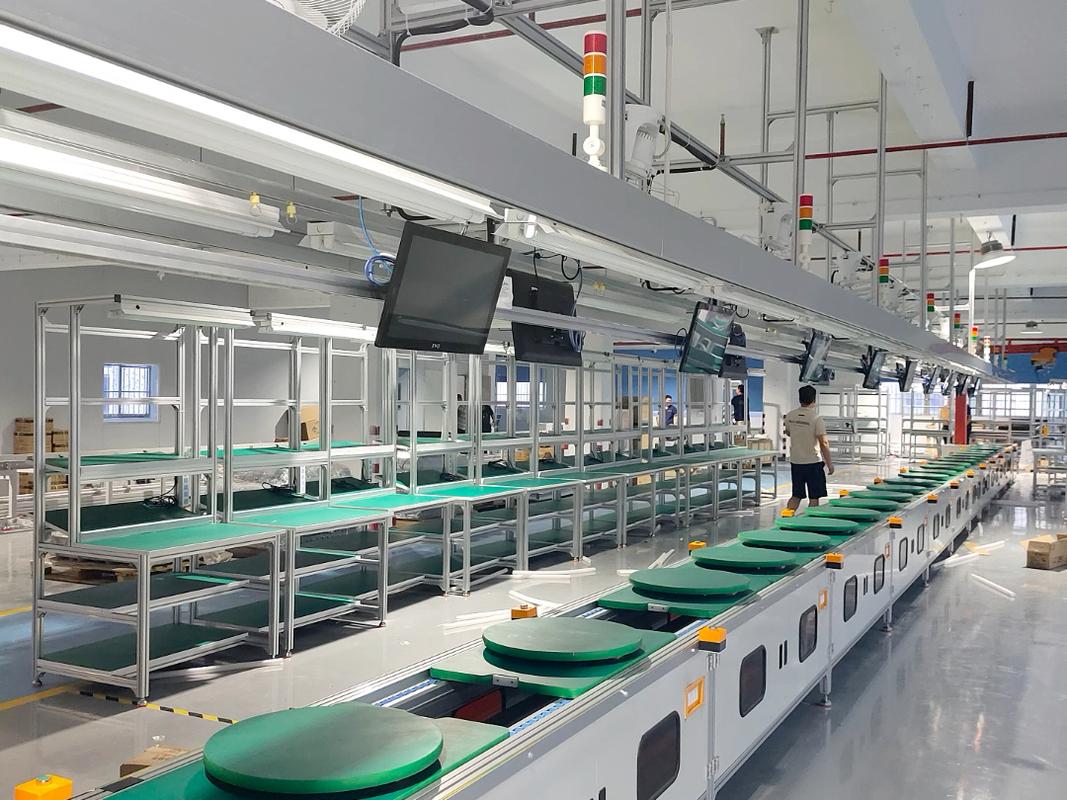
和传统焊接工艺比,激光的能量密度高度集中,热影响区不到传统焊接的十分之一,变形量能控制在微米级。就这一点,现在的新能源动力电池、航空发动机叶片、消费电子的精密连接器,离了它根本做不出来。
十年前激光设备贵得吓人,一套进口设备要几百万,中小企业碰都碰不起。现在国产激光器技术起来了,价格砍了三分之二还多,精度反倒更高,现在随便一个中小汽配厂都能装得起,性价比拉满。
问:激光焊接是不是只能焊薄板,厚件根本搞不定?
答:早几年确实是这个问题,功率不够,焊10mm以上的钢板得走好几道,效率低得不行。现在万瓦级甚至十万瓦级国产激光器都普及了,一次性能焊透30mm以上的碳钢,完全能满足压力容器、重型机械的结构焊接需求,早就不是薄板专属了。
抓准这几个细节,焊接良率直接提30%
我见过太多厂子,花几百万买了顶尖的激光焊接设备,结果良率死活上不去,老板天天骂工程师没用。其实真不是设备的问题,90%都是焊接工艺参数和前置工序没调好。给大家掏几个压箱底的经验:
- 💡 保护气不能瞎吹。很多人觉得只要有气挡住氧气就行,其实差远了。流量太大,直接把熔池吹乱,焊缝全是气孔;流量太小,挡不住氧化,焊缝发灰发脆,强度直接砍一半。一般焊不锈钢用纯氩就够,焊铝合金可以加10%到20%的氦气提升熔深,比例得拿自己的料试,不能照搬网上的参数。
- ❗ 焊缝对接间隙不能瞎凑。间隙不能超过板厚的十分之一,0.5mm的薄板,间隙超过0.05mm,焊出来就是凹坑,直接报废。很多厂子下料精度不够,又舍不得调切割机精度,最后锅甩给焊接工艺,这不冤枉吗?
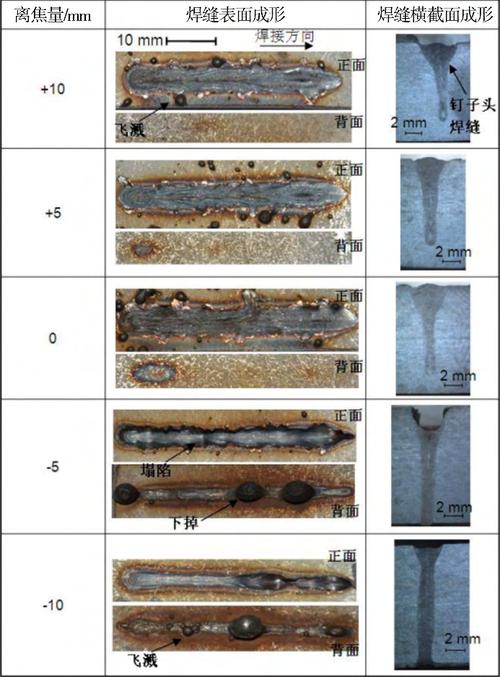
- ✅ 焦点位置差一毫米,结果天差地别。焊厚板追求焊透,焦点一般放在板材中下部;焊薄板密封焊接,焦点要放在表面偏上一点。就差一毫米,良率能差出一倍,别嫌麻烦,一定要试。
问:都说摆动激光焊比普通激光焊好,是不是一定要换设备升级?
答:真得看你做什么产品。如果是焊大间隙的汽车结构件,或者铜铝这种异种金属焊接,摆动激光确实好,焊缝宽,填充性好,强度更高还不容易出缺陷。但如果就是焊普通的动力电池连接片,要求速度快精度高,普通激光焊效率更高成本更低,完全够用,没必要跟风换。适合自己的,才是最好的。
焊接工艺接下来的风口,制造业从业者怎么抓?
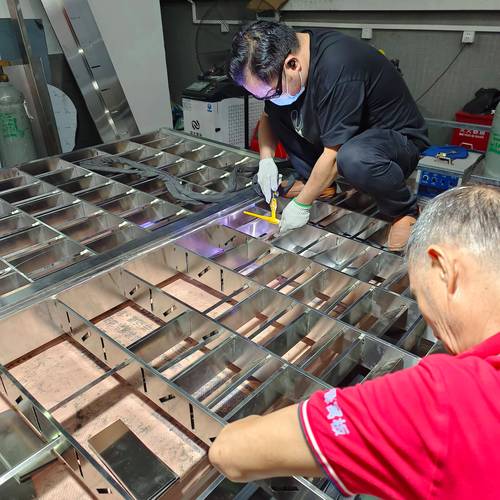
现在焊接工艺的变化真的太快了。AI自动调参,已经不是概念了,很多厂子已经用上了。以前老师傅调一套参数要大半天,现在把材质、厚度、性能要求输进去,几秒钟就出最优参数,新手操作工都能调出老师傅的水平。还有复合焊接工艺,比如超声激光复合焊,直接解决了铜铝异种焊接脆化的老问题,现在新能源电池的铜铝连接片,很多都用这个工艺,强度比传统焊接翻了一倍还多。
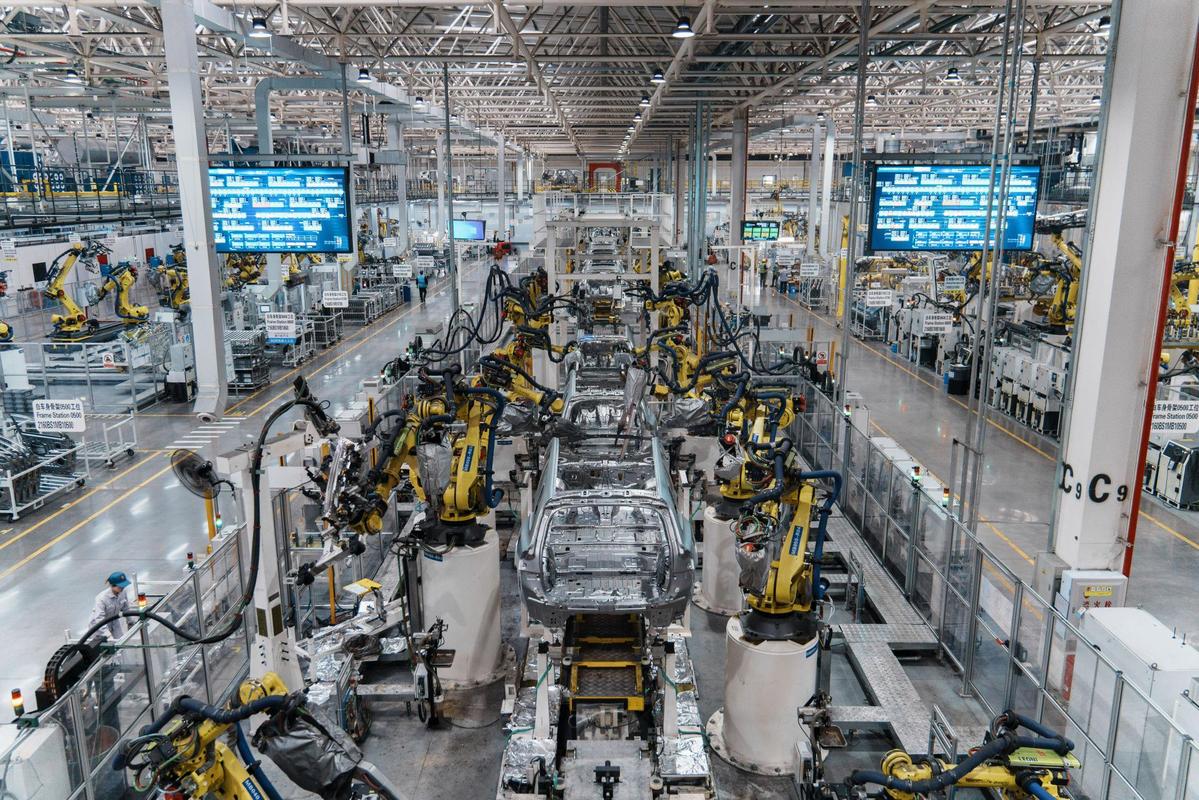
说实话,我干了这么多年,看着焊接从纯靠老师傅手艺,走到现在全自动化数字化,真的挺感慨。前两年去东莞一个民营汽配厂参观,整条焊接线没有一个操作工,机器人焊接完AI实时检测,有缺陷自动标记出来,良率接近百分之百,站在车间里真的挺震撼。
不过话说回来,不管技术怎么变,焊接的核心还是把两个东西牢牢固固接在一起,不管什么新的焊接工艺,概念吹得再好听,最后还是要看焊缝强度、密封性、耐腐蚀性,花里胡哨的没用。我见过不少厂子,跟风掏大价钱上什么新概念焊接,最后放在车间落灰,钱打了水漂,挺可惜的。
选焊接工艺,永远记住一点,先拿自己的产品打样试产,良率合格、成本能下来再批量上,稳一点,比什么都强。对吧?
相关推荐
-
快速换模(SMED)为什么你学了却用不好?——来自现场的真实复盘
SMED不是一套公式,是反常识的思维 我第一次搞SMED,是被逼的。2007年,我们的一条刹车片压制线,换一次模具要47分钟。客户要的品种越来越多,根本排不开。日本人来了,拿着秒表站在那里,不说话,只是看。后来他问我:为什么非得停机了才去取下一套模具?我愣住了…这不是天经地义吗?他摇了摇头。那个场景我记到现在。 SMED的全称是Single-Mi…
-
工业人工智能(AI)落地:工厂里真能用的,不是画饼的玩法
上个月跑珠三角调研,蹲在东莞一家汽配厂的冲压车间呆了两天,厂长拉着我吐槽,去年脑子一热花两百万上了”全栈工业人工智能(AI)系统”,现在除了每天生成一堆没人看的报表,啥用没有。机器该停还是停,次品该出还是出。钱打了水漂。 别扯虚的,工业人工智能(AI)得能解决真金白银的问题 现在外面吹工业AI的太多了,张嘴就是重构制造业,闭嘴就是全链…
-
工业无线通信(Wi-Fi 6/6E):车间里的“隐形光纤”,到底能跑多快?
半年前去南方一家锂电池工厂,车间主任指着天花板上一排AP跟我吐槽——“5年前装的Wi-Fi 5,现在每半小时断流一次,AGV到了转角就卡壳,画面卡成PPT。” 他拧着眉头,我也拧着眉头。那种老旧的工业无线网,延迟能飙上100ms,丢包率3%起步,别说远程控制,连读个PLC寄存器都心惊胆战。更麻烦的是漫游,终端从A区走到B区,丢包重连,起码2秒黑屏,操作工气得…
-
工业机器人正在重塑汽车工厂——一个老工程师的深夜碎碎念
上周去参观了一家新能源车企的焊装车间。说实话,我被震撼了——但同时也有些小小的失落。 那种感觉,就像看到自己带大的孩子突然长成了巨人。几十台六轴机械臂在密闭的玻璃房里上下翻飞,火花四溅,节拍快得让人喘不过气。整条线几乎看不到几个活人……我干了二十年设备调试,第一次觉得自己的手艺快要被扔进博物馆了。 可是,你猜怎么着?出了焊装车间,到了总装线,我差点笑出声来。…
-
政企信创采购时钟服务器厂家哪家好?国产化适配与高精度选型推荐
时钟服务器厂家哪家好?这个问题没有绝对统一的答案,因为不存在“最好”的厂家,只有与自身业务场景、安全要求和预算最匹配的选择。但对于当前大量政企单位、金融机构和科研院所的采购需求而言,一个明确的趋势是:在国产化替代和信创适配的大背景下,国内具备自主研发能力的专业厂家往往比海外品牌更具综合优势。本文基于精度指标、国产化适配、产品线覆盖和项目案例等维度,整理了一份…
