
为什么现在钣金加工的坑越来越多?
很多人固有印象就是,钣金加工不就是剪、折、焊三件套吗?能有什么技术门槛?这话放在十年前可能对,放在今天完全不对。现在新能源储能柜、医疗设备外壳、自动化机器人防护罩这些领域,对钣金的精度、强度、表面质感要求,早就翻了好几倍。 偏偏现在行业卷价格,很多小厂为了抢单,把能省的成本全省了。原材料换次料,工序偷着减,设备坏了舍不得换,报价比成本还低,靠后期增项赚钱。吃亏的全是下游客户。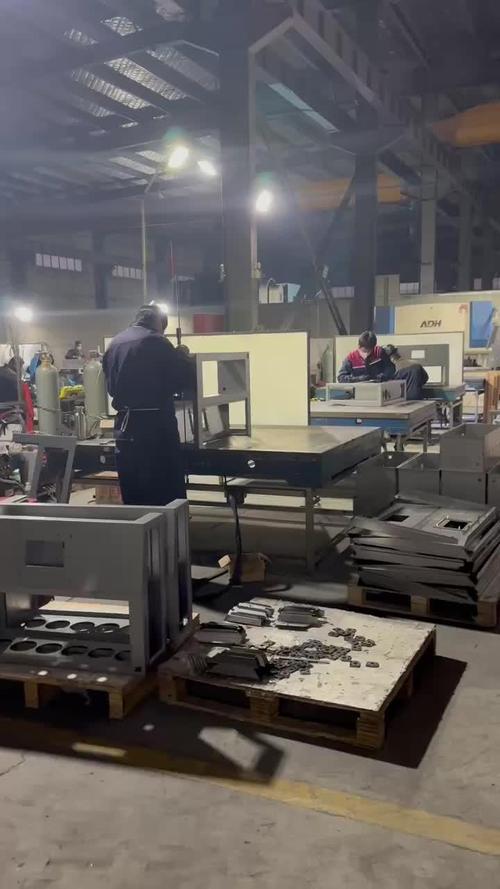
做好钣金加工的三个核心细节,九成厂做不全
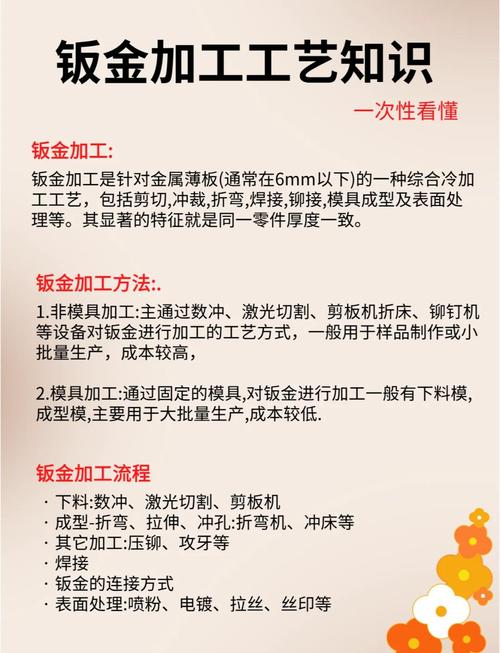
说实话,钣金加工拼的就是细节,大方向谁都懂,能把细节做全的真不多。我整理了三个最容易出问题的地方: 💡 下料预留公差:很多新手下料的时候,直接按成品尺寸下,忘了折边会让板材产生拉伸变形,折完总尺寸直接偏出公差范围,拼装的时候就是装不上。经验丰富的老厂,下料的时候会根据板材厚度、折边次数提前预留拉伸量,精度能稳定控制在0.1mm以内。 💡 折弯刀序规划:复杂的多折边零件,刀序错一步直接报废。我之前见过一个工厂,做一款八折的工控机柜,折完七步才发现最后一步折弯刀伸不到位置,整张1.5米的冷轧钢板直接废了,几万块的成本打了水漂。 💡 焊接去应力处理:大尺寸的钣金结构件,焊接后内部会残留应力,放两三个月自己就会慢慢变形,哪怕出厂的时候精度合格,客户收到的时候就超差了。正规厂做完焊接都会做振动去应力,就是多花小半天时间,稳定性差的不是一点半点。 问:钣金加工选激光下料还是传统冲床下料? 答:完全看你的订单属性和要求,小批量多品种的定制单,激光下料灵活,改孔改形状不用重新开模,综合成本更低。大批量的固定形状零件,冲床的加工效率比激光高三倍以上,单位零件成本更低。如果对孔壁粗糙度、小孔精度要求高,优先选万瓦级光纤激光,切出来的孔几乎不用二次打磨,质感好太多。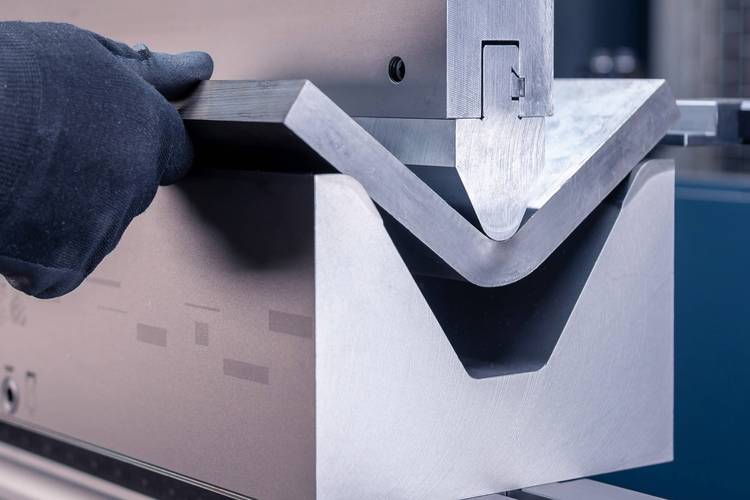
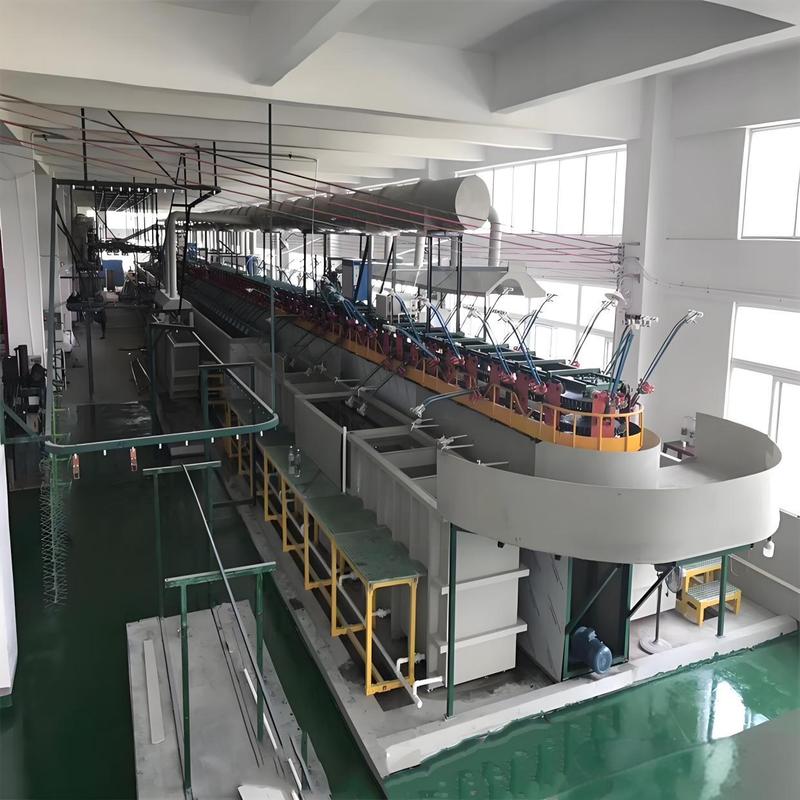
2024年钣金加工的新玩法,普通订单也能受益
相关推荐
-
能源:驱动世界运转的隐形基石
能源是支撑人类社会存续与发展的核心要素,从原始部落的钻木取火到现代城市的万家灯火,从农耕时代的畜力耕作到工业文明的机械轰鸣,其身影贯穿文明演进的每一个阶段。这种能够提供能量的资源,既包括自然界天然存在的形态,也涵盖经过人类加工转换后的产物,它们以不同形式存在,却共同构成了世界运转的动力系统。理解能源的本质、分类及特性,对于认知日常生活与社会运作的底层逻辑具有…
-
藏在烟火里的美味,一口就爱上的日常
说起美食,总觉得它像生活里的小惊喜,不一定需要多昂贵的食材,也不用多复杂的做法,可能是街角小铺刚出炉的面包,也可能是家里厨房飘出的红烧肉香,只要咬下第一口时能让人眼睛发亮,那就是属于自己的好味道。我对美食的执念大概是从小时候开始的,那时候外婆总在灶台前忙碌,锅里炖着的排骨汤咕嘟咕嘟冒着泡,萝卜在汤里慢慢吸饱了肉香,等到掀开锅盖的瞬间,热气裹着香味扑满脸庞,光…
-
冲压工艺:汽车钣金成本控制的隐形核心
干了快二十年冲压,见过太多工厂栽在这里。没人在乎工艺优化,都盯着买多大吨位的新设备。钱花了,单件成本还是比别人高一大截。冤不冤? 说实话,冲压工艺是制造业里最基础也最容易被低估的环节,尤其在汽车行业,90%以上的钣金件都是冲压出来的,成本高低,全看工艺做的好不好。 现在的冲压工艺,早就不是当年的手敲活儿了 早十几年,冲压线还是普通机械压机,冲速固定,调模全靠…
-
测量系统分析(MSA)的真相:别再被10%忽悠了
做质量这行快二十年,MSA这三个字,从入门到想吐。但真的搞懂了吗?未必。 说实话,我见过太多公司把MSA当成填表游戏——量具R&R一算,%GRR低于10%,万事大吉。然后就开始追过程能力,搞SPC。结果呢?客户投诉不断,内部扯皮,最后查出是测量系统在捣鬼。那时候才拍大腿,晚了。 别只盯着%GRR,图形里藏着魔鬼 百分之几的GRR,就是个数字。数字会…
-
单元化生产:为什么中小制造企业现在都在转这个?
前两个月跑珠三角,拜访东莞一家做新能源汽车配套零件的工厂,老板拉着我逛了整整一下午车间,脸上笑开了花。改单元化生产才半年,交期从原来的15天缩到4天,整体利润涨了快20个点。这不吹牛,我蹲在车间看了两个小时换单,确实快。 什么才是你能用上的单元化生产?别啃教科书的老知识点了 很多人提起单元化生产,第一反应就是把设备摆成U型线,对吧?很多咨询公司上来就给你画U…


