冲压工艺进阶:精度控制决定汽车覆盖件良品率

我干汽车零部件冲压快十八年了,见过太多项目,设计都没问题,原材料也合格,最后死在冲压那一步。

为什么说冲压工艺的精度坑,九成新厂都会踩

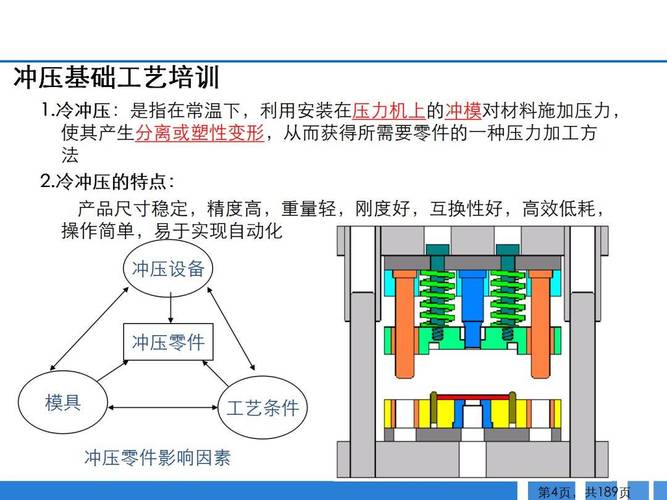
很多外行觉得,冲压不就是把钢板往模上一压,成型出来就完事? 大错特错。 现在新能源汽车的一体化车门、电池包外壳,尺寸差0.1毫米,后期焊装卡不进去,整批零件直接报废,几百万的模具钱说打水漂就打水漂。
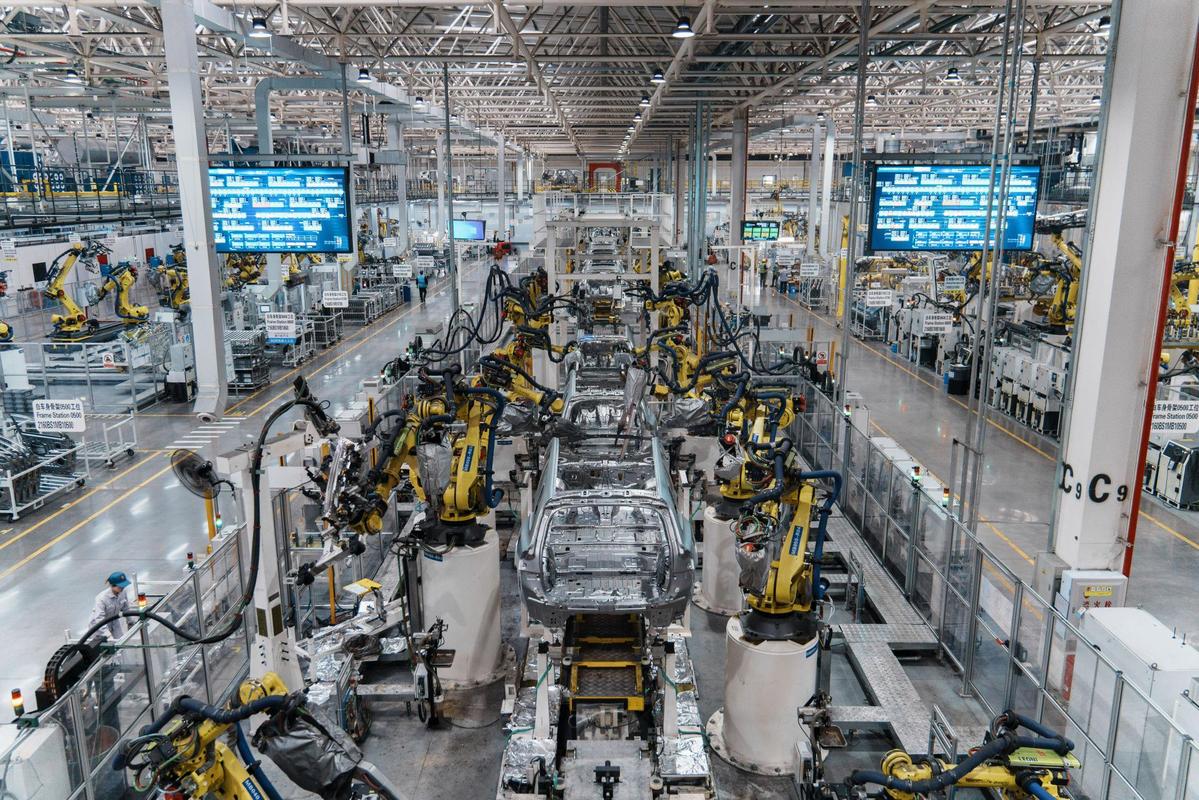
汽车车身覆盖件冲压生产线现场
汽车车身覆盖件冲压生产线现场
最常见的坑就是回弹。所有金属冲压成型,都有残余应力,脱模之后必然回弹,要是做工艺的时候没提前做回弹补偿,开模出来的零件尺寸偏个零点几毫米太正常,根本没法用。 问:冲压工艺里的回弹能不能完全消除? 答:不可能,任何塑性变形都会留下残余应力,只能通过工艺手段控制和补偿。现在行业主流做法是先用CAE模拟反复计算回弹量,提前改模面补偿,普通零件能把精度控制在0.05毫米以内,高端车身覆盖件要求更高,得做两到三次试模调整才能达标。 不过话说回来,回弹不是最大的坑,最大的坑是很多人根本不把料厚波动当回事。现在钢厂供的卷材,同一批次的料厚公差可能有0.02到0.03毫米,你工艺设计的时候一点余量都不留,薄料冲出来回弹大,厚料冲出来尺寸超差,最后全是废品。

当下冲压工艺的实用新技术,到底哪些值得落地

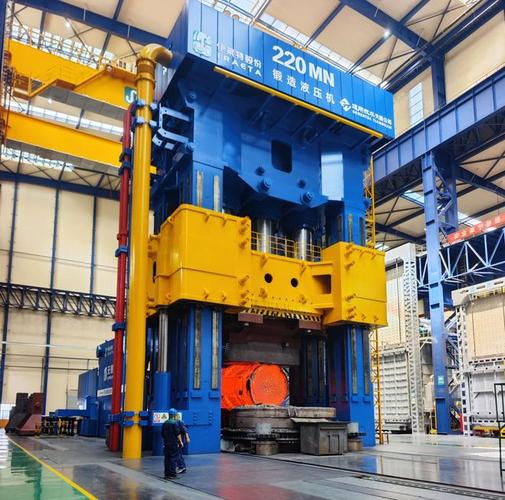
最近五年行业变化真的大,很多新技术不是只停在论文里,已经在批量生产用了。 比如伺服冲压,比起传统的机械冲压,滑块速度可以任意调,冲高强度钢的时候,中间慢走让材料充分流动,能减少三成以上的开裂问题,良品率提升特别明显。还有热冲压工艺,现在新能源汽车的电池包上壳体、防撞梁,基本都用热冲压做,把硼钢加热到九百多度再冲压,强度冷却之后能到1500MPa,比冷冲压高两倍还多,重量还能减两成,太香了。
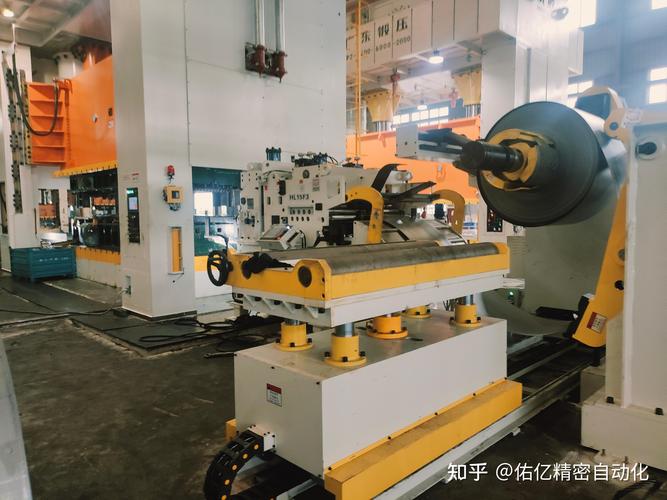
伺服冲压机床加工高强度钢板现场
伺服冲压机床加工高强度钢板现场
级进冲压现在也做得越来越精,原来只能做小零件,现在一米多长的汽车纵梁都能做级进冲压,落料、拉伸、冲孔、切边一次成型,效率比分开工序做高四五倍,精度也更稳。 问:中小厂换不起几百万的新设备,怎么提升现有冲压工艺的水平? 答:真不用上来就砸钱换机床,先改两个地方,效果立竿见影。第一,优化排样,把传统的顺排改成对排或者混合排样,材料利用率能提3%到8%,精度稳定性也高;第二,做好模具保养,很多小厂冲几万件都不维护一次模,型面磨损了还在硬冲,尺寸不对、拉毛全出来了,固定每一万件检测一次磨损,该修就修,废品率能直接降一半。说实话,大部分中小厂的问题,都不是设备不行,是工艺细节没做到位。

做冲压工艺规划,最容易漏掉的隐形细节

做冲压工艺规划,最容易漏掉的隐形细节
做冲压工艺规划,最容易漏掉的隐形细节
💡我见过太多工艺工程师,上来就算吨位、选设备、排工序,最后栽在不起眼的小地方。 比如润滑。冲普通低碳钢你用普通润滑油没问题,冲高强度铝合金、热冲压硼钢,润滑不对直接拉毛,零件直接报废。现在专门的高温冲压润滑脂,虽然贵一点,但是能省好多报废的钱,算下来反而赚。 还有冲压方向。拔模角度差个一度半度,你看着没什么,冲出来侧壁就是褶皱,修都没法修。做工艺的时候多换两个角度模拟一下,花不了半天时间,能避免几十万的损失。 前年我给浙江一家做汽配的工厂做技术支持,他们做动力电池的铝外壳,连续三个批次都有侧壁开裂,换了铝板、改了模具都没用,急得团团转。最后查出来什么?冲压速度调快了,材料流动跟不上,拉应力超过极限就裂了。把滑块速度调慢20%,问题直接解决了。 ❗现在很多工厂都开始装在线视觉检测了,每冲完一个零件直接扫尺寸,不合格直接挑出来,不用等整批冲完发货了才发现问题,这个真的是好东西,中小厂装一套入门的也就几万块,比出了问题被客户罚款划算多了。 干冲压这行,就是差一丝一毫都不行。你偷一点懒,少抠一个细节,它就给你出一堆烂活。反过来,你把每个环节都抠到位,出来的零件就是能比别人好一截,溢价都能多拿两个点。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:冲压工艺进阶:精度控制决定汽车覆盖件良品率 https://www.dachanpin.com/a/tg/70137.html

赞 (0)
锻造工艺:为什么高端装备核心零件必须靠它成型
上一篇 1天前
激光焊接工艺:高端制造领域的核心破局技术
下一篇 1天前

相关推荐

  • 别再把工业工程(IE)当打杂:它是制造工厂降本增效的隐形杠杆

    别再把工业工程(IE)当打杂:它是制造工厂降本增效的隐形杠杆 工厂里的IE,为什么总被当成“闲职”? 说实话,我跑过二十多家珠三角、长三角的中小制造工厂,见过太多离谱的事。 985毕业的IE本科生,进工厂半年,天天干的活是整理仓库台账、帮行政贴5S标语、统计生产部的考勤。老板说,反正IE也没什么具体活,先兼着。 太可惜了。 大部分人对工业工程(IE)的认知,…

    投稿 2026-09-15
  • 看板管理:为什么你车间里的小卡片总是用不起来?

    好多人都掉进一个坑——以为看板就是块白板,上面贴几张卡片,写几个数字。结果呢?没几天就落灰了。说实话,我见过太多工厂了,看板贴上墙,第二天就没人看了。为什么?因为根本就没理解它是个什么东西。 看板管理,说穿了,是拉动生产的触发器,不是任务清单。那个小小的卡片,代表着一个明确的指令:上游工序,请补货。就这么简单。但执行起来,乱七八糟。 看板的灵魂是“拉动”,不…

    2026-06-12
  • 健康这回事儿,别把自己折腾成 “矛盾体”

    咱们聊健康,总像在玩一场左右手互搏的游戏 —— 左手捧着保温杯泡枸杞,右手夹着麻辣小龙虾;白天在瑜伽垫上努力 “解锁” 高难度动作,晚上窝在沙发里刷剧到眼皮打架。明明心里门儿清健康重要,可行动上总忍不住 “跑偏”,活脱脱把自己变成了健康领域的 “矛盾大师”。今天咱就掰扯掰扯那些让人哭笑不得的健康误区,顺便给大伙支几招,别再让好好的健康计划,变成自欺欺人的 “…

    投稿 2025-09-06
  • 2026年产品发布趋势全解析:从策略到落地的关键指南

    2026年,全球产品发布环境正在经历深刻变化。技术迭代加速、用户注意力碎片化、渠道竞争白热化——产品发布不再只是“上线一个功能”或“推出一款硬件”,而是一场围绕信任、场景与数据闭环的系统工程。本文围绕2026年产品发布的核心逻辑、关键步骤、常见误区及未来方向,提供一套可执行的结构化参考。无论你是初次负责产品发布,还是希望优化已有流程,都能从中找到具体切入点。…

    投稿 2026-05-04
  • 激光切割:钣金加工实操的常见误区与最新优化方案

    干了快二十年钣金加工,我见过太多厂子买了大几百万的光纤激光切割机,干出来的活还不如人家小场子老师傅调的顺眼。坑踩多了,才知道好多人对激光切割的认知,从根上就错了。 别光盯着功率看,你的光斑参数才是隐形杀手 很多老板买设备,开口第一句就是“你家最大功率多大?切20mm碳钢要多少瓦?”,从头到尾没人问一句光斑模式是什么。真的太离谱了。功率决定你能切多厚,光斑才决…
    投稿 2026-09-21

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息