什么场景下你必须用超声波加工
不是所有材料都需要走这个工艺。普通碳钢、铝合金,铣削车削拉磨削,传统工艺随便搞定,成本还低。 但是碰到硬脆材料呢? 碳化硅结构件、氧化铝陶瓷基板、蓝宝石光学镜片、单晶硅半导体衬底,还有那种超硬的硬质合金模具,传统加工一上来就傻眼。要么刀具崩了,要么工件直接裂了,就算做出来,良率低到赔钱。 超声波加工就是为这类材料量身定做的。
2024年超声波加工的最新产业实践
别拿十年前的老印象看这个工艺。早十年,超声波加工只能做简单的小孔、浅型腔,能加工的尺寸也小,局限很大。现在不一样了。 配合五轴联动机床平台,现在超声波加工已经能做大尺寸复杂曲面的碳化硅反射镜了——就是航天卫星用的那种光学反射镜,精度能做到纳米级,表面粗糙度连Ra0.1都不到,传统工艺根本做不到这个水平。 还有工具损耗的问题,原来一直是痛点,加工不了几个工件工具就得换,成本上去了,效率还低。现在用微细电火花成型结合硬质合金涂层的工具,寿命比原来的普通钢工具提升了三倍多,加工成本直接降了快40%。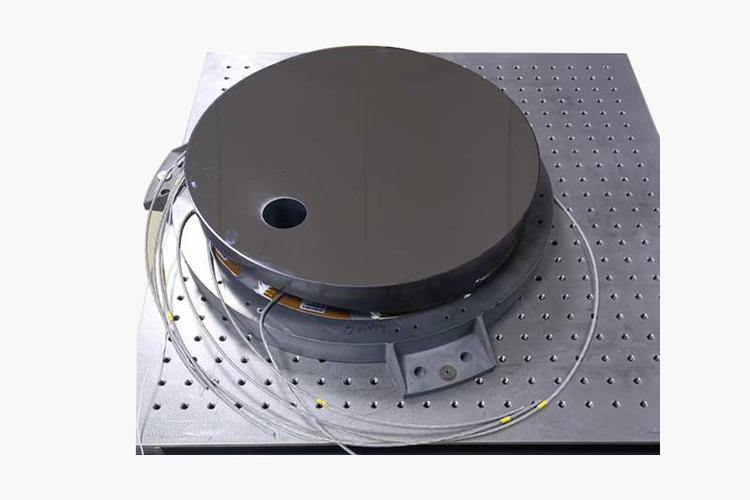
新手做超声波加工最容易踩的坑
✅ 磨料选错直接废一半效率 很多新手图便宜用普通碳化硅磨料通吃所有工件,加工蓝宝石或者碳化硅的时候,磨料硬度和工件差不多,根本打不动,效率直接掉一半还多。加工超硬硬脆材料,一定要选对应粒度的金刚石磨料,别舍不得那点磨料钱。 ❗ 振动频率不调,振幅上不去 大多数新机都有默认频率,但是不同厚度、不同材质的工具,固有频率不一样,不手动微调的话,振幅根本达不到要求,加工慢还容易断工具。现在虽然很多机床带自动调频,碰到异形大尺寸工具,自动调频经常不准,还是得手动调。 💡 进给速度别贪快 我之前见过一个刚上岗的师傅,急着赶订单,把进给速度开了默认的三倍,一整盘价值两万多的蓝宝石衬底直接全部崩边报废,老板心疼了半个月。超声波加工靠的是微冲击力,进给太快应力集中,直接裂给你看,急不得。 现在国内半导体、光学、航天这些产业起来了,硬脆精密材料的需求翻着倍涨,原来只有大厂玩得起的超声波加工,现在国产设备价格下来了,中小厂也能碰得上。 要是你还在天天对着一堆废件发愁良率,真的可以停下来看看这个工艺。免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:超声波加工:解决硬脆材料加工难题的核心方案 https://www.dachanpin.com/a/tg/70153.html