很多人聊工业切割,第一反应永远是激光、等离子,甚至线切割。
很少有人先想起水刀。
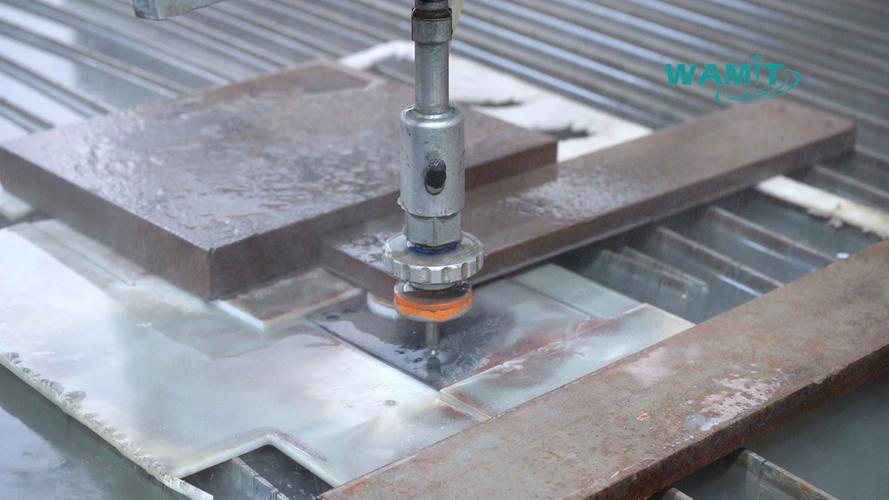
这玩意儿说起来玄乎,靠高压水混着磨料就能切天下?真不是吹的。
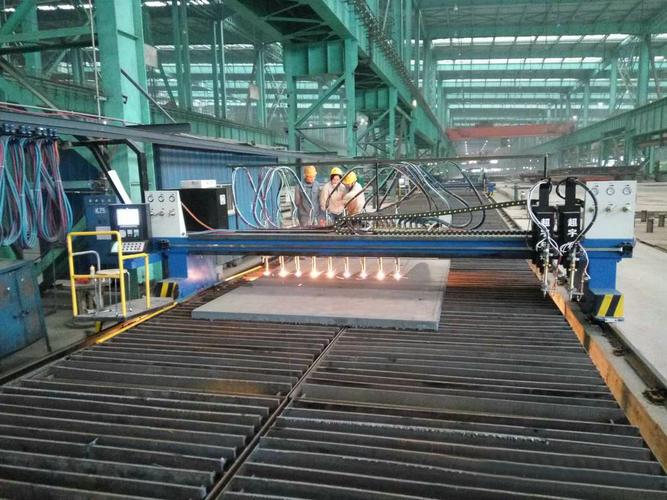
现在精密加工对热变形的要求,已经卷到离谱。你拿激光切10mm厚的钛合金,切完边缘那层看不见的热影响区,一不小心应力开裂,几十万的零件直接作废。
水刀不一样。它是实打实的
。整个加工过程,温度不会超过常温,最多切口那里带点几十度的余温,根本不会改变材料本身的物理性质。
碳纤维、钢化玻璃、印刷电路板这些一碰热就分层、变形、开裂的材料,水刀切完直接下工序,不用磨,不用抛,省了多少二次加工的钱?
我上个月跑江苏的航空配套厂,人家原来做碳纤维腹板用线切割,一块料切大半天,误差还飘。换了五轴水刀切割之后,产能直接翻三倍,公差稳定在0.02mm以内,甲方直接把全年订单都砸过来了。
问:很多刚接触的人都说,水刀只能切软材料,硬金属切不动对不对?
答:这绝对是流传最广的误区。纯水切割确实只适合切泡沫、皮革、纸张这些软质材料,但市面上工业用的基本都是加砂水刀切割,混了石榴砂磨料之后,别说普通不锈钢、铝合金,就连碳化钨硬质合金这种连刀具都啃不动的硬骨头,一样切得动,最大切割厚度能到150mm,精度丝毫不差。
问:水刀加工环保吗?会不会像激光那样产生有毒烟尘?
答:这点真的是水刀碾压其他切割工艺的优势。整个加工过程,所有废料、碎屑都被水带着走,全部沉在水箱里,不会飘粉尘,更不会产生有毒烟气。现在环保查得这么严,激光切割还要配大几万的废气处理设备,水刀只要定期清一下水箱的废渣就行,省了多少成本和麻烦。
早些年提起水刀,第一印象就是贵。一台进口高压水刀动不动上百万,小工厂根本碰不起,而且速度慢,只能接小批量定制活。
现在呢?国产高压泵技术早就突破了,中端的国产水刀二三十万就能拿下,不少做钣金加工、广告标识的小作坊都装得起。
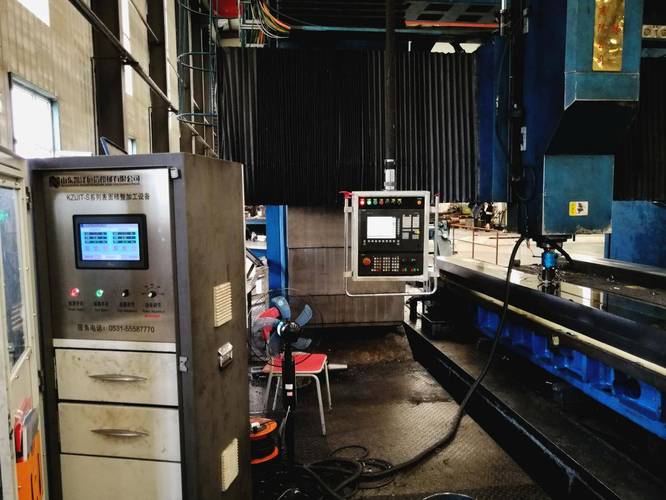
而且现在早就不是只能切平面的时代了。五轴联动水刀已经普及到很多中小型加工厂,能切任意斜度、复杂曲面,还能一次加工出焊接需要的坡口,原来需要三四道工序的活,现在一次成型。
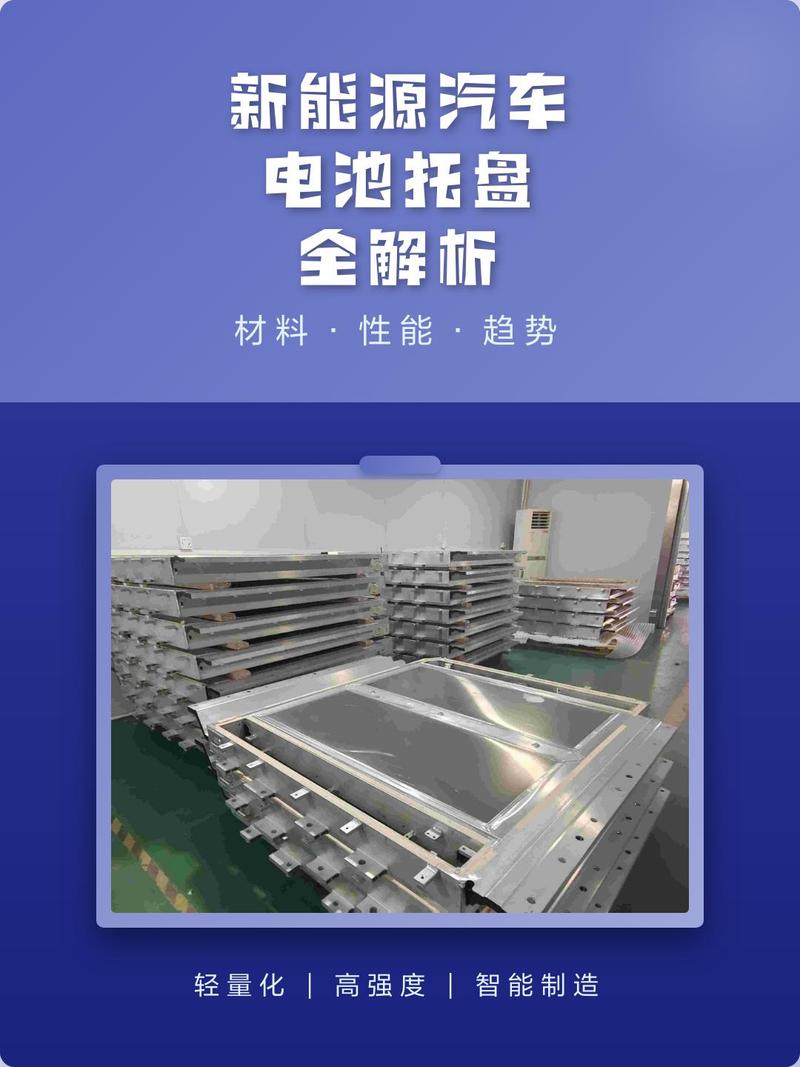
不信你去看现在新能源汽车行业,很多电池托盘的铝基板、复合材料壳体,都是用水刀切割的。没有热应力,不会改变铝的强度,还能保证电池壳的尺寸精度,比激光切割更符合安全要求,这是近两年行业里最火的新用法。
很多工厂刚上水刀,踩坑踩得钱包疼,我整理几个最常见的坑给你。
❗ 石榴砂千万不要贪便宜。很多老板为了省成本,买那种劣质杂砂,杂质多、硬度不够,切起来速度慢不说,还特别容易堵砂管。换一根好点的砂管大几百,换个三五次,省的那点砂钱全搭进去还不够。
✅ 选纯度90%以上、硬度够、目数均匀的天然石榴砂,切割效率能提20%,砂管寿命直接延长一倍,算下来反而更省钱。
❗ 切割厚板不要盲目开高速。为了赶产能,切50mm厚的钢板还开最高进给速度,结果切出来下半段斜度超标,公差超了,整块料直接废,得不偿失。
不过话说回来,水刀也不是万能的。0.3mm以下的超薄钢化玻璃,切起来容易崩边,不如用CNC研磨。天然金刚石这种超高硬度材料,切割效率太低,也没必要硬用水刀。对吧?
现在很多主机厂都在试机器人水刀切割,配合机器视觉自动寻边,切割汽车内饰的不规则复合材料,精度比传统设备高太多,新势力车企已经批量用上了。还有成熟的磨料回收技术,能把用过的石榴砂过滤筛选重复利用,成本直接降三分之一,环保又省钱。
很多加工厂碰到难啃的材料,总想着在激光、等离子那里死磕,不妨换个思路,找水刀打个样试试。很多原来解决不了的问题,说不定一试就成了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:水刀切割:被制造业低估的冷切割全能王 https://www.dachanpin.com/a/tg/70152.html