拓扑优化:让工业零部件减重又扛造的隐形设计魔法

你有没有见过,一块原本十几公斤的工程机械结构件,改完设计只剩不到五公斤,应力测试反而比原来更均匀? 这不是材料黑科技,也不是工程师开了上帝视角,是拓扑优化的功劳。 现在国内主机厂、新能源车企降本压力拉满,这个设计方法已经从研究所的实验室,走到了生产线的前端。

拓扑优化到底改了什么?不是你想的“切料减重”

很多刚接触的工程师都会搞错,觉得拓扑优化就是把现成结构上多余的材料切掉,省重量降成本。 不对。 它的逻辑完全反过来。从需求出发:你给我一块可以放结构的设计空间,给我定好荷载、约束条件,还有必须要留的安装位,软件会通过迭代计算,告诉你哪里必须留材料,哪里完全可以掏空。
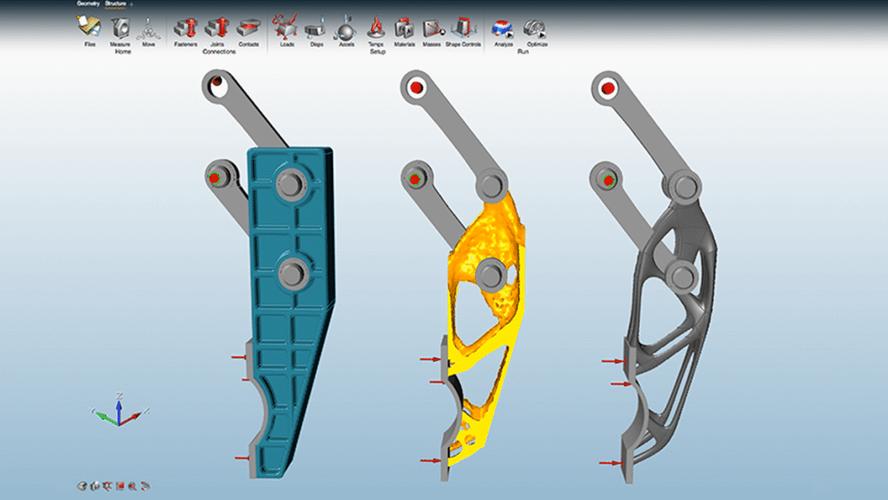
工程机械摇臂拓扑优化前后对比图
工程机械摇臂拓扑优化前后对比图
说白了,就是把材料用在最该用的地方,不浪费一克。 问:做拓扑优化必须买很贵的专业商用软件吗? 答:早不是十年前的行情了。现在主流的三维CAD软件比如SolidWorks、UG NX都自带基础拓扑优化模块,开源社区也有成熟的工具可用,中小工厂做普通结构件优化完全够用。当然要做航空航天、整车级的高精度优化,还是得用ANSYS、OptiStruct这类专业工具,丰俭由人罢了。 问:拓扑优化出来的奇形怪状的结构,普通机加工做不出来怎么办? 答:这都是三四年前的老问题了。现在金属3D打印在工业批量生产里已经普及,很多复杂拓扑结构直接打印就能交付。就算你要用传统机加工或者压铸,也可以在优化结果出来后做一步可制造化改编,把过于细碎的结构合并调整,在几乎不影响性能的前提下适配现有工艺,业内都是这么干的。

2024年工业圈拓扑优化的核心落地场景

说实话,现在用得最多最狠的,就是新能源赛道。 💡 第一个就是新能源汽车三电结构:比如电池包下托盘,原来都是冲压焊接结构,重量大,集成度低。现在用拓扑优化重新设计一体化挤出或者压铸托盘,普遍能减重10%-20%,碰撞强度还能提升15%以上,市面上绝大多数新上市的纯电车型都用了这个流程。 💡 第二个是风电和光伏的核心结构件:风电偏航制动器的安装底座、光伏跟踪支架的连接臂,原来都是工程师凭经验放大安全余量,重量下不去。拓扑优化完,每兆瓦机组能降个几百公斤,一年下来发电商的运输和安装成本能省不少。 💡 第三个就是工程机械配套:挖机、起重机的动臂、摇臂、支架,原来改一次设计要开三五套模具试错,周期三五个月。现在拓扑优化一次出接近最终的方案,试错次数直接砍半,成本降得明明白白。
新能源汽车电池包托盘拓扑优化设计图
新能源汽车电池包托盘拓扑优化设计图
我上个月跑珠三角调研,见过一家做挖机配套支架的工厂,老板给我算过一笔账:原来一款支重轮支架单重26公斤,拓扑优化改完是17.8公斤,每台挖机四个支架,一下子降了30多公斤。他们一年做两万套,光是钢材成本一年省出快两百万,够买三套顶级商业软件还富余。真的是看得见的利润。 不过话说回来,不是所有产品都值得花时间做拓扑优化。比如你做个几块钱的批量五金紧固件,开模早就定型了,犯不着折腾。对吧?

做拓扑优化最容易踩的三个坑

做拓扑优化最容易踩的三个坑
做拓扑优化最容易踩的三个坑
我见过太多项目,优化完要么不能用,要么白忙活,大多都是踩了这几个坑: ❗ 第一,荷载条件瞎填。很多年轻工程师图快,直接估个大概荷载就往软件里输,拓扑优化的结果完全依赖输入条件,条件错了,结果肯定错。要么太脆,实际用半年就裂,要么太保守,重量根本降不下来。 ❗ 第二,不提前考虑制造约束。上来就让软件自由发挥,算出来全是镂空细杆,传统机加工切不出来,金属3D打印的成本又比普通加工贵三倍,最后方案只能废掉,白忙活一两周。正确的做法是一开始就把加工工艺的约束输进软件,让软件在可行范围内出结果。 ❗ 第三,优化完不做验证。觉得软件算出来就是对的,直接拿着结果开模。我见过最可惜的一个项目,一款新能源车企的减速器支架,优化完没做模态分析,结果装车后共振,废掉了几十万的开模费,项目延期三个月。现在成熟的流程都是,拓扑出结果后,再做一遍全工况有限元验证,甚至做1:1样件的应力测试,没问题才会定型。 现在生成式AI设计火了,其实拓扑优化就是AI生成结构设计的核心基础,现在很多软件已经把AI和拓扑优化结合,原来要算一天的模型,现在三四个小时就能出结果,门槛越来越低了。 别把它当成什么遥不可及的黑科技,它就是现在工业降本压力下,工程师手里一个好用的工具。用对了,每一分材料都能花在刀刃上。

免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:拓扑优化:让工业零部件减重又扛造的隐形设计魔法 https://www.dachanpin.com/a/tg/70303.html

赞 (0)
从降本到提效:工业设计优化怎么帮制造企业赚真金白银
上一篇 1小时前
增材制造应用:从实验室到工业生产线的真实突破
下一篇 21分钟前

相关推荐

  • 机械加工(切削)实况:别被颤振毁了工件!一个老工程师的掏心窝子避坑指南

    说起来你可能不信,上周车间那台五轴机床又震了。活生生把一件钛合金叶轮给啃出几条深沟——废了。当时我盯着刀纹,真想把示波器砸了。颤振,又是颤振,干了二十年机械加工,这玩意儿依然能把我弄得没脾气。 其实切削这事儿,说白了就是让刀具和工件死磕。谁硬?谁扛得住?谁就赢了。但现实哪有这么简单——材料越来越变态,公差要求变态,连老板都变得变态,天天催着提速。一提速,振动…

    投稿 2026-08-07
  • 计算机集成制造(CIM):不是圈钱概念,是制造企业升级的必经路

    很多制造老板一听到计算机集成制造(CIM),第一反应就是皱眉头。哦,又是一套拿来圈钱的数字化概念对吧?前两个月我跑东莞长安,见了一个做汽车注塑配套件的工厂老板,拉着我吐槽了快一小时。五年前听了服务商忽悠,花了一百八十万上全套CIM,现在呢?设计部的3D文件导不到生产排程系统,新换的三台焊接机器人的数据连不进去,最后系统变成了个打送货单的工具,太冤了。 什么才…

    投稿 3天前
  • 自动化仓储(AS/RS):中小制造企业的入坑指南和避坑总结

    很多做制造的老板一提起智能化改造,张嘴就要上自动化仓储(AS/RS)。上个月去东莞跑项目,见了个做精密五金的老板,花了两百八十万上了高位立体库,现在一半货位空着,每个月还得花八千块请人专门调试系统,说起来就拍大腿。 到底谁才真正需要自动化仓储(AS/RS)? 不少人对AS/RS有误解,觉得不就是搭几层高货架放货嘛,花钱就能搞。不对。自动化仓储(AS/RS)是…

    投稿 2026-09-05
  • 打印时光里的温暖印记

    老周的修表铺藏在巷弄深处,木质柜台里陈列着各式齿轮与表盘,阳光透过玻璃橱窗洒进来,在那些泛着金属光泽的零件上投下细碎光斑。他守着这家铺子三十年,指尖磨出的薄茧能精准分辨出不同型号机芯的细微差异,唯独面对孙女小雅弄坏的音乐盒时,第一次感到了手足无措。那是小雅十岁生日时他送的礼物,木质底座上刻着精致花纹,打开盖子会响起《小星星》的旋律,如今关键的传动齿轮断成了两…

    2025-08-28
  • 减速机老炮儿血泪史:这玩意儿选错一次,坑你三年

    我入行那会儿,带我的师傅说:“小子,你先把减速机搞透了,这行就算入门了。”我当时还不屑——不就是个铁疙瘩么?后来才知道,这铁疙瘩真要较起真来,能让你怀疑人生。上周客户那边一条产线停了,追查到最后,罪魁祸首居然是一台装反了的蜗轮减速机!我当场就想骂人…… 行了,不发牢骚了。今天我把这些年跟减速机打交道踩过的坑,揉碎了跟你聊聊。不整那些深奥的理论,就讲点干货,让…

    2026-06-23

联系我们

在线咨询: QQ交谈

邮件:362039258@qq.com

工作时间:周一至周五,9:30-16:30,节假日休息