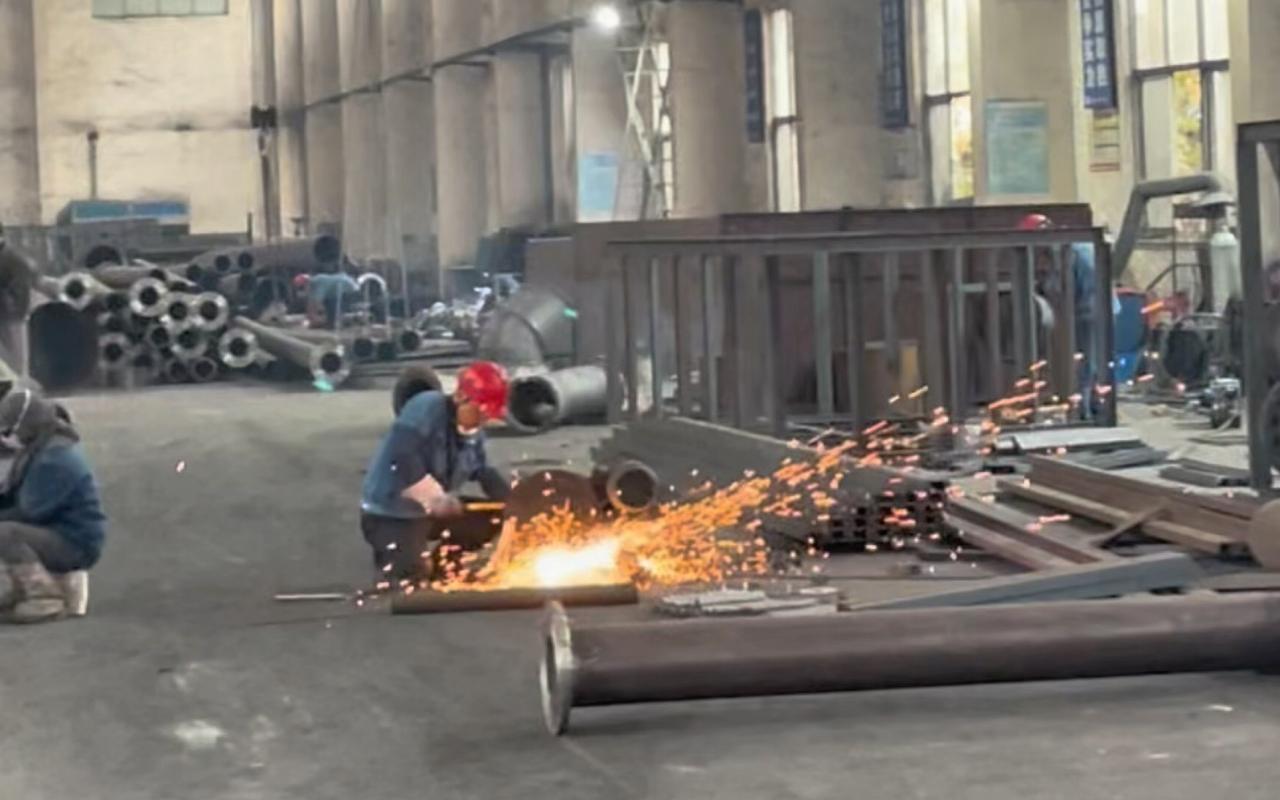
说起来你可能不信,上周车间那台五轴机床又震了。活生生把一件钛合金叶轮给啃出几条深沟——废了。当时我盯着刀纹,真想把示波器砸了。颤振,又是颤振,干了二十年机械加工,这玩意儿依然能把我弄得没脾气。
其实切削这事儿,说白了就是让刀具和工件死磕。谁硬?谁扛得住?谁就赢了。但现实哪有这么简单——材料越来越变态,公差要求变态,连老板都变得变态,天天催着提速。一提速,振动就上来了,精度没了,刀具崩了,然后呢?然后就是扣钱。
好多新手觉得颤振是碰运气。根本不是。你选的刀柄、你设的悬伸量、你那个凑合用的刀片牌号——都在给颤振铺路。记得有一次加工Inconel 718,我偷懒用了把普通硬质合金刀,切深才0.5mm就啸叫了,那声音,像指甲刮黑板。赶紧停车,拿放大镜一看,刃口已经崩了芝麻大一块。得,几百块的刀片就这么交代了。
为什么颤?核心就是切削力波动和机床结构共振了。你看,刀具每切一下,工件都会反弹一下,如果这个反弹正好和机床的某个固有频率对上了,那振幅就跟滚雪球似的,越滚越大。有时候改变个转速,哪怕只差50转,世界就安静了。很神奇对吧?其实就是躲开了谐振点。所以我常说,干切削得懂点儿模态分析,哪怕只是皮毛。
不过话说回来,现在有些机床自带颤振检测,比如马扎克的一些机型,主轴振动传感器会实时监测,一旦发现不对劲,能自动微调转速。但别迷信这个——传感器脏了,或者切削液喷歪了,它照样“瞎”。所以人工经验永远得留一手。
如果说颤振是明抢,那刀具磨损就是偷。一开始你根本感觉不到,还是照常干,等尺寸跑偏了才发现,后刀面已经磨出个月牙洼了。尤其在加工淬硬钢或复合材料时,刃口钝化特别快。我都养成强迫症了——每干完五件就拿便携显微镜怼上去瞅一眼,看到刃口发白或者有微小崩口,立马换刀。别等,等下去废品率就上来了。
现在好多车间上了刀具管理系统,用RFID芯片记录每把刀的使用时间,寿命到了自动提醒。这挺好,但别全信。我见过系统说还有30%寿命,刀却已经崩了的情况。因为软件算的是平均寿命,可你这一批毛坯可能硬度偏上限,或者切削液浓度不对。所以人还是得勤观察。
另一个坑是积屑瘤。加工铝合金、不锈钢的时候,切屑会粘在刃口上,像个瘤子。这玩意儿一掉,也跟着崩刃。怎么办?提高切削速度,让温度升上去,让切屑来不及粘住;或者用涂层刀具,比如AlTiN涂层的,表面光滑,不爱粘。再就是冷却液,对准了冲,别吝啬压力。
有时候出问题,翻来覆去找毛病,最后发现是最初的切削参数选错了。进给太快,切削力太大,机床刚性又不够,震得跟筛糠似的。很多工艺员喜欢照搬手册,可手册上的值是针对理想状态的。你的机床老了吗?你的夹具夹紧力够均匀吗?你的工件原材有内应力吗?都得考虑。
我的习惯是:每台机床、每类工件,都先做“试切-调整”循环。比如新到一批不锈钢,我不看手册,先按经验给个保守的Vc=120m/min,f=0.2mm/r,ap=0.5mm,走一刀看看铁屑颜色、听声音,然后逐步往上提,直到发现极限。然后退回80%作为稳定生产参数。这套路虽然慢,但保险。
现在流行“自适应加工”,就是在线测量切削力,实时调整进给,保持力恒定。这对不规则毛坯特别管用。像我们做铸件粗加工,余量不均,要是恒进给,空刀和重刀交错,刀具一下就崩了。加个力传感器,重刀自动减速,空刀加速,既能保护刀具又能提升效率。这种投资,三五个月就能回本。
问:小批量多品种的活儿,有必要搞在线监测吗?投资大不大?
答:看情况。如果零件价值高,或者在机床上调试时间很长,那绝对值得。现在一些简单的力传感器和振动传感器不贵,几千块就能搭个基础系统,连到电脑上看波形。主要学到手的是“听”懂信号的能力,这比硬件本身更重要。别想一口吃个胖子,先从振动监测做起,避振避振,先保安全。
别以为外冷也能凑合,尤其在钻深孔的时候,内冷能把切屑冲出来,外冷根本到不了刃口,热量全憋在里面,钻头几分钟就退火了。我见过学徒把内冷堵了用外冷,结果钻头烧成蓝紫色,差点焊在工件上。
液压刀柄、热缩刀柄的夹持精度和刚性,比侧固式、弹簧夹头好太多。尤其高速切削,动平衡G2.5是底线。我以前一把刀换了个刀柄,原本0.02mm的圆度误差直接降到0.005mm以内,惊喜得差点抽过去。
最后唠叨一句:切削这行,没有万能公式。每个零件都是个新课题,每次装夹都可能藏雷。保持敬畏,多记录,多复盘——你的经验笔记,比任何手册都值钱。
所以,下次机床又颤起来时,别光顾着抱怨,弯下腰看看刀片、摸摸工件、翻翻记录——答案往往就在那些不起眼的细节里。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:机械加工(切削)实况:别被颤振毁了工件!一个老工程师的掏心窝子避坑指南 https://www.dachanpin.com/a/tg/66794.html