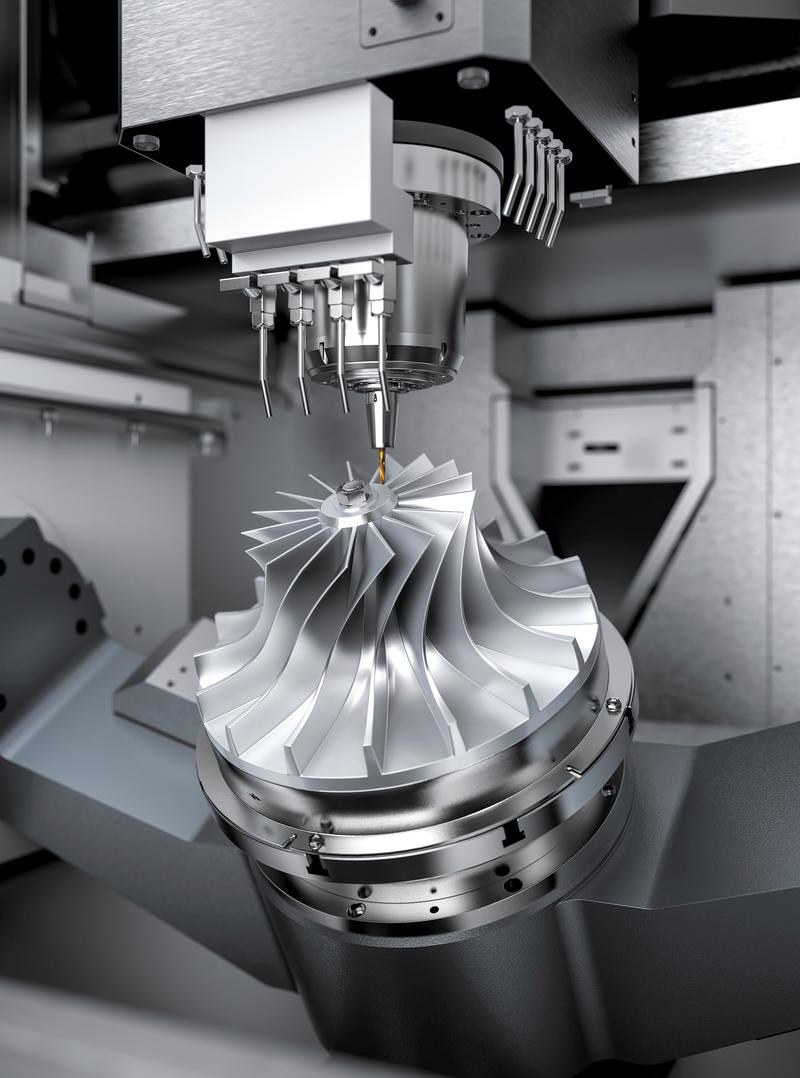
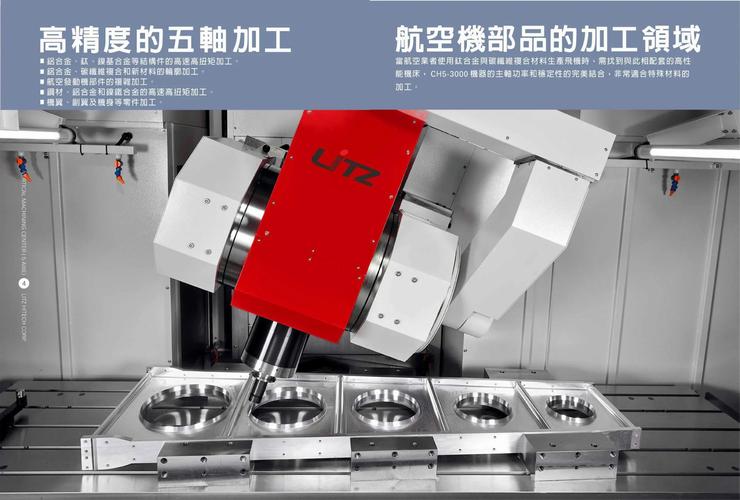
上个月去珠三角走访一家做航空航天结构件的民营工厂,车间角落堆着三台刚换了新刀库的五轴复合加工中心,厂长光着膀子蹲在机床边上抽烟,拍着机身跟我说,原来要转三个外协厂、花一周才能做完的活,现在一台机器一天就能出成品。
不差那点抽烟的功夫,我蹲下来跟着看了半小时加工过程。工件装夹一次,从粗车、精铣到钻孔、打磨全部走完,拆下来直接就能送检测,公差稳在两微米以内。
真的惊到我。
问:现在很多商家宣传“普通机床加个铣头就是复合加工”,这种说法靠谱吗?
答:完全不靠谱!说白了就是换个概念割韭菜,多工序拼接不等于复合加工技术。真正的复合加工,整个设备的控制系统是全打通的,刀库、主轴、在线测量模块是实时联动的——你车削完直接出原位测量数据,系统自动补刀调整铣削参数,中间不需要人工拆工件、换工位,装夹误差直接清零。那种拼出来的设备,换工序还要人工停机调整,省的那点场地钱,全赔在废品率里了,对吧?
说实话,现在国内制造往上走,卡的不是有没有设备,是能不能稳定做高精度产品。
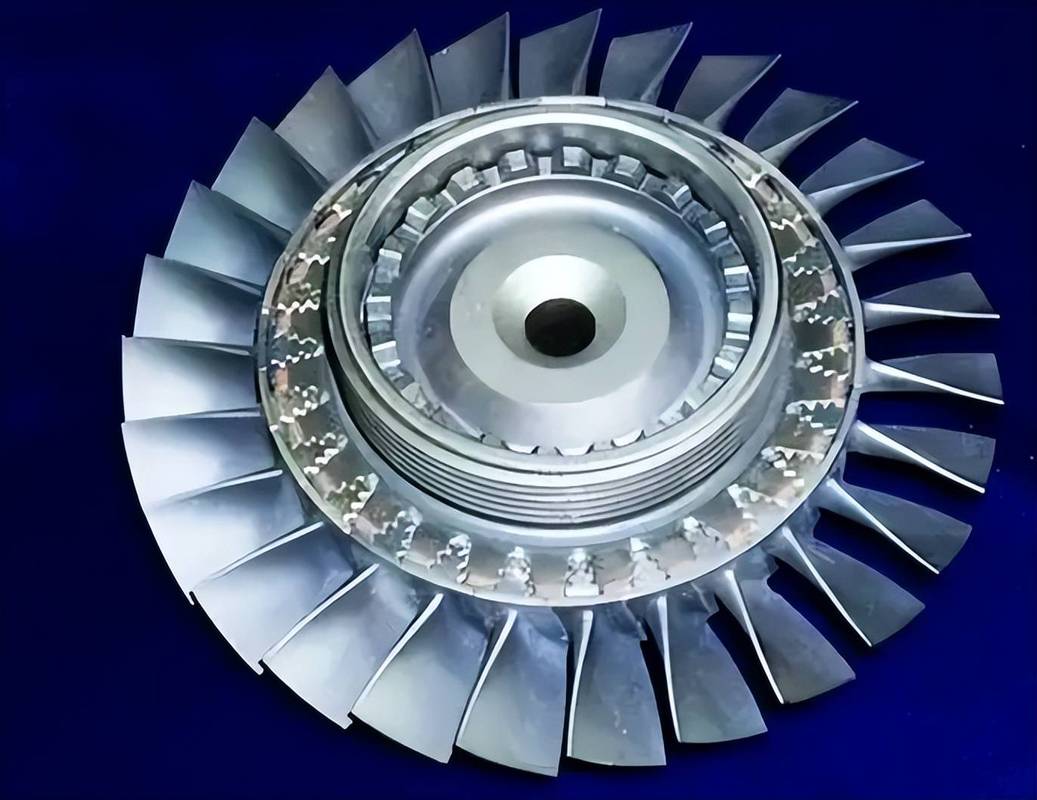
比如航空发动机的整体叶盘,比如骨科植入物的髋关节髋臼,公差要求都是微米级,你装夹一次误差三五微米,装个两三次直接就超差报废了。原来传统工艺,要三台不同的机床,做三套专用工装,来回转工序运输,光调机就要大半天,成本高,合格率还上不去。
我去年见过一家做人工关节的江苏工厂,原来用传统工艺,批量合格率才七成出头,换了复合加工线之后,合格率直接摸到九成五,交货周期从十天缩到两天。光是废品损失一年就省了小两百万。
还有一点很重要,省场地,省人工,还能压缩在制品占用的资金。原来三台机器要三个师傅轮班,现在一台机器一个师傅就能盯,车间里堆的半完成工件直接少了三分之二,资金周转速度快了不是一点半点。
问:中小规模的加工厂,要不要跟风上马复合加工设备?
答:得看你手里的订单类型。如果一直做低精度的粗加工五金件,对公差要求不高,那确实没必要——一套性能靠谱的五轴复合加工中心大几百万,回本太慢,不划算。但如果你能接到汽车动力部件、医疗器械、航空配套这类订单,对精度一致性要求很高,那咬咬牙上一台真的能改变厂子的命运。我接触过好几个东莞的小加工厂,就是靠一台复合加工中心拿到了欧美高端订单的入场券,不到三年就收回了成本,现在活得比很多同行舒服多了。
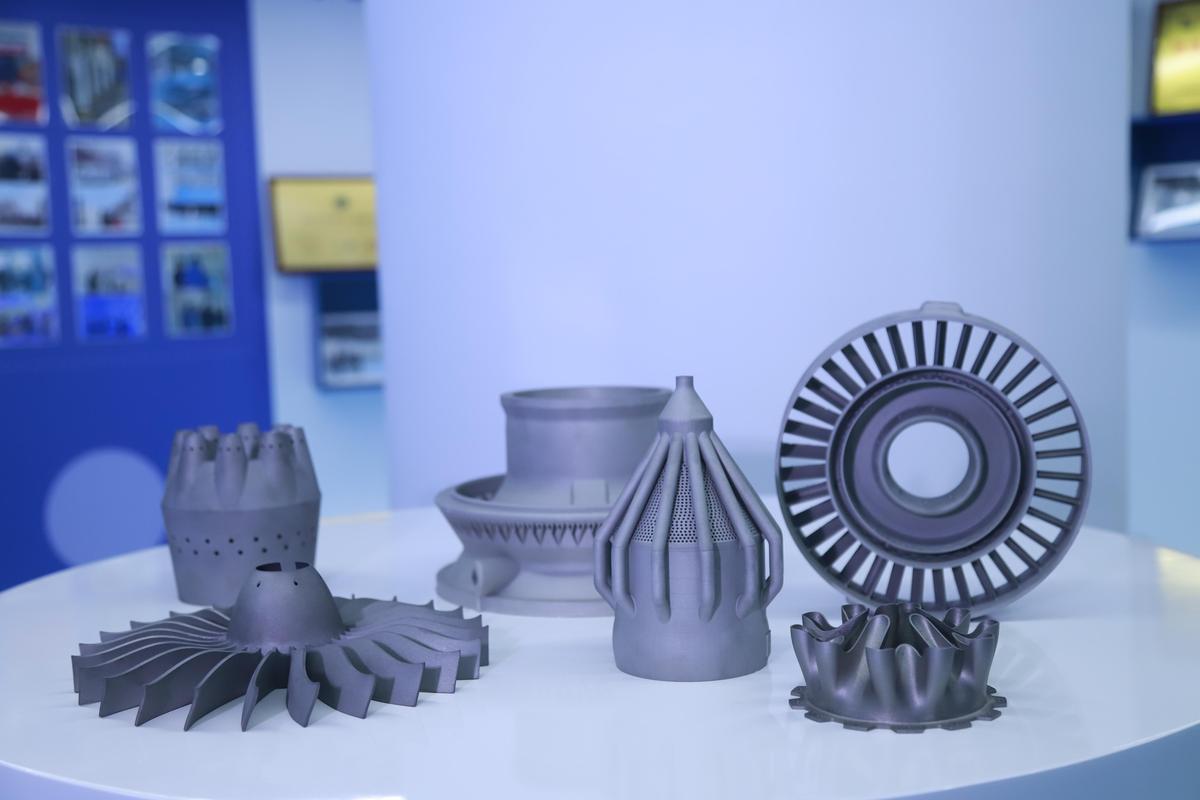
,就是一台设备可以快速切换不同的加工模块,车铣钻磨不说,还能集成激光切割、激光熔覆,甚至能把增材制造和切削加工复合在一起。比如现在已经有量产的设备,一边做切削精加工,一边做激光熔覆修复,直接在机床上完成损坏零件的再制造,完全不需要转线,大大节省了再制造的周期和成本。
还有一个方向就是和在线检测、AI补偿的结合。现在新出的高端复合加工设备,加工过程中就能实时原位检测尺寸,系统自动补偿刀具磨损带来的误差,不需要加工完再拆下来送去三坐标测量,省了好几个小时的等待时间,精度还更稳。
不过话说回来,现在国内做复合加工,核心的高端刀具和控制系统还是有不少依赖进口,成本降不下来,这点确实让人懊恼。但最近三五年国产厂商追赶的速度真的很快,不少性价比很高的国产五轴复合加工设备,已经能满足八成以上国内工厂的需求了,这点真的值得惊喜。
很多人说,复合加工技术是不是只有大厂玩得起?不对,现在十几万的小型车铣复合设备,很多小厂做精密小零件都已经用起来了,门槛早就降下来了。
高端制造拼到最后,拼的就是精度和响应速度。复合加工技术把原来拆成七八步的工序,压缩成一次装夹,本质上就是把误差锁在了源头,把效率提了上去。未来越来越多的高精度零件,都会转到复合加工线上来做,提前踩对点的厂子,早就把竞争对手甩在身后了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:复合加工技术:高端精密制造的隐形破局密钥 https://www.dachanpin.com/a/tg/70305.html