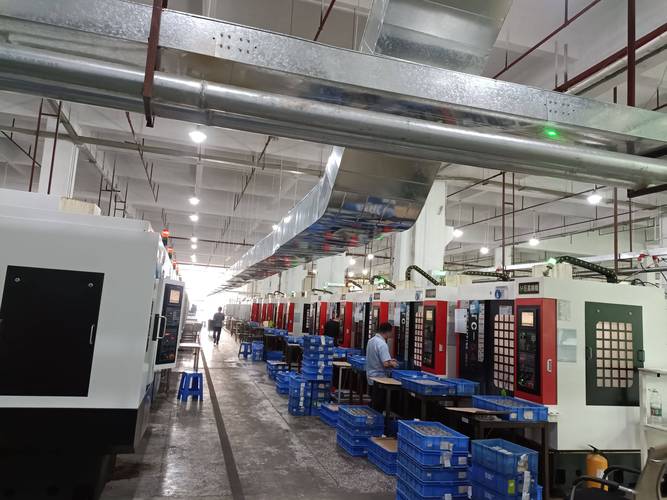
很多工厂老板现在都在愁,人工涨、订单杂、交货期卡得死,打开生产一看,到处都是浪费。
注塑机跑完料,要等五分钟机械手才到位接活。冲压完的工件,要人工搬到焊接线,还要重新对位置。
一条线停,全车间都闲。
对吧?这些问题根子在哪?就是各设备各玩各的,没有打通真正的工业联动控制。
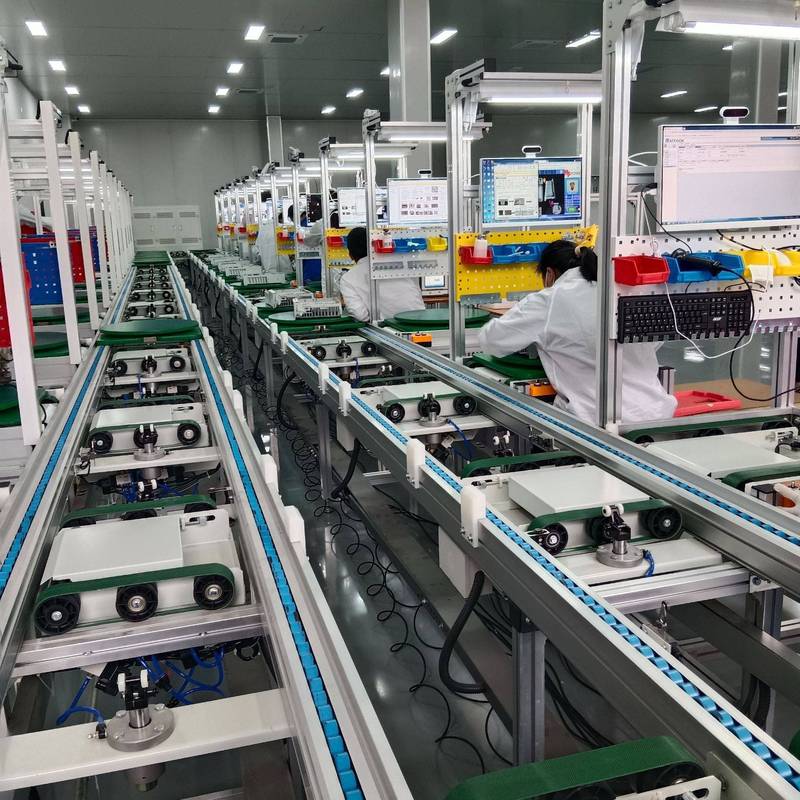
上个月去佛山顺德的一家家电配件厂考察,老板给我算了一笔账。原来他们做微波炉外壳的生产线,从冲压、脱脂、喷涂到组装,四个工段四个班组,换一次产品规格,四个工段分别调机,最少要两个半小时。
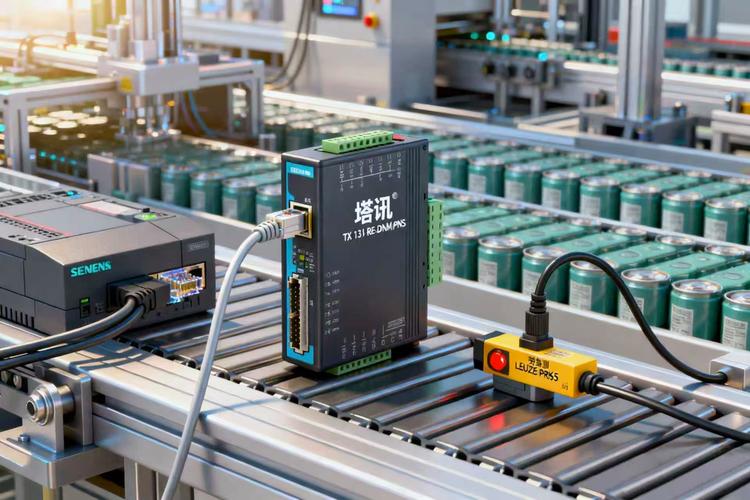
后来他们改了整线的
,所有参数存在系统里,换款的时候一键调用,冲压机调好了压力,输送线自动变速度,喷涂线自动改喷枪的移动轨迹,整个换线过程18分钟搞定。
产量一下提了30%,每条线每个月少出近十吨的调机废料。
实打实的收益,不是什么虚的概念。
问:很多工厂已经做了设备联网,是不是就等于做好工业联动控制了?
答:这是目前最多人踩的误区。设备联网只是基础,只是把数据拿到了,联动控制的核心是「联」之后的「动」——根据生产流程的逻辑,让各个设备自动协同调整参数和动作,不是给你做个大屏幕看数据就算完。很多工厂花了几十万上了SCADA,最后变成了只看开机率的装饰屏,说白了就是没摸到联动控制的门。
我接触过不下二十个做联动改造踩坑的工厂,总结下来,无非这三个:
❗ 坑一:贪大求全,上来就改全工厂
很多老板一听联动控制好,直接拍板全工厂所有线一起改,预算砸下去几百万,结果老设备协议五花八门,改到一半卡壳,进退两难。说实话,最稳妥的做法是先挑你工厂最卡脖子的那条瓶颈线改,跑通了拿到收益了,再一条一条扩,风险小太多。
💡 坑二:忽略老设备的兼容性改造
不少工厂手里有一堆用了七八年的进口设备,状态还很好舍不得换,改联动的时候又舍不得花小钱做协议转换,强行让新设备迁就老设备,结果就是指令延迟,跑着跑着就错位,停机次数比原来还多。
✅ 坑三:做完就锁死,不给未来留迭代空间
现在制造业订单换得快,今年做这个产品,明年说不定就转做别的了,工艺流程一变,联动逻辑就得改。要是当初做改造的时候把逻辑写死,改一次就要找原厂花几万十几万,折腾两次老板就不想碰了。所以做改造的时候,一定要选那种可以自己拖拽改逻辑的平台,以后换产品了,自己工程师就能调,不用天天求人。
问:我们是只有一两百人的中小工厂,预算不多,也能做工业联动控制吗?
答:太能了。放在五年前,联动控制确实是大厂玩的,一套下来几百万,中小厂碰不起。这两年国产工业自动化产品起来了,模块化的联动方案已经非常成熟,改一条普通组装线或者加工线,十几万到几十万就能落地,多数情况下,半年到一年就能靠省人工、提产能赚回成本。我上个月刚对接了温州一家做五金卫浴的小工厂,改了一条成型包装联动线,原来一条线要7个工人,现在只要2个工人负责上料补料,剩下全靠联动跑,一年省出的人工就是小一百万,这账怎么算都划算。
今年明显能感觉到,工业联动控制的玩法变了。
原来的联动控制,逻辑都是工程师一条一条写出来的,只能跑固定的流程,碰到一点偏差就停机。现在很多方案商开始把工厂大模型和联动控制结合,能自己根据生产数据调整联动参数。比如说汽车零部件的焊接线,原来工件只要偏个零点几毫米就报警停机,现在大模型能实时计算偏差,让焊枪自动调整位置,输送机械手也同步改路径,全程不用人碰,良率直接提了两个点。
还有就是边缘联动的普及,原来联动控制的运算都要传到云端,延迟高,做高速生产线根本扛不住。现在国产边缘控制器性能上去了,所有联动运算都在车间本地做,响应时间做到毫秒级,哪怕是一分钟出六十个产品的高速组装线,也能稳得一批。
说实话,这两年最大的变化,就是工业联动控制从「大厂炫技的概念」变成了「普通工厂都能用的提效工具」,不再是那种只有千亿营收的集团才能玩的东西,只要你有提效的需求,就能找到适合自己的方案。
很多人一说起工业升级就觉得要花大价钱,要上高大上的设备,其实最划算的升级,就是先把你现有设备的协同效率提上去。工业联动控制就是花小钱办大事的典型,改一条线,就能看出实打实的变化,不信你去跑通的工厂转一圈就懂了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业联动控制:离散制造业提效降本的核心密码 https://www.dachanpin.com/a/tg/70368.html