很多做流程制造的老板,逛过工业展,听过数字化分享,张嘴就是智能制造,真落到自己厂里的精馏塔、催化裂化装置上,还是一头雾水。说要降本,能耗卡的死死的,说要提质,产品质量一批一个样,老师傅24小时守着中控室调参,还是稳不住。
工业预测控制,就是解决这个问题的。
很多人一听“控制”就想起PLC柜里的PID,觉得不就是调回路吗?不对。
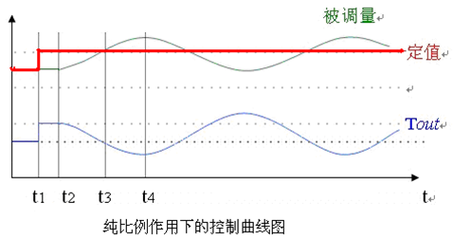
PID是单回路反馈控制,说白了就是等偏差出来了再往回拉,滞后性拉满。要是遇到几个回路互相耦合,你调温度影响压力,调压力又影响流量,来回晃半小时都稳不住。
工业预测控制不一样。它是基于装置的实际运行数据,先算出一个贴合现场的预测模型,能提前十几分钟到几小时,预判工况的变化,同时协调几十个耦合的控制回路,提前把参数调好。
说白了,就是从“出问题再改”变成“没出问题先防”。
问:工业预测控制和现在火的AI预测有啥不一样,我上了能直接拿到什么好处?
答:单纯的AI预测只能告诉你“未来半小时温度会涨”,说不完了。工业预测控制不光能预测变化,还能自动算出最优的调整参数,直接给DCS发指令调,不用工人动手。我见过江苏一个化工企业,精馏塔投用工业预测控制之后,产品纯度波动直接降了70%,能耗降了4.2%,一年省出的电费和原料钱,差不多够两套系统的投入了。
最早的预测控制是上世纪70年代在石油化工领域用起来的,那时候算力不够,模型也简单,只有大央企能用得起国外的系统。现在不一样了,工业大数据跑在普通的服务器上就能算,国内厂商做的方案也越来越接地气,中小企业也玩得起。
我接触过不下十个工厂,上了工业预测控制最后跑不起来弃用的,踩坑无非就这三个:
❗ 第一个坑:算法脱离现场。一帮搞算法的博士坐在写字楼里,拿你给的历史数据跑出来一个模型,放到现场一用,原料变了个批次直接失灵。工业现场哪有一成不变的工况?不跟着老师傅跑现场蹲一个礼拜,摸清楚阀门的滞后、管线的结焦特性,模型怎么可能准?
❗ 第二个坑:不肯迭代模型。装置用一年,结焦了两公分,催化剂活性降了10%,原来的模型自然不准了。很多工厂上了之后就放那不管,半年之后模型偏差越来越大,工人自然不肯用。
❗ 第三个坑:忽略一线操作人员的感受。把界面做的花里胡哨,全是算法公式,老师傅看不懂,觉得抢了自己饭碗,悄悄给你切回手动控制,你说冤不冤?
问:我们厂就是二三十年的老装置,预算也只有几十万,能上工业预测控制吗?
答:完全能。现在根本不用你拆了原来的DCS换系统,大部分成熟方案都是外挂式部署,在现有系统基础上加个计算节点,接上数据就能跑。先挑你厂里波动最大、能耗最高的那个核心装置做试点,几十万投入,快的话两三个月就能看到收益,能耗降3个点,收率提半个点,半年就能收回成本,跑通了再往其他装置扩,稳得很。真没必要一上来就砸几百万做全工厂改造,试错成本太高。
说实话,这两年工业预测控制的变化真的挺大。原来做一套装置的模型,工程师要到现场蹲两三个月,收集数据调整模型,现在结合了工业大模型,能自动把工业知识和历史数据结合,两三周就能把模型做出来,成本直接降了三分之二还多。
还有一个新方向,就是和设备预测性维护结合起来。原来工业预测控制只管工况质量,现在不光管质量,还能通过参数变化预测设备的异常,比如泵的汽蚀、加热炉的结焦,提前调整运行负荷,延长设备运行周期,避免非计划停车。一次非计划停车就是几十万上百万的损失,这个收益比降能耗还大。
💡 我上个月刚跟山东一个地炼的总工聊天,他们催化裂化装置上了国产的工业预测控制,投用半年,汽油收率提了0.78个百分点,一年算下来多赚一千八百多万。你说吓人不?
不过话说回来,工业预测控制不是什么点石成金的魔法。你连基础自动化都没搞好,现场回路动不动就失稳,传感器数据都采不准,那神仙来了也没用。先把基础的自动化补好,再上工业预测控制,一抓一个准。
现在行情不好,制造业拼的就是那点边际成本。你一吨产品能耗比别人低五公斤,收率比别人高零点几个点,一年下来就是几百万上千万的差距,熬到行情回暖,你就能活的比别人好。工业预测控制,就是帮你抠出这点利润的隐形抓手。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业预测控制:流程制造业降本增效的隐形撒手锏 https://www.dachanpin.com/a/tg/70374.html