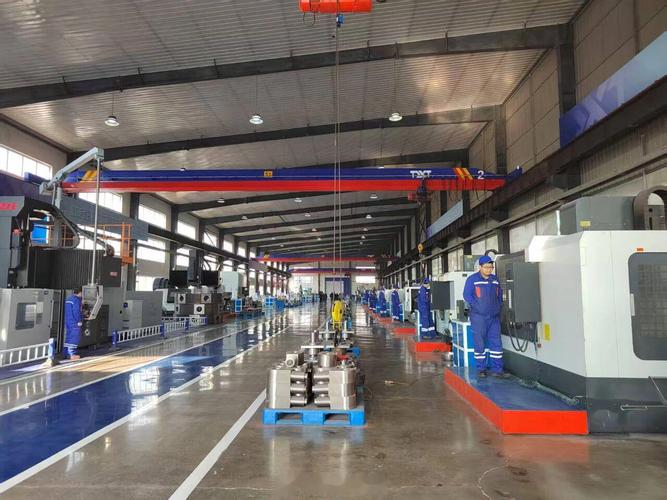
我跑了大半个长三角的机械加工车间,见过进口数控机床24小时连转3年不出问题,也见过刚过保的国产新机就频繁掉刀、换主轴。
很多人聊起数控机床,第一反应就是我们精度不行,造不出高端货。真的是这样吗?
我上次在嘉兴一家做汽车覆盖件模具的工厂,老板花近两百万买了一台国内新势力的五轴数控机床,参数印出来比隔壁那台用了十年的德系机还好看,结果开干铝合金粗加工,三个月刀库换刀错了八次,主轴震动直接超差,最后不得不把赚大钱的急单全挪去老机器做。
问:为什么实验室测出来的参数好看,实际用起来拉胯?
答:实验室测精度的时候,都是空跑,室温还控制在20℃±1℃,测出来的数据当然好看。可实际车间呢?南方夏天不开空调室温能到35℃,机床床身热变形就把那点精度余量吃得一干二净。更别说连续20小时粗加工,刀库机械结构磨损、丝杠间隙变大,这些影响使用的问题,宣传页上根本不会写。
问:那普通加工厂买机床到底该优先看什么?
答:别先看最高精度,先看精度保持性。就是连续干一周活之后,切出来的零件公差还稳不稳,这才是真本事。
说实话,现在核心零部件卡脖子的情况已经好了很多,丝杠可以买日本的,系统可以买发那科西门子,哪怕是高端五轴的摆头,也能买到靠谱的国产货。组装出来的机床,参数一点不差,为什么还是比不过进口老牌机床?
根本不是组装的问题,是基础工艺的积累差了口气。
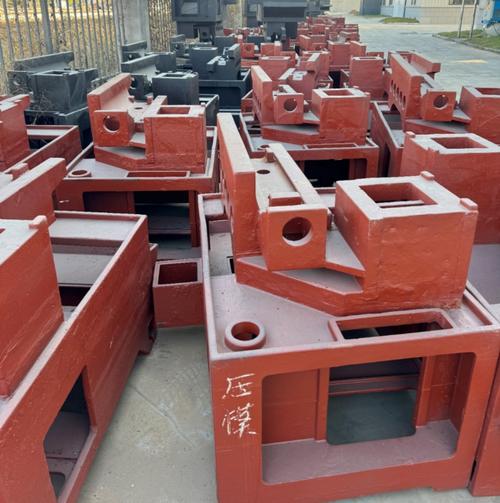
比如机床最核心的床身铸件,同样的材料,国外老牌厂浇完了要自然时效半年甚至一年,让内应力充分释放完,再进车间加工装配。国内很多厂为了赶订单抢工期,人工时效走个两三天流程就拉去装配了。两三年用下来,应力慢慢释放,床身悄悄变形,精度直接就塌了,你说用户能不骂吗?
不过话说回来,这也不能全怪厂商。
一台数控机床放在厂区时效半年,占着场地占着资金,成本一下就上去了。终端用户买机床,大多只愿意为看得见的参数加价,不愿意为你看不见的时效工艺多掏钱,大家都在卷价格,谁愿意做赔本赚吆喝的事?这不就成了恶性循环。
我去年跑珠三角,今年跑长三角,最大的感受就是,国产数控机床的进步,比过去二十年加起来都大。
不少头部国产厂商已经开始跳出来卷工艺了,不再只卷参数卷价格。他们敢把“床身自然时效半年”印在合同里,敢给用户算帐:我这台比别家贵十万,但是你三年不用校精度,省出来的调机时间,早把十万赚回来了。
还有
,现在很多新出的国产数控机床,都在床身、丝杠、主轴上埋了温度传感器,实时监测热变形,系统自动补偿精度,这不就硬生生补上了工艺积累的短板?
💡 给中小加工厂采购提几个实用建议:
✅ 买之前一定要抽半天时间,去同类型加工的用户车间看实际运行数据,别只看展厅里的光闪闪样品
❗ 不要死磕最高精度,符合你的加工需求就行,重点盯连续加工72小时后的公差稳定性
✅ 售后响应速度比什么都重要,真出问题,进口厂等一周排期,国产48小时就能上门,这点对靠机床吃饭的小厂太关键了
原来碰到老板,一说起买数控机床,开口就要进口,现在反过来,很多老板主动问,有没有靠谱的国产机型,预算够,就要稳定性好的,售后快的。
这种变化,才是真的突破。再过三五年,你再进国内的高端加工车间看看,国产数控机床的占比,肯定不是今天这个数。对吧。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:为什么说国产数控机床的突破,卡脖子的不是精度是稳定性? https://www.dachanpin.com/a/tg/70473.html