很多人提起钣金加工,第一反应就是“剪冲折弯焊,没什么技术含量”。
错。
我见过开了十年厂的老老板,栽在0.1mm的公差上,十几万订单全赔,还丢了长期客户。
现在的钣金加工早就不是以前做个外壳就能交差的年代了。
过去给传统设备做外壳,差个1mm都能装进去,现在不一样了。新能源储能柜的拼接缝要求控制在0.3mm以内,医疗设备的钣金壳体要求平面度每米不超过0.5mm,就连很多消费电子的金属结构件,公差都卡到了0.1mm级别。
下游产业升级,把压力直接传到了钣金加工厂这边,没本事控精度的,慢慢都被淘汰了。
问:怎么快速判断一家钣金加工厂能不能做高精度订单?
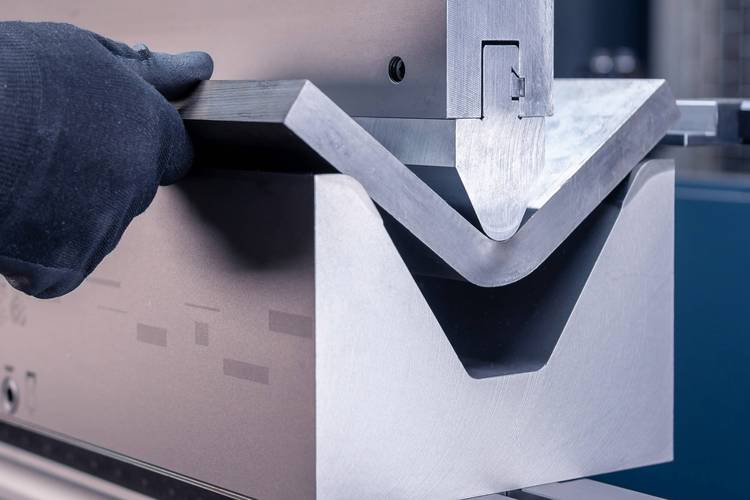
答:别听销售吹,打样的时候提两个要求就行。第一同批次抽三件,把需要拼接的面拼起来看缝隙,同一批三个件缝隙差超过0.2mm,直接pass。第二看设备的配置,折弯机有没有带闭环光栅尺,开环控制的老设备,哪怕师傅经验再足,做十件也得飘个两三件。
对了,别信什么“我们师傅做了二十年”,经验能补设备的不足,但补不了设备的天生缺陷。
问:钣金加工里最容易忽略的隐形误差源是什么?很多人都猜是设备对不对?
答:猜错了,是
。我前年帮朋友处理过一单客诉,一批3mm厚的1.5米长冷轧钢板,出货的时候尺寸全对,客户放了三天组装,全弯了,根本装不上。就是因为切割完没做应力释放,内部应力自己慢慢释放,板材就变形了。
省那几十块钱的校平费用,亏了十几万,你说值不值?
💡 折弯前一定要先试折调刀补,别上来就按着编程批量干。
同样是1mm厚的冷轧板,不同钢厂出来的料,硬度不一样,轧制方向不一样,回弹能差出快1度,角度差一点,尺寸就差出去了。老手都是折第一片测一次,调整刀补再批量做,从来不嫌麻烦。
❗ 激光切割后别只打毛刺,一定要清干净拐角挂渣。
很多小厂图快,只把大的毛刺打掉,拐角处的熔渣挂在截面上不管,后续焊接或者拼接的时候,就会凸起一小块,平整度直接不合格,返工都不好修。
✅ 大尺寸厚板一定要做预应力释放。
最简单的方法,切割完放24小时再折弯,让应力先释放一部分,要是赶货,做一道振动时效,成本一块多钱一件,就能把变形率降九成,太值了。
说实话,现在行业卷得厉害,很多客户选厂第一件事就是比价格,报价低的优先。
这里猫腻可太多了。同样是做10件1.5mm厚的不锈钢机柜,报价能差出30%,为什么?有的给你用回收的旧不锈钢,实际厚度只有1.3mm,强度差一截。有的省了喷塑前的磷化处理,三个月就掉漆生锈。还有的直接把公差放宽一倍,能凑合用就凑合用,出了问题就说“钣金本来就有误差”。
之前有个客户拿别家低价做的货来找我救,机柜门框尺寸差了0.8mm,装不上锁,对方说“钣金都这样,你自己磨一下就行”,你说气不气人?
不过话说回来,也不是越贵越好,得看你的需求。要是做个不承重的广告箱外壳,精度要求低,找低价的没问题,要是做装精密传感器的壳体,或是需要长期承重的结构件,千万别贪那点便宜,不然返工的钱比你省的多好几倍。
现在很多厂都上了自动折弯和在线检测,批量件的精度稳定性比以前好太多,这是好事情,但小批量定制单,核心还是看加工厂有没有把细节放在心上,有没有愿意为了0.1mm调整大半天的较真劲。
这行做久了我才明白,钣金加工拼到最后,拼的从来不是什么高大上的概念,就是那一点点细节的较真罢了。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:钣金加工避坑:老手才懂的精度控制核心细节 https://www.dachanpin.com/a/tg/70521.html