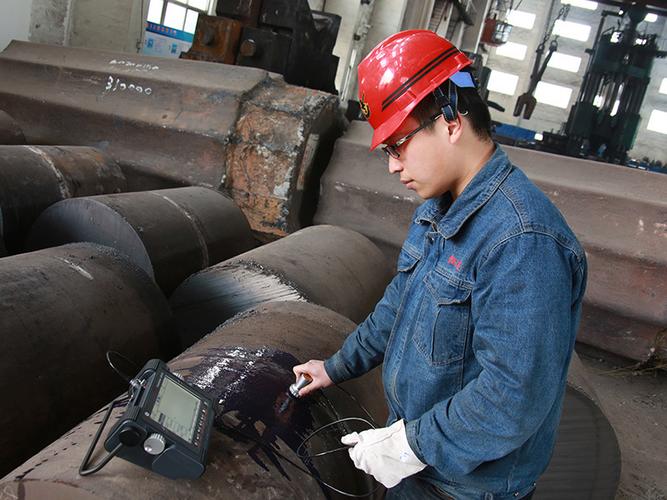
航空涡轮盘,风电主轴,压力容器…这些决定工业安全的核心部件,从生产到运维,缺了一道工序绝对不行。那就是工业超声检测。
传统的射线探伤,只能检测出平行于射线方向的体积型缺陷,像是气孔夹渣,面对垂直于工件表面的微裂纹,尤其是厚壁工件内部的裂纹,直接瞎。工业超声检测不一样,靠超声波的反射来判伤,只要频率选对,几米厚的工件内部,毫米级的裂纹都能揪出来。
对工人友好这点,必须夸。射线探伤要穿铅衣,现场还要隔离,夏天三四十度,工人闷在铅服里,一趟下来能倒半桶水。工业超声检测完全没辐射,穿着普通工装就能测,省了多少事。
说实话,现在哪怕是中小加工厂,都开始换超声设备了,不是说觉悟高,是下游客户要安全报告,老方法出的报告人家不认。
问:是不是所有工件都能用上工业超声检测?
答:真不是。像疏松的铸件毛坯、多孔泡沫金属这类材料,超声波进去就全散射了,根本收不到有效反射信号,压根测不了。还有表面凹凸特别严重的工件,必须先做简单打磨,保证耦合剂能贴紧表面,不然出的图全是杂波,根本没法看。别信商家吹的“全场景通用”,都是噱头。
前几年还都是普通的A超手动检测,现在相控阵超声、全聚焦成像、AI缺陷识别已经落地到很多行业了。
就说风电行业,现在风机叶片越做越大,最长的已经超过一百米,叶片的主梁夹层有没有脱粘,原来人工敲,听声音辨缺陷,一天测不了两片,经验差一点就漏检。现在用相控阵工业超声检测,沿着叶片扫一遍,十几分钟就出结果,脱粘位置大小标得明明白白。
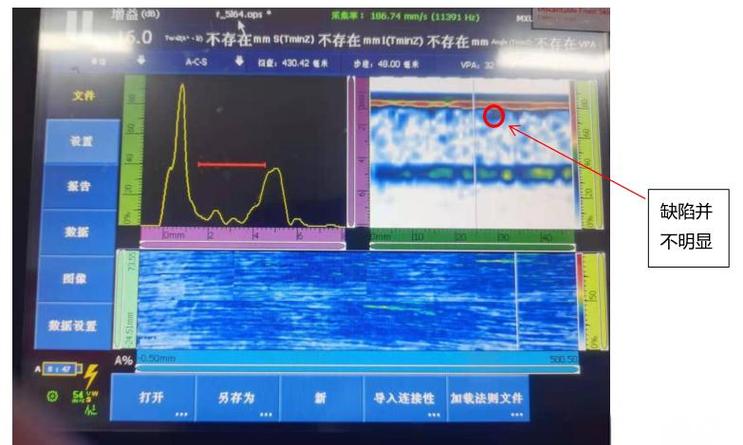
,原来检测完,师傅要对着波形图看半天,现在AI直接把缺陷框出来,标注风险等级,新手也能上手,效率翻了好几倍。确实惊艳!
问:AI辅助的工业超声检测会不会比老师傅更容易出错?
答:这个问题我问过不少一线检测队长,目前主流厂商训练好的行业专用模型,误判率已经比人工平均水平低了。但有个大坑,很多厂商卖AI模型,用的是通用缺陷样本,不是你这个行业的实际数据,比如拿航空锻件的样本去识别风电叶片的脱粘,那肯定错得离谱。我见过好几个厂,花大几十万买了带AI的新设备,最后还是靠人工看,就是栽在这了。
设备再好,操作不对也白搭,我跑现场见过太多踩坑的了,说几个最常见的:
❗ 耦合剂选错
很多人觉得耦合剂不就是传递声波的东西,随便买就行?错!高温工件测厚,用普通耦合剂上去几秒钟就干了,耦合失效,测出来的厚度差好几个毫米,能把好工件判成废的。现在有专用的高温耦合剂,贵不了几个钱,别省。
❗ 探头频率选错
很多新手拿个高频探头就到处用,高频分辨率高,但穿不透厚工件和粗晶材料,测大锻件的时候,信号根本到不了底部,你说怎么找缺陷?粗晶厚工件一定要选低频探头,薄工件才用高频,记死了。
❗ 扫查速度太快
赶工期的时候很多人会加速扫,殊不知超声检测对速度有要求,太快就会漏过小缺陷。我前年碰见过一个检测队,赶汽轮机转子的交付期,扫查速度比规范快了三倍,结果漏了一个两毫米的径向裂纹,差点装到机组里,想想都后怕。
💡 最后提个醒:每次检测前,一定要用标准试块校准灵敏度,别嫌麻烦,这一步错了,后面全错。
不过话说回来,工业超声检测说到底,还是设备加经验,AI再先进,也只能当个助手,碰到复杂的多缺陷叠加,还是得靠干了十几年的老师傅拍板。
现在国内高端制造往大尺寸、高可靠性走,不管是新件出厂检测,还是在役设备运维检测,工业超声检测的位置真的没人能替。没这双“火眼金睛”,谁敢把大部件装上去?出了事谁都担不起。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业超声检测:高端制造业缺陷筛查的隐形火眼金睛 https://www.dachanpin.com/a/tg/70672.html