去年冬天我在宁波的主机厂焊装车间待了18天。亲眼见一个小伙子被协作机器人蹭了胳膊,缝了七针。厂长蹲在车间门口抽烟,抽了整整一下午。烟蒂扔了一地。太丢人。说出来你不信,那个厂之前还拍了宣传片吹他们的无围栏协作线,出事第三天宣传片全删了。
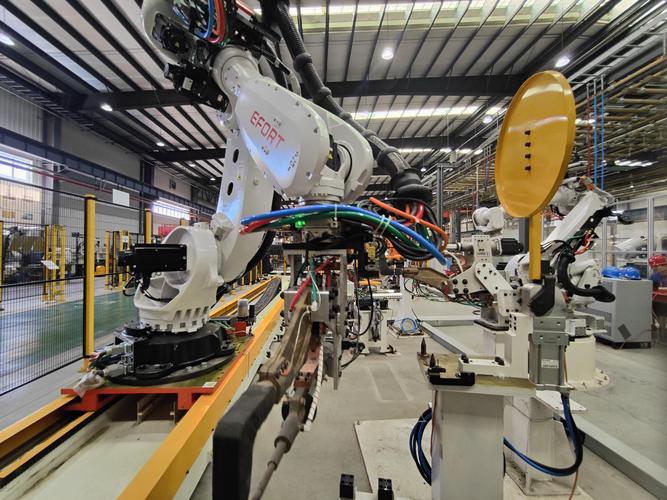
新能源车迭代快,很多老工厂扩线改线,寸土寸金,根本没多余空间给工业机器人焊安全围栏。协作机器人不用围栏,能和工人在同一个单元干活,省出至少30%的空间,还能灵活改工艺,这两年风头无两。但很多工厂老板和工程师,只盯着效率和成本,把安全这回事抛在脑后。
问:我们买的协作机器人本身带力反馈碰撞停止,为啥还要额外做人机协作安全设计?
答:这个问题我跑现场的时候被问了不下十次。我给你算笔账,目前市面上大部分协作机器人的力反馈触发阈值,普遍在50N到200N之间。如果机器人末端装的是点焊枪、切割刀这种硬质工具,哪怕只有80N的碰撞力,打在人的头部、胸腹这些脆弱部位,已经能造成重伤。
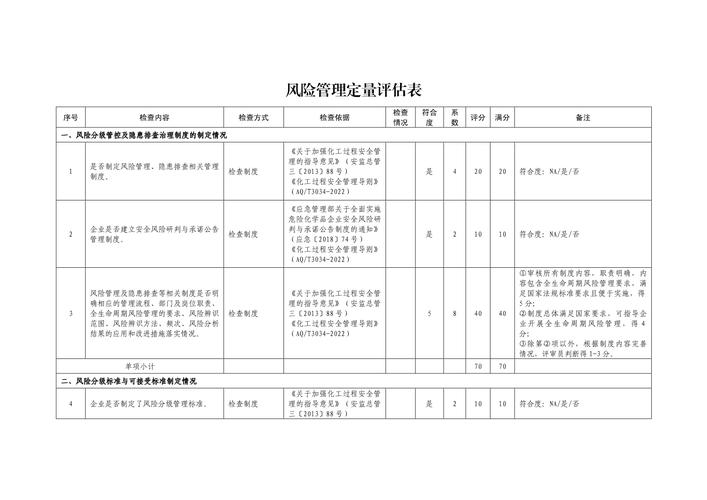
说实话,很多工厂做安全就是走个过场,找第三方开个证就完了,根本没落到实处。我整理了跑了几十个厂总结出来的必做项:
✅ 全场景风险辨识
别只看机器人运动范围,要把工人所有可能进入工位的动作都算进去:会不会弯腰捡掉在地上的螺栓?会不会伸手调整歪掉的工件?会不会违规翻越某个区域?很多风险藏在死角里,你不蹲在工位看一天工人干活,根本发现不了。
💡 分级防护匹配风险
不是越贵的防护越好,要对应风险等级来。比如高风险的焊接、切割工位,除了机器人本身的力反馈,必须加
,人进到预警区机器人降速,进到危险区直接停机。低风险的上下料工位,加个安全门禁联锁就够,花不了几千块。
❗ 每年定期复评风险
工艺改了怎么办?机器人换末端工具了怎么办?工位挪了怎么办?很多工厂装完安全系统就再也没动过,三五年工艺改了三回,安全参数还是老的,不出事才是运气好。
问:中小工厂预算有限,做人机协作安全会不会花很多钱?
答:完全不会。合规不是让你花几十万上全套顶级设备,是让你匹配自己的风险做对应防护。我见过一个给汽配厂做机加工的小厂,总共才花了八千块,给协作机器人工位加了安全门和联锁装置,就过了安全审核。反过来,我也见过百万产值的厂子,为了省两万块的防护钱,出事之后赔了一百八十万,还停了三个月产,亏到姥姥家。侥幸心理最害人。
这两年我跑现场明显感觉到,动态人机协作越来越普及了。不像以前要么全围栏隔开,要么完全无防护,现在的技术已经能做到机器人跟着人的位置实时调整速度,人离得远机器人满负荷跑,人离得近慢慢走,真碰到了才停。既不浪费效率,又能保证安全。
上个月我在东莞看了一个做新能源电池结构件的工厂,他们整线都是动态人机协作,改线之前算了账,安全改造加设备总共花了不到八十万,省出来六个工位的人工,一年半就收回成本了。现在工人不用天天守在危险的冲压机旁边,只需要做定期补料和质检,事故率直接降到零。
不过话说回来,不管技术多先进,核心永远是把人放在第一位。很多工厂现在还是把效率放在安全前面,总觉得出事是小概率事件。可真落到哪个人头上,就是一辈子的事。落到工厂头上,就是好几年的利润全赔进去。对吧?
多去工位走两圈,多花点功夫在风险排查上,比什么都强。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:人机协作安全:制造车间落地的踩坑与实战指南 https://www.dachanpin.com/a/tg/70667.html