我跑了十几年工厂,见过太多因为小零件故障导致整条线停摆三天,赔出几百万违约金的糟心事。
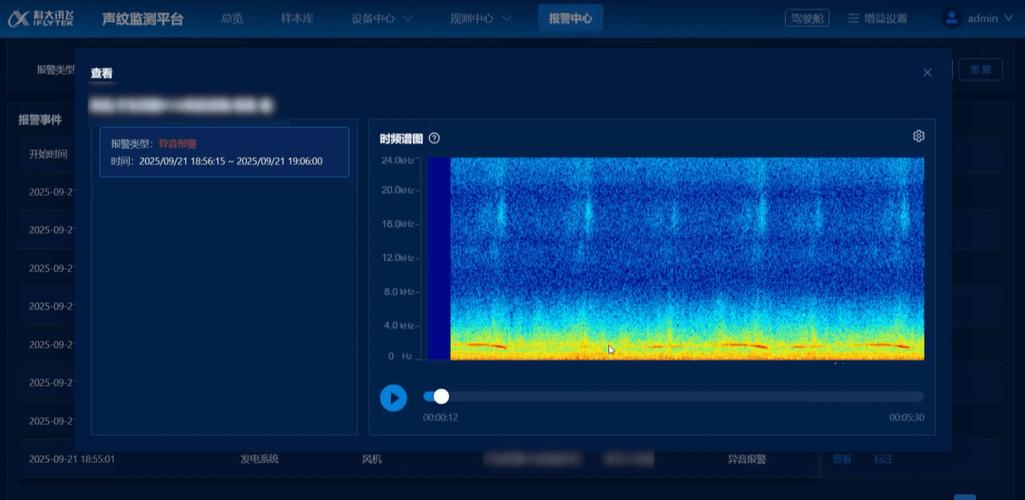
说白了,大部分工业设备故障,早有信号。最明显的信号,就是声音变了。
传统设备点检靠什么?工人拿个听针,蹲在设备边上一个个听,靠经验判断。老工人一耳朵就能听出轴承哪里不对,可现在老工人退休的退休,转行的转行,新人练出这身本事得三五年。更别说那些高温、高压、高辐射的高危岗位,人根本靠不近。
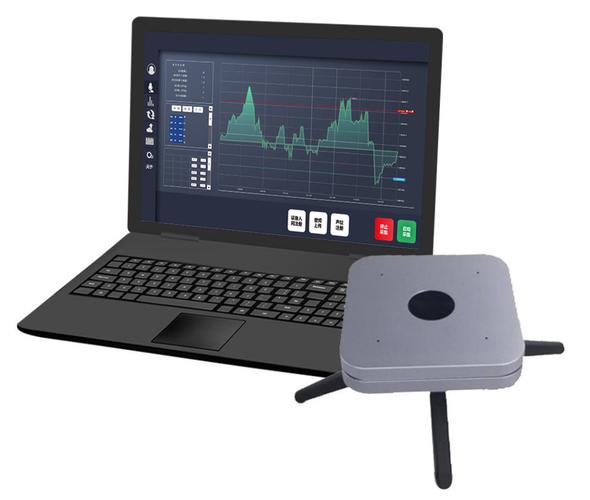
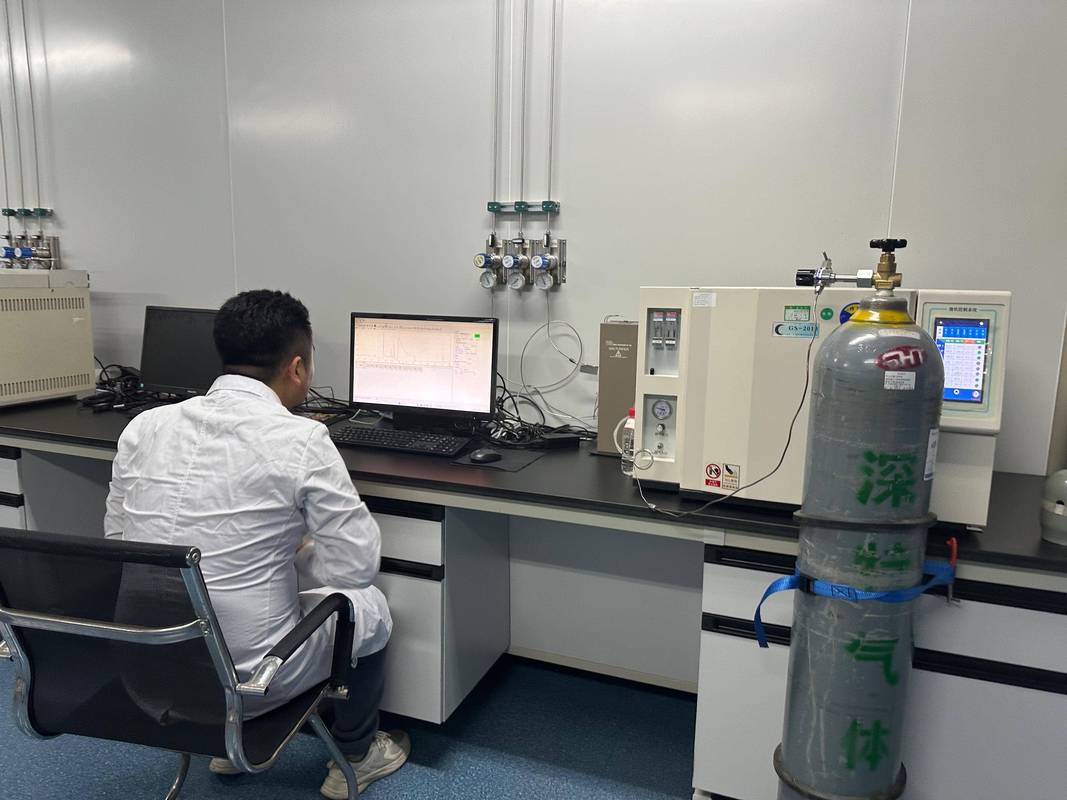
工业声纹识别说白了,就是把老工人的耳朵,变成AI算法,24小时不停给设备“听诊”。它不用接触设备,不用给壳体打孔,装个防水麦克风就能用,成本比振动传感器还低三分之二,对很多中小工厂来说太友好了。
问:工业声纹识别和我们手机上的语音声纹识别是一回事吗?
答:完全不是一码事。手机声纹是识别特定人声,要过滤的也只是日常环境噪音。工业声纹识别得在整个车间的混合噪音里抠出目标设备的特征——几十台设备同时转,空压机轰鸣、行车哐当、流水线传动声混在一起,信噪比可能低到可怕,能把目标故障声从里面提取出来,算法难度差了好几个量级。
❗坑一:数据标注错得离谱
很多工厂上项目的时候,把数据标注随便扔给新人,根本没找老工人把关。把正常磨损的声音标成故障,把早期故障标成正常,训练出来的模型错漏百出。我前两年接触过一个北方水泥厂,花了六十多万上系统,结果误报率超过40%,工人被折腾几次之后直接把系统关了,几十万打了水漂,可惜。
❗坑二:不对现场环境做适配
实验室里出来的模型准确率99%,一到现场就拉胯。为什么?南方沿海盐雾会腐蚀麦克风振膜,北方冬天零下二三十度会让灵敏度飘,车间本身的背景噪音每个月都会变——换了新设备,调整了生产线布局,背景噪音就不一样了,不做动态适配,模型很快就废了。
❗坑三:不跟一线维修工磨合
再好的模型也不可能做到100%准确。要是上来就直接说“我说有问题就得拆”,误个两三次,一线工人就再也不信你了。正确的做法是,先让模型给点检做辅助,标出疑似故障点让工人去复核,慢慢积累信任,模型也能不断迭代,最后才能用起来。
问:中小企业能用得起工业声纹识别吗?
答:完全没问题。放在五年前,都是定制开发,一套下来几十万,中小企业接不住。现在很多厂商做了标准化的模块化方案,一条普通流水线几万块就能装起来,还有按年付服务费的模式,一年几千块就够了。比起停线一次动不动几十万上百万的损失,这点投入真的太值了。
💡风电齿轮箱故障预警
风机齿轮箱在百米高空,维护一次光吊机费用就几十万,平时点检根本摸不到。现在很多头部风电运营商都在装工业声纹识别采集终端,24小时监听齿轮、轴承的磨损情况,微裂纹就能提前发现,某运营商去年公布的数据,非计划停机降了32%,维护成本降了近四分之一。
💡煤矿皮带托辊故障检测
煤矿井下上万米的皮带运输机,托辊成百上千,哪个坏了人工点检根本查不过来,托辊磨穿了划皮带,那就是大事故。现在沿皮带装一排工业声纹传感器,哪个托辊偏磨、卡涩,一耳朵就能抓出来,不用工人天天沿着皮带跑,安全效率都上去了。
不过话说回来,工业声纹识别也不是万能的。碰到低转速大扭矩的设备,故障早期的声音变化特别小,目前的技术还做不到精准识别,得搭配振动、温度传感器一起用才稳。
很多工厂现在缺的不是技术,是把技术落地的耐心。工业声纹识别不是什么玄乎的黑科技,它就是给设备搭了个24小时在岗的听诊医生,把隐患掐在萌芽里,仅此而已。
你去车间转一圈,听听那些机器的声音,其实它们早就把毛病喊出来了,就看你愿不愿意蹲下来听。
免责声明:文章内容来自互联网,本站仅作为分享,不对其真实性负责,如有侵权等情况,请与本站联系删除。
转载请注明出处:工业声纹识别:藏在机器噪音里的故障预警密码 https://www.dachanpin.com/a/tg/70676.html